



Alcançar Precisão de ±0,1 mm em Impressão 3D: Tecnologias e Dicas
Alcançar uma precisão de ±0,1 mm em impressão 3D é possível através da utilização de tecnologias de fabrico aditivo de grau industrial, como a Estereolitografia (SLA) e a Sinterização Seletiva a Laser (SLS). O sucesso em atingir estas tolerâncias apertadas requer uma combinação de ótica laser de alta resolução, ambientes térmicos estritamente controlados e um especialista em Design for Fabricability (DFM) para compensar a retração do material. Para as equipas de engenharia B2B, atingir este nível de precisão garante que os protótipos impressos em 3D funcionam corretamente em conjuntos complexos, reduzindo o risco de alterações de design dispendiosas antes de avançarem para a produção em massa.
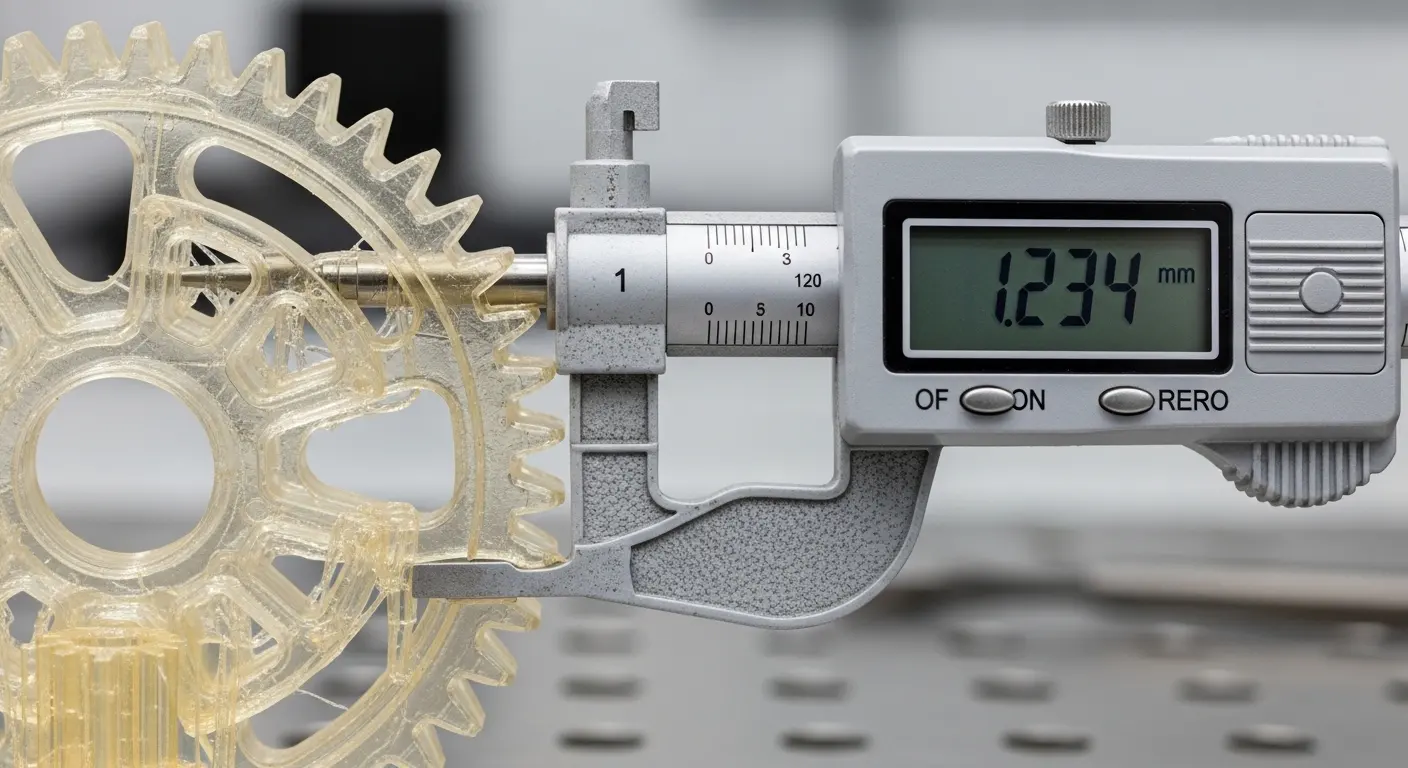
Tecnologias Industriais Capazes de Impressão 3D de Alta Precisão
Nem todos os métodos de fabrico aditivo conseguem satisfazer as exigências rigorosas das tolerâncias industriais. Embora as impressoras FDM de secretária sejam excelentes para modelação de conceitos em fases iniciais, muitas vezes têm dificuldades com a estabilidade dimensional necessária para engenharia profissional. Os serviços de impressão 3D de alta precisão dependem de plataformas industriais que mantêm a consistência em toda a base de construção. Estas máquinas utilizam sensores avançados para monitorizar o ambiente de construção em tempo real, ajustando parâmetros para garantir que cada camada cumpre as especificações CAD originais.
Escolher a tecnologia certa é o primeiro passo para garantir que as suas peças se ajustam conforme previsto. Na SunOn, utilizamos sistemas industriais de topo de gama para fornecer a precisão necessária para protótipos impressos em 3D para eletrónica de consumo, onde até um desvio de 0,2mm pode impedir que uma carcaça se encaixe. Compreender a mecânica física de cada processo permite aos engenheiros desenhar peças que aproveitem os pontos fortes da tecnologia escolhida.
Estereolitografia (SLA) para Resolução Superior X-Y
A SLA é amplamente considerada a tecnologia de impressão 3D mais precisa para componentes visuais e de alto detalhe. Funciona usando um laser UV para curar resina de fotopolímero líquido camada por camada. Como o tamanho do ponto laser pode ser tão pequeno quanto 0,05 mm, o SLA pode captar características intrincadas que outros métodos não percebem. Esta precisão faz dela a escolha principal para impressão 3D protótipo de dispositivos médicos, onde modelos anatómicos ou guias cirúrgicos devem corresponder os dados dos pacientes com extrema fidelidade.
A natureza líquida da resina também contribui para acabamentos superficiais. Ao contrário dos sistemas baseados em pó, as peças SLA são quase isotrópicas, o que significa que têm resistência e dimensões consistentes em todas as direções. No entanto, os engenheiros devem ter em conta o encolhimento químico que ocorre durante o processo de cura UV. Os escritórios de serviço profissional utilizam deslocamentos proprietários no seu software de fatiamento para "sobreconstruir" certas dimensões, garantindo que a peça final assenta exatamente no alvo de ±0,1 mm.
Sinterização Laser Seletiva (SLS) para Estabilidade Dimensional
O SLS utiliza um laser de alta potência para fundir pó termoplástico, tipicamente Nylon PA12. Embora o SLA se destaque pelo detalhe fino, o SLS é frequentemente preferido para
Alcançar ±0,1 mm em SLS requer uma gestão térmica magistral. A câmara de construção é aquecida até pouco abaixo do ponto de fusão do pó. Se o processo de arrefecimento for demasiado rápido ou irregular, as peças podem deformar-se ou "batatas fritas", levando a imprecisões dimensionais. Os operadores industriais de SLS gerem isto utilizando ciclos controlados de "arrefecimento" que podem durar tanto quanto a própria impressão. Esta paciência garante que as tensões internas sejam neutralizadas, resultando em peças impressas em 3D precisas que mantêm a sua forma ao longo do tempo.
Fatores que Afetam a Precisão Dimensional na Manufatura Aditiva
A precisão dimensional na manufatura aditiva não é um número estático; é resultado de várias variáveis em interação. Um guia de tolerâncias para impressão 3D deve incluir mais do que apenas especificações da máquina. Deve ter em conta o comportamento dos materiais, a complexidade da geometria e os parâmetros específicos usados durante a construção. Por exemplo, superfícies grandes e planas são mais propensas a empenamento do que pequenas estruturas com nervuras. Compreender estas limitações baseadas na física é o que distingue as equipas experientes de I&D daquelas que enfrentam falhas constantes na montagem.
Os gestores de sourcing devem perceber que "precisão" é um esforço colaborativo entre o designer e o fabricante. Quando solicita serviços de impressão 3D de alta precisão, está essencialmente a comprar a capacidade do fabricante de prever e compensar estas variáveis. Na SunOn, o nosso processo de cotação liderado por DFM identifica potenciais riscos de precisão antes de arrancarmos as máquinas, permitindo-nos sugerir pequenas alterações de design que conduzem a resultados dimensionais muito melhores.
Encolhimento do Material e Fatores de Contração Térmica
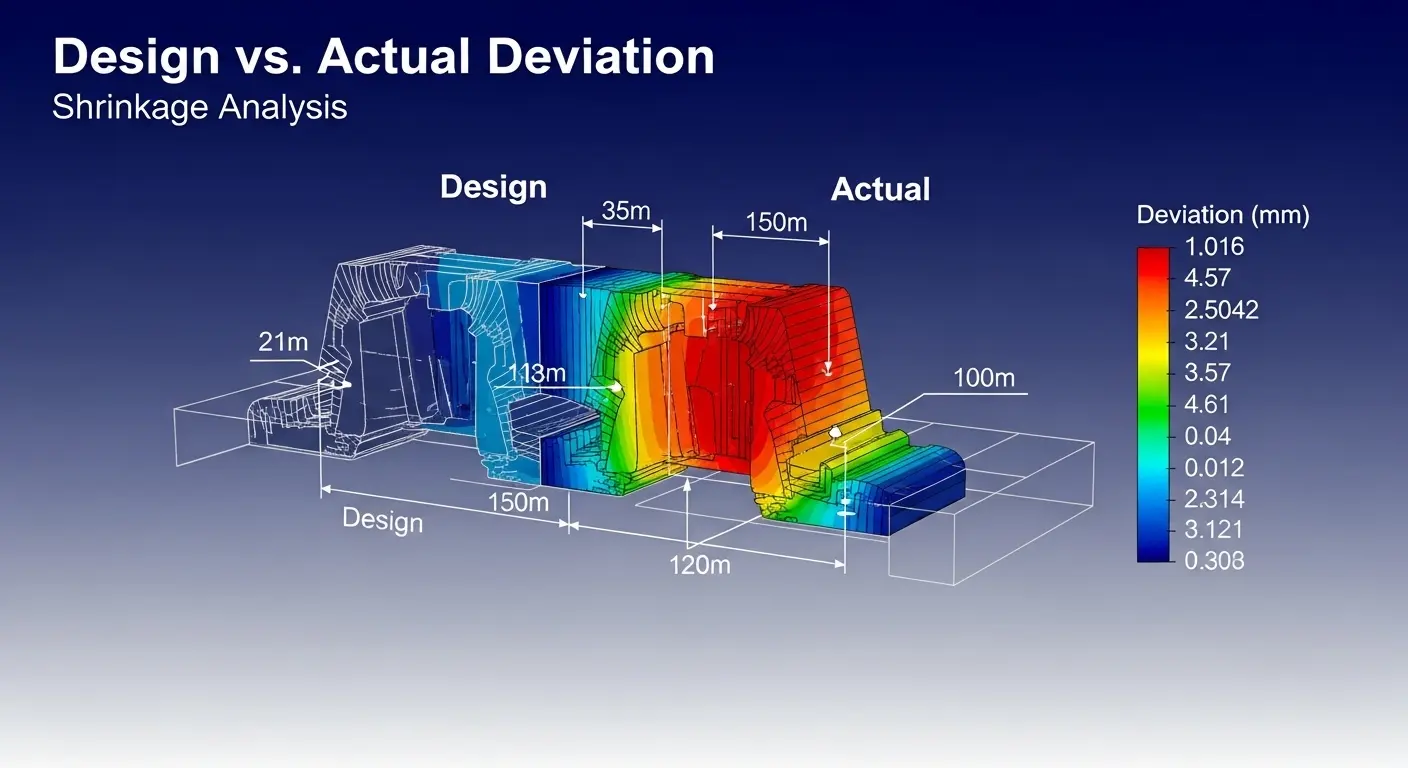
Todo o material utilizado na impressão 3D sofre uma mudança de fase, seja de líquido para sólido ou de estado fundido para endurecido. Durante esta transição, o material encolhe naturalmente. Se um material tiver uma taxa de encolhimento de 1%, uma peça de 100mm acabará por ser 99mm se não for aplicada compensação. Serviços de alta precisão utilizam fichas técnicas avançadas de materiais para aplicar fatores de escala precisos ao modelo CAD antes da impressão.
A contração térmica é particularmente desafiante em impressão 3D metálica ou plásticos de alta temperatura. À medida que a peça arrefece desde centenas de graus até à temperatura ambiente, as camadas exteriores contraem-se mais rapidamente do que o núcleo. Este delta pode desalinhar as características. Utilizar materiais com coeficientes de expansão térmica mais baixos ou otimizar o padrão de "hachura" do laser pode mitigar significativamente estes efeitos, mantendo a peça dentro da janela de ±0,1 mm.
O Papel das Estruturas de Orientação e Suporte de Peças
A forma como uma peça se encaixa na máquina — a sua orientação — afeta diretamente a sua precisão. Na SLA, orientar uma peça num ângulo de 45 graus pode melhorar o acabamento superficial, mas pode introduzir ligeiras degraus em diâmetros críticos. Por outro lado, imprimir um orifício verticalmente normalmente resulta numa melhor arredondamento do que imprimi-lo horizontalmente. As estruturas de suporte também desempenham uma dupla função: mantêm a peça no lugar e atuam como dissipador de calor para puxar energia térmica da peça, prevenindo deformações localizadas.
A colocação estratégica de apoio é uma forma de arte em protótipos personalizados impressos em 3D. Se os suportes forem demasiado espessos, são difíceis de remover e podem deixar cicatrizes que requerem lixamento intenso, o que altera as dimensões finais. Se forem demasiado finos, a peça pode deslocar-se durante a construção. Técnicos especialistas equilibram estes fatores para garantir que a peça se mantém estável durante todo o processo aditivo, preservando as tolerâncias pretendidas.
Controlo de Qualidade da SunOn: Verificação de Normas de Tolerância de ±0,1mm
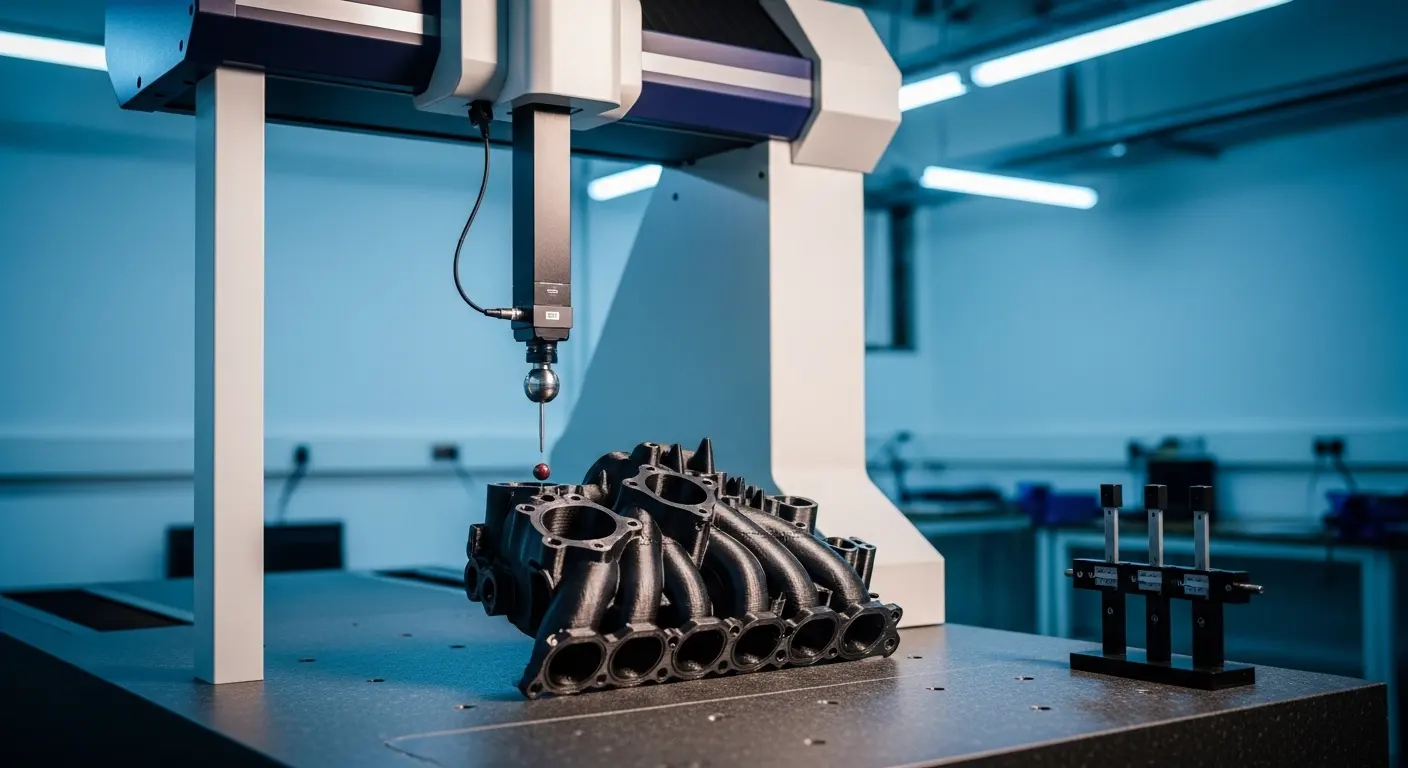
Afirmar precisão é fácil; prová-la requer uma infraestrutura sofisticada de garantia de qualidade. No mundo da manufatura B2B, "confiar mas verificar" é o procedimento operacional padrão. Quando entregamos peças para aplicações médicas ou automóveis, apoiamos as nossas reclamações com dados. O laboratório de controlo de qualidade da SunOn utiliza uma variedade de ferramentas de metrologia de alta precisão para garantir que cada peça que sai da nossa instalação cumpre os requisitos específicos de tolerância do cliente.
| Metric | SLA Precision | SLS | Precision FDM (Industrial) |
| Tolerância Padrão | ±0,1mm ou ±0,1% | ±0,2mm ou ±0,2% | ±0,25mm |
| Espessura Mínima da Parede | 0,5mm | 0,8mm | 1,0mm |
| Acabamento Superficial (Ra) | 1,6 - 3,2 μm | 6,3 - 12,5 μm | 12,5 - 25 μm |
| Aplicação típica | Alojamentos de alto detalhe | Engrenagens funcionais Grandes | suportes |
Utilizamos Máquinas de Medição de Coordenadas (CMM) e scanners óticos 3D para comparar a peça física com o ficheiro CAD digital original. Isto cria um "mapa de calor" de desvios. Se uma peça mostrar uma deriva consistente numa direção, podemos usar esses dados para refinar a nossa calibração para o próximo lote. Este sistema de qualidade em ciclo fechado é a razão pela qual somos parceiros preferenciais para marcas globais que não podem suportar os riscos associados à fornecimento "no estrangeiro" não verificado.
Pro-Tips para Desenhar Peças Impressas em 3D de Alta Precisão
Para obter os melhores resultados com serviços de impressão 3D de alta precisão, os engenheiros devem seguir alguns princípios de design "precisão-primeiro". Primeiro, desenhe sempre para as limitações específicas da tecnologia. Por exemplo, se precisar de um encaixe de ±0,1 mm num eixo e num furo, considere desenhar o orifício ligeiramente sobredimensionado para compensar o "excesso de cura" comum na impressão em resina. Esta é uma prática padrão de DFM que garante que as peças deslizam suavemente sem serem limadas manualmente.
Em segundo lugar, incorpore nervuras e reforços para proporcionar rigidez estrutural. Placas planas e finas são inimigas da precisão na impressão 3D, pois são as mais propensas a empenar. Ao adicionar pequenos suportes estruturais ao próprio design, aumenta a resistência da peça a tensões térmicas e químicas. Por fim, comunique sempre as suas "dimensões críticas" ao seu fornecedor. Nem todas as dimensões de uma peça precisam de ser ±0,1mm; Ao identificar as 2 ou 3 características que realmente importam para a montagem, permite que o fabricante otimize a orientação da construção especificamente para essas características.
FAQ: Precisão e Precisão na Manufatura Aditiva
Qual a tecnologia de impressão 3D mais precisa?
A SLA (Estereolitografia) é geralmente considerada a tecnologia de impressão 3D mais precisa para peças pequenas a médias. A utilização de um laser UV altamente focado e resina líquida permite-lhe alcançar tolerâncias consistentes de ±0,1 mm e detalhes excecionais na superfície, tornando-o ideal para protótipos eletrónicos e médicos.
Quais são as tolerâncias padrão para peças impressas em 3D?
As tolerâncias padrão para impressão 3D industrial variam tipicamente entre ±0,1 mm e ±0,3 mm, dependendo do processo. Embora ±0,1 mm seja possível com SLA e SLS em condições controladas, uma tolerância "segura" mais comum para prototipagem geral é ±0,2 mm. Consulte sempre o guia de tolerâncias de impressão 3D do seu fornecedor de serviços impressão 3D antes de finalizar um design.
Como compensar o encolhimento na impressão 3D?
O encolhimento é compensado aplicando um "fator de escala" ao modelo CAD no software de fatiamento. Este fator é calculado com base em dados históricos para uma combinação específica de material e máquina. Para peças de alta precisão, é frequentemente realizada uma impressão de teste para determinar a taxa exata de encolhimento antes da produção final.
A altura da camada afeta a precisão dimensional?
A altura da camada afeta principalmente a resolução do eixo Z e a suavidade das superfícies curvas (escalonadas em degraus), mas tem um impacto menor na precisão dimensional X-Y. No entanto, camadas mais finas podem levar a mais "ciclos de calor" totais ou exposições UV durante uma construção, o que pode aumentar ligeiramente as tensões internas e o potencial de empenamento.
A impressão 3D pode atingir as mesmas tolerâncias da maquinação CNC?
Embora a impressão 3D de alta precisão possa atingir ±0,1 mm, a maquinação CNC mantém-se superior para extrema precisão, frequentemente atingindo ±0,01 mm. Para peças que requerem encaixes "metal-metal" ou assentos de rolamento, recomendamos frequentemente a impressão 3D da maior parte da peça e depois o uso de maquinação CNC para acabamento secundário em características críticas.
Como é que o tamanho das peças afeta a precisão da impressão 3D?
À medida que o tamanho da peça aumenta, o erro absoluto normalmente também aumenta. Muitas normas industriais definem precisão como um número fixo mais uma percentagem da dimensão (por exemplo, ±0,1mm + 0,1% do comprimento). Peças grandes são mais suscetíveis a gradientes térmicos em toda a câmara de construção, tornando-as mais difíceis de manter com tolerâncias apertadas do que componentes pequenos.
Conclusão: Precisão como Vantagem Competitiva
Alcançar uma precisão de ±0,1 mm na impressão 3D já não é um mito; é uma capacidade industrial padrão para quem tem a tecnologia e conhecimentos certos. Ao selecionar o método apropriado — SLA para detalhe ou SLS para durabilidade — e aplicar rigorosos princípios DFM, os engenheiros podem criar protótipos que espelhem a precisão das peças finais de produção. Esta precisão reduz a "lacuna de iteração", permitindo que as marcas de hardware passem do conceito para o mercado com uma confiança significativamente maior.
O SunOn Industrial Group dedica-se a fornecer a profundidade técnica e controlo de qualidade necessários para projetos B2B de alto risco. Não imprimimos apenas partes; Desenvolvemos soluções que cumprem os padrões globais mais exigentes. O nosso compromisso com a precisão verificada e a documentação transparente faz de nós o parceiro ideal para o seu próximo projeto de alta precisão.
Tem algum projeto que exija protótipos com tolerância apertada? Contacte hoje a equipa de engenharia da SunOn para uma análise detalhada do DFM e veja como o podemos ajudar a alcançar ±0,1 mm de precisão para os seus componentes críticos.
