



Que tolerâncias são exigidas na maquinação CNC de precisão aeroespacial?
As peças aeroespaciais são frequentemente descritas como "de alta precisão", mas não existe uma única tolerância para cada suporte, carcaça, eixo, conector ou componente de teste de voo. Na Maquinação CNC de Precisão Aeroespacial, a precisão depende da função, material, tamanho, condições de montagem, temperatura de funcionamento e método de inspeção.
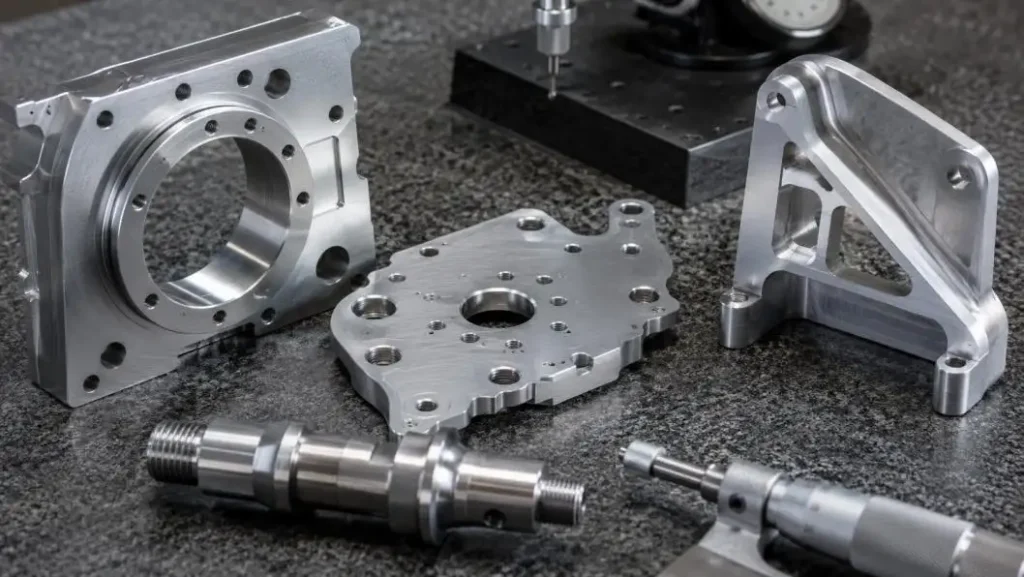
Uma tampa não crítica pode aceitar limites amplos, enquanto um assento de apoio, superfície de vedação, interface do sensor ou padrão de orifícios alinhado pode necessitar de controlo a poucos micrómetros. O objetivo não é especificar a tolerância mais apertada em todo o lado. É para controlar as características que influenciam o ajuste, vedação, movimento, transferência de carga, gestão térmica e fiabilidade.
O que é a Tolerância de Maquinação CNC?
A tolerância designa os limites máximos e mínimos de desvios de medição aceitáveis. Por exemplo, se um diâmetro especificado deve ser 20,000 mm, e assumirmos uma tolerância de maquinação de ±0,010 mm, o diâmetro pode ser no mínimo 19,990 mm e 20,010 mm no máximo.
A Precisão em Engenharia Aeroespacial inclui também consideração geométrica.
• Tolerância de Forma: Variação nas formas de retidão, planitude, circularidade e cilindricidade.
• Tolerância de Orientação: Relações entre características em tolerâncias de paralelismo, perpendicularidade e angularidade.
• Tolerância de Localização: Controlo de posição e perfil de orifícios e superfícies.
• Estrutura de Dados: A relação de montagem pretendida na fabricação e inspeção é definida pelos dados funcionais.
O ASME Y14.5 é a principal norma para Dimensionamento Geométrico e Tolerância (GD&T), que é o quadro mais aceite para comunicar tolerâncias a projetistas, programadores CNC (controlo numérico computacional), maquinistas e inspetores.
Que nível de precisão é necessário para as peças aeroespaciais?
As tolerâncias gerais CNC (controlo numérico computacional) situam-se frequentemente no intervalo de ±0,10 a ±0,05 mm. No entanto, características em Engenharia Aeroespacial podem exigir tolerâncias até ±0,01 mm, ±0,005 mm ou mais. Estes são intervalos ilustrativos e não regras aeroespaciais universais.
| Tipo de Característica | Tolerância Ilustrativa | Finalidade Funcional |
| Coberturas e guardas | ±0,10 a ±0,05 mm | Ajuste geral |
| Suportes estruturais | ±0,05 a ±0,02 mm | Alinhamento e transferência de carga |
| Padrões de buracos | ±0,02 a ±0,01 mm | Montagem repetível |
| Assentos e diâmetros de rolamento | ±0,01 a ±0,005 mm | Ajuste e movimento controlados |
| Interfaces de sensores | Características específicas | Posicionamento estável |
A mesma tolerância numérica pode apresentar diferentes desafios de fabrico. Manter ±0,005 mm num diâmetro de aço curto não é equivalente a mantê-lo contra uma grande carcaça de alumínio de parede fina.
O tamanho da característica, rigidez, material, espessura do revestimento, seleção do datum e incerteza da medição devem, portanto, ser analisados em conjunto.
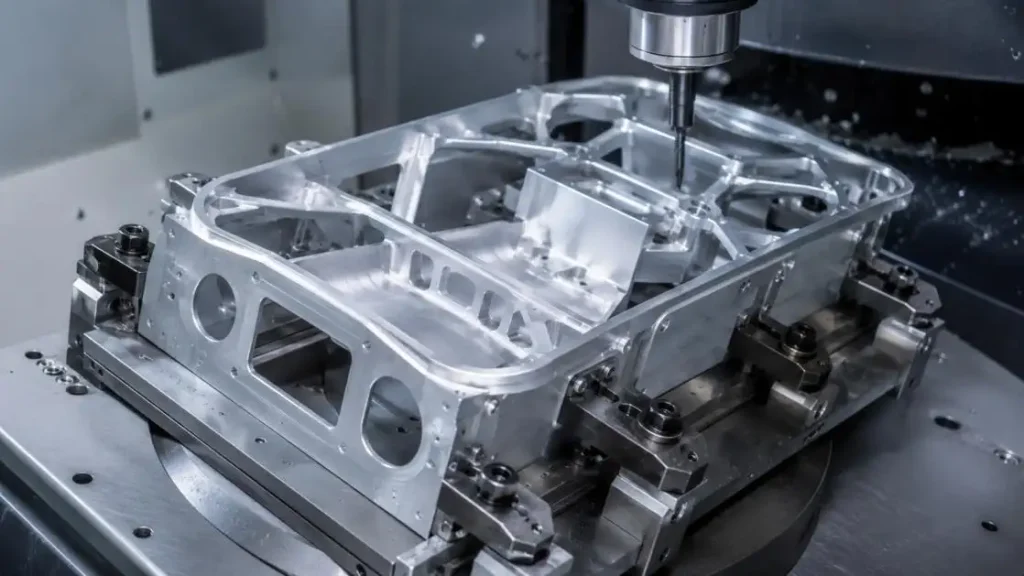
Porque é que as tolerâncias aeroespaciais são orientadas por funções?
A Aerospace Precision CNC Machining serve as necessidades de maquinagem de aviônicos, veículos aéreos não tripulados, satélites, módulos de bateria, eletrónica da cabine, sistemas térmicos e equipamentos de teste de voo.
Cada uma das aplicações acima tem requisitos únicos em relação à precisão dimensional.
• Caixas de Aviônica: É necessária precisão na colocação dos conectores, espessura da parede e ranhuras de vedação para o empacotamento ótimo da aviônica e garantir a proteção ambiental.
• Estruturas de UAV: A distorção da maquinação é uma preocupação quando se utilizam bolsos leves e desenhos finos de parede.
• Componentes de Satélite: Para a montagem, posicionamento e alinhamento de sistemas de satélites, são necessárias interfaces com um elevado grau de controlo.
• Módulos de Potência: O desempenho da fixação, isolamento elétrico e condução térmica é melhorado com um elevado grau de planura na superfície de montagem.
• Alojamentos do Sensor: A posição de um sensor em relação a uma superfície é fundamental para determinar a repetibilidade da medição do sensor, exigindo assim uma superfície estável.
As tolerâncias aeroespaciais devem, portanto, estar ligadas a um requisito funcional. Pode ser necessário um controlo apertado para uma superfície de montagem, enquanto uma superfície próxima sem contacto pode usar uma tolerância mais ampla.
O que torna as tolerâncias apertadas difíceis?
A precisão final de um produto é determinada pela totalidade do sistema de produção, não pelas alegações de precisão das máquinas CNC.
• Expansão Térmica: Alterações na temperatura ambiente das máquinas, ferramentas, componentes e até dispositivos de medição levarão à expansão ou contração.
• Comportamento do Material: Cada um dos materiais listados - alumínio, titânio, aço inoxidável, PEEK e nylon - reage de forma diferente quando sujeito às condições de maquinação.
• Distorção de parede fina: Estruturas de baixa densidade podem dobrar ou relaxar após serem removidas do dispositivo (pós-maquinação).
• Deflexão da Ferramenta: As cargas de corte podem alterar a forma final se a ferramenta for demasiado comprida ou tiver um diâmetro demasiado pequeno.
• Estratégia de fixação: A escolha errada dos datums ou o clampamento excessivo podem levar aos mesmos erros de deformação e falta de repetibilidade.
• Empilhamento de Tolerâncias: Mesmo que os componentes individuais de um conjunto cumpram as especificações exigidas, o conjunto pode ainda não funcionar.
As medições dimensionais são frequentemente referenciadas para 20°C porque as variações de temperatura podem afetar tanto a peça como o resultado da medição.
Por esta razão, componentes aeroespaciais de precisão podem necessitar de tempo suficiente de estabilização antes da medição final.
Como são inspecionadas as peças CNC aeroespaciais?
O planeamento da inspeção, especialmente para desenhos envolvendo GD&T complexos, deve sempre preceder a maquinação.
• Inspeção CMM: Uma máquina de medição por coordenadas mede e avalia o tamanho, posição, perfil, planura e alinhamento com características de referência.
• Mirômetros e calibradores de diâmetros: Estes instrumentos medem tanto os diâmetros externos como os comprimentos que podem ser alcançados. Além disso, meça os diâmetros internos exatos dos pequenos diâmetros.
• Ensaio de Superfície: Medição da rugosidade média para avaliar a conformidade das características usinadas com o Ra necessário, utilizando um instrumento de medição de rugosidade ou perfilómetro.
• Inspeção do primeiro artigo: Esta é a revisão formal da primeira parte produzida para garantir que o método proposto de fabrico e o método de inspeção cumprem os requisitos do desenho.
• Verificações em Processo: As ferramentas de medição usadas para verificar as dimensões das características entre operações identificam derivas térmicas e variações de montagem, bem como alterações nas dimensões, antes de concluir as operações finais de maquinação.
O equipamento de inspeção deve ser selecionado de acordo com a característica a ser medida. Uma pinça padrão pode ser adequada para uma dimensão exterior geral, mas pode não fornecer resolução suficiente para um assento de rolamento de precisão ou uma posição de furo controlada de forma rigorosa.
A norma de gestão de qualidade aeroespacial 9100 baseia-se na ISO 9001 e acrescenta requisitos de aviação, espaço e defesa envolvendo risco, documentação, configuração, rastreabilidade e controlo da cadeia de abastecimento.
SunOn's Design e Abordagem Técnica
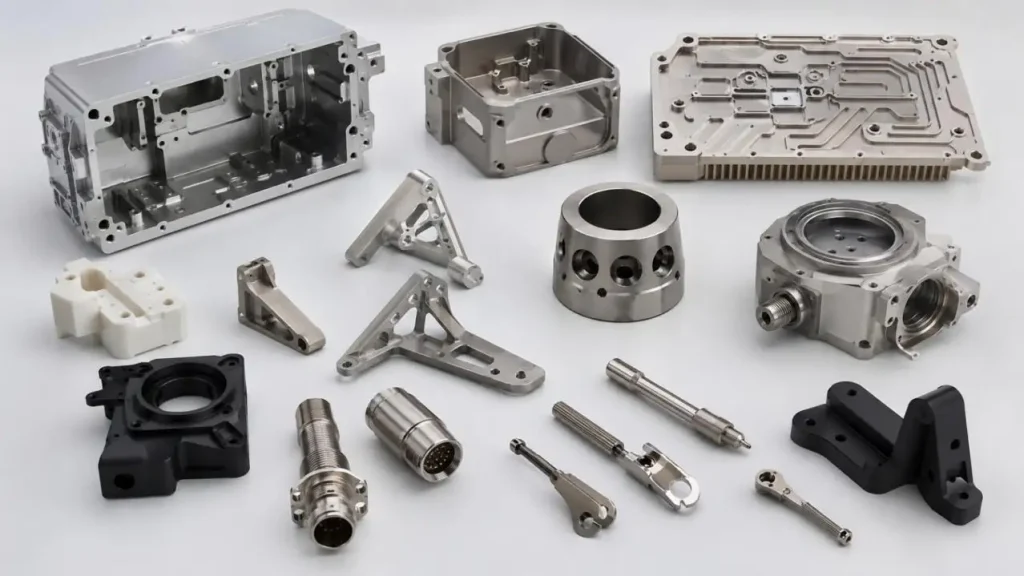
A SunOn fornece Maquinação CNC de Precisão Aeroespacial para componentes metálicos leves e de alta fiabilidade e plásticos de engenharia usados em UAVs, aviônicos, satélites, sistemas térmicos e equipamentos de teste de voo.
| Capacidade Técnica | SunOn’s Dados |
| Tolerância dimensional | ±0,10 mm a ±0,002 mm |
| Acabamento Superficial | Até Ra 0,8 μm |
| Tecnologia de Maquinação | CNC de 3 eixos, 4 e 5 eixos |
| Prazo de Entrega do Protótipo | Tão rápido quanto 72 horas |
| Volume de Produção | De 1 a 100 peças para projetos de baixo volume |
| Materiais | Alumínio, titânio, aço inoxidável, PEEK, nylon e latão |
| Inspeção | CMM, micrómetros, pinças e calibradores de diâmetro |
A capacidade de ±0,002 mm da SunOn aplica-se apenas a algumas características críticas selecionadas e sob condições controladas durante a maquinação e inspeção. Isto não significa que a precisão a este nível seja alcançável para todas as características de uma dada peça.
• Revisão DFM: Os engenheiros examinam deformações, tolerâncias, espessura da parede e a seleção dos datums.
• Maquinação de cinco eixos: A maquinação de geometrias e ângulos complexos pode ser feita em poucas configurações.
• Controlo de Processos: Podem ser aplicados métodos de medição e contingência para o desgaste da ferramenta, forças de maquinação e os efeitos de diferentes sequências de operações e temperaturas variáveis.
• Inspeção de Qualidade: A medição e verificação do GD&T, juntamente com o acabamento superficial exigido, são feitas e certificadas antes do envio das peças.
A experiência da SunOn relacionada com o design e fabrico de moldes para a indústria aeroespacial inclui:
• Embalagem Leve: Moldes podem ser fabricados para criar carcaças leves com espessura de parede controlada.
• Sensores: Podem ser fabricados moldes para permitir o posicionamento de componentes internos com cavidades e características precisas.
• Estruturas: Os moldes podem ser concebidos para várias características e geometrias que acomodam espaçamento e posicionamento dos elementos.
• Escudos: Os moldes podem ser concebidos para ajudar na produção de componentes com materiais que fluem e mudam.
• Caixas: Os moldes podem ser concebidos para ajudar na produção de componentes com características muito espaçadas e pequenas.
A SunOn pode conceber moldes que permitam a integração de materiais de fluxo e características de arrefecimento para ajudar no controlo da precisão dimensional.
A SunOn oferece serviços de prototipagem, usinagem de precisão, fabrico de moldes e matrizes, e montagem para as indústrias aeroespacial e automóvel. A SunOn está certificada com ISO 9001, ISO 14001 e IATF 16949.
Conclusão final
A tolerância aeroespacial correta protege a função, fiabilidade e montagem, mantendo-se prática para fabricar e verificar.
A Maquinação CNC de Precisão Aeroespacial pode alcançar controlo dimensional rigoroso, mas os resultados bem-sucedidos dependem de decisões coordenadas envolvendo GD&T, comportamento do material, efeitos térmicos, fixação, sequência de maquinação, acabamento de superfície e inspeção.
Envie-nos os seus desenhos 2D ou modelos 3D para receber uma revisão de DFM, recomendação de fabrico e orçamento de projeto.
Perguntas Frequentes
P1: Como é feita a inspeção nas peças de CNC aeroespacial?
A inspeção é feita com bastante facilidade com o uso de CMMs, micrómetros, medidores de diâmetro e testadores de superfície.
P2: Qual é a melhor tolerância possível para peças de CNC aeroespacial?
A maquinação CNC aeroespacial pode atingir tolerâncias de ±0,002 mm em características.
P3: Que materiais costumam usinar?
Os materiais usináveis incluem alumínio, titânio, aço inoxidável, PEEK, nylon e outros materiais de engenharia disponíveis.
P4: Porque é que o CNC de 5 eixos é usado para peças aeroespaciais?
É necessário reduzir o erro e reduzir as configurações para a maquinação CNC de 5 eixos, pois permite alta precisão para projetos complexos de peças.
P5: O que afeta a precisão do design de peças na Maquinação CNC?
Vários elementos afetam a precisão, como o material a ser usinado, geometria de projeto, temperatura e qualidade das ferramentas, acessórios e métodos de inspeção.
