



Placas de Arrefecimento a Líquido Maquinadas CNC | Fabrico de Precisão na SunOn
A SunOn fabrica placas de arrefecimento líquido CNC personalizadas a partir de desenhos fornecidos pelo cliente e modelos CAD 3D. Cada projeto é revisto em torno das características que afetam diretamente o encaixe, vedação, montagem e contacto térmico, incluindo canais de refrigerante, faces de contacto planas, sulcos de vedação, portas roscadas, furos de montagem e relações de referência.
A nossa equipa apoia a revisão de desenhos, feedback DFM, seleção de materiais, maquinagem CNC, acabamento superficial e planeamento de inspeção dimensional. Os requisitos de protótipo, produção de baixo volume e repetição podem ser avaliados com base na geometria da peça, tolerâncias, quantidade e aplicação.
Envie o seu desenho 2D e modelo CAD 3D para a SunOn para uma revisão de fabricabilidade e orçamento.
Placas personalizadas de refrigeração líquida CNC usinadas da SunOn
Uma placa de arrefecimento líquida não é simplesmente um componente plano de alumínio. Diferentes áreas da peça desempenham funções distintas, e cada uma pode necessitar da sua própria abordagem de maquinagem e inspeção.
Dependendo do design, a SunOn pode analisar projetos de placas de arrefecimento que contenham:
- Canais de líquido de refrigeração fresados
- Superfícies de contacto térmico
- Portas de entrada e saída
- Ranhuras de vedação
- Orifícios roscados
- Furos de montagem e contra-furos
- Faces das datas
- Funcionalidades multifacetas
- Interfaces de montagem
- Requisitos de tratamento superficial
O nosso serviço começa com os dados de design do cliente. Revemos o modelo 3D, desenho técnico, material, quantidade, dimensões críticas, requisitos de acabamento e expectativas de inspeção antes de confirmar a rota de fabrico.
O espaço mais amplo do SunOnServiços de maquinação CNC de precisãosuportam componentes baseados em desenho que requerem dimensões controladas, múltiplas configurações, acabamentos e requisitos de inspeção documentados.
O apoio ao projeto pode incluir:
- CAD e revisão de desenho
- Conceção para feedback de fabricabilidade
- Discussão sobre material de alumínio
- Fresagem CNC e avaliação de processos multi-eixo
- Maquinação protótipo e em pequenos lotes
- Desbarba e acabamento superficial
- Planeamento de inspeção dimensional
- Suporte à fabricação relacionada com montagem
- Planeamento do protótipo para a produção
Requisitos específicos de teste, junção ou limpeza para placas frias devem ser incluídos no RFQ para que a sua disponibilidade e critérios de aceitação possam ser confirmados antes da produção.
Porque é que as características de tolerância apertada são importantes numa placa de arrefecimento líquido
O desenho deve identificar quais as características que são críticas para a função. Aplicar tolerâncias desnecessariamente apertadas a todo o componente pode aumentar os custos de maquinação e inspeção sem melhorar o desempenho.
Superfície de Contacto Térmico
A face de contacto térmico deve corresponder à superfície contra a qual irá assentar. A sua planitude, rugosidade, tamanho e relação com as características de montagem devem ser definidas no desenho.
A planitude local ao longo da área de contacto funcional pode ser mais importante do que um requisito geral de planura aplicado a toda a placa. A sequência de maquinação, a pressão do aparelho, o estado do material e o tratamento da superfície também podem afetar o resultado final.
O método de inspeção deve, portanto, ser acordado antes da produção, especialmente quando o requisito se aplica após anodização ou outro acabamento.
Canais de Refrigerante e Bordas Sensíveis a Rebarbas
Largura do canal, profundidade, raio de canto, espessura da parede e acesso à ferramenta influenciam a fabricabilidade. Canais profundos ou estreitos podem exigir ferramentas mais pequenas, tempo de maquinação mais longo, configurações adicionais ou alterações de design.
Cantos internos afiados normalmente não podem ser produzidos com um cortador rotativo padrão. Deve ser incluído um raio prático de ferramenta, a menos que tenha sido confirmado outro método de fabrico.
Rebarbas à volta dos canais podem interferir com a vedação, limpeza ou montagem. As bordas dos canais e as transições internas devem ser incluídas no plano de desbarbado e inspeção, em vez de serem tratadas como áreas cosméticas não funcionais.
Sulcos de vedação e faces de vedação
Deve ser avaliada uma ranhura de vedação juntamente com a junta pretendida, o anel em O, a tampa, o método de junção, o líquido de arrefecimento e a pressão de funcionamento.
Detalhes importantes do desenho podem incluir:
- Largura e profundidade do sulco
- Raio de canto
- Tolerância posicional
- Condição da superfície
- Material do selo
- Geometria da peça de acoplamento
- Pressão de ensaio
- Critérios de aceitação de fuga
A precisão dimensional, por si só, não prova que a placa montada cumpra um requisito de fuga. Qualquer teste de pressão ou fuga deve ser definido e confirmado durante a cotação.
Portas, roscas, furos e funcionalidades de montagem
As portas do líquido de arrefecimento e as características de montagem afetam tanto as ligações dos fluidos como a montagem final. O desenho deve definir claramente padrões de rosca, profundidade do furo, posição das portas, perpendicularidade, contra-furos, insertos e referências de referência.
Quando várias faces são usinadas em diferentes configurações, a SunOn analisa como essas características se relacionam entre si e se a posição solicitada pode ser inspecionada de forma fiável.
| Característica funcional | Preocupação de Fabrico | Informação necessária do comprador | Possível Verificação |
|---|---|---|---|
| Superfície de contacto térmico | Planitude, rugosidade, distorção | Área de contacto e chamadas de desenho | Planicidade e inspeção dimensional |
| Canal do líquido de arrefecimento | Largura, profundidade, raio, rebarbas, acesso à ferramenta | Geometria do canal e zonas críticas | Inspeção visual e dimensional |
| Sulco de vedação | Posição, profundidade, condição da superfície | Critérios de conceção e aceitação do selo | Inspeção dimensional |
| Porta de líquido de arrefecimento | Rosca, posição, interface de vedação | Padrão de rosca e detalhes de ajuste | Verificações de rosca e posição |
| Furo de montagem | Alinhamento da montagem | Tolerância de buracos e esquema de referência | Inspeção posicional |
| Superfície acabada | Acumulação de revestimento e mascaramento | Requisitos da dimensão final | Inspeção pós-acabamento |
Maquinação CNC versus fundição para placas de arrefecimento líquido
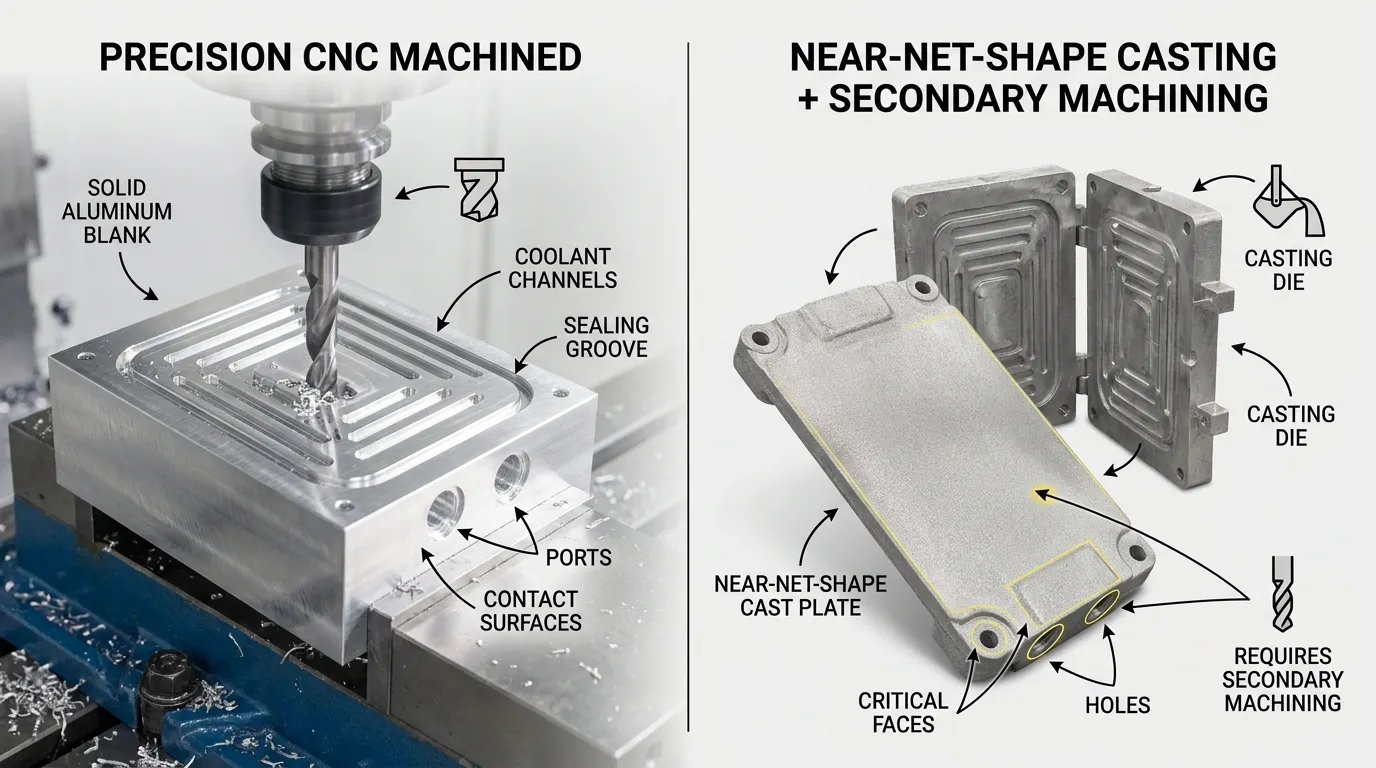
A maquinação CNC é frequentemente adequada quando o projeto ainda está a mudar, o volume de produção é limitado ou as características críticas necessitam de controlo direto da usinagem. A fundição pode tornar-se mais económica assim que o design e o volume forem estáveis.
| Fator de Decisão | Maquinação CNC | O Elenco |
|---|---|---|
| Ferramentas iniciais | Não é necessário um dado dedicado para a conjuração | Desenvolvimento de ferramentas e matrizes necessário |
| Alterações de design | Desenhos e programas podem ser revistos | Alterações de ferramentas podem acrescentar custos e tempo |
| Adequação ao protótipo | Adequado para protótipos funcionais | Normalmente menos prático para validação inicial de baixo volume |
| Produção de longas-metragens | Canais, sulcos, portas e faces podem ser usinados quando acessíveis | Superfícies críticas podem ainda necessitar de maquinação secundária |
| Economia unitária | Mais tempo de maquinação por componente | Pode tornar-se económico com volume suficiente |
| Utilização de materiais | Maior remoção de material | A produção quase em forma líquida pode reduzir a maquinação |
| Áreas sensíveis à tolerância | Controlado diretamente através de maquinação e inspeção | A variação de fundição deve ser considerada |
| Palco de melhor ajuste | Protótipo, de baixo volume, projetos em evolução | Projetos estáveis e produção em maior volume |
A maquinação CNC não é automaticamente melhor para todos os projetos. Uma rota de fundição pode reduzir o custo unitário em quantidades maiores, enquanto a maquinação CNC pode continuar a ser necessária para faces de contacto térmico, áreas de vedação, portas roscadas ou interfaces de montagem.
A SunOn analisa o volume esperado, a estabilidade do projeto, os requisitos de tolerância e as operações secundárias antes de recomendar uma rota. O nossoServiços de maquinação CNC em alumínioForneça informações adicionais sobre os graus de alumínio, acabamentos, tolerâncias e considerações de produção.
Processo de Fabrico CNC da SunOn para Projetos de Placas de Arrefecimento
1. RFQ e Revisão de Requisitos
A revisão começa com a informação disponível sobre o design e o projeto:
- Modelo CAD 3D
- Desenho 2D anotado
- Material e grau
- Protótipo ou quantidade de produção
- Dimensões críticas
- Requisitos de planicidade e rugosidade
- Especificações de portas e roscas
- Acabamento superficial
- Requisitos de inspeção
- Requisitos de testes funcionais
- Destino e cronograma de entrega
2. DFM e Revisão de Risco
O SunOn verifica o acesso à ferramenta, geometria do canal, raios de canto, espessura da parede, estrutura de referência, características de vedação, margem de acabamento e viabilidade da inspeção.
A revisão também separa as tolerâncias funcionais das dimensões não críticas. Isto ajuda a evitar operações de maquinação desnecessárias, mantendo as características importantes sob controlo.
3. Confirmação de Materiais e Processos
A qualidade do material, sequência de maquinação, estratégia de fixação, número de montagens, rota de acabamento e plano de inspeção são confirmados antes da produção.
A maquinação multi-eixo pode ser considerada quando aparecem características em várias faces ou quando reduzir configurações poderia melhorar o controlo posicional. A rota final depende da geometria real.
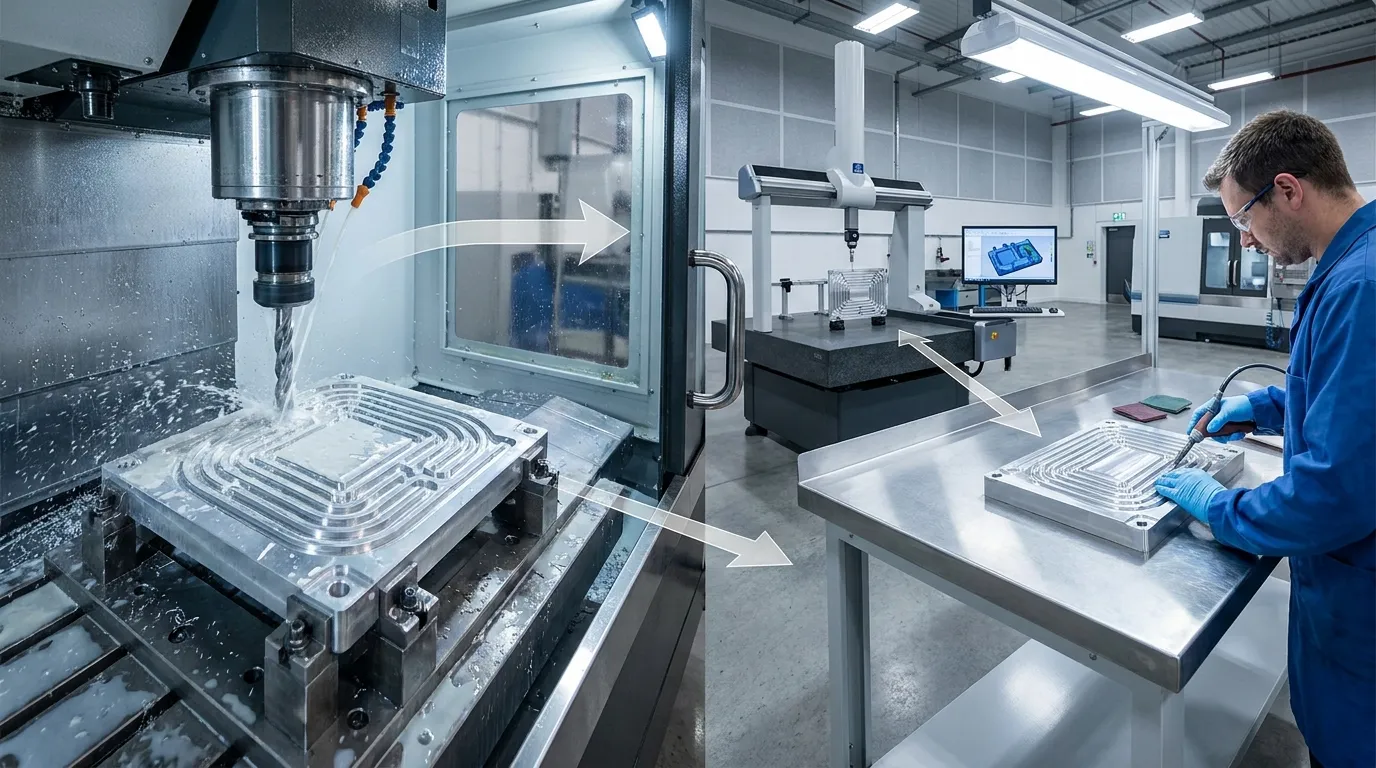
4. Programação, Configuração e Maquinação CNC
O modelo e o desenho aprovados são traduzidos em operações de maquinação. O planeamento de fixações e datum é especialmente importante para superfícies planas grandes, paredes finas, canais, sulcos de vedação e elementos posicionados em diferentes faces.
As dimensões críticas podem ser verificadas durante a maquinação para identificar erros antes que operações posteriores aumentem o custo.
5. Desbarba, Limpeza e Acabamento de Superfície
Após a usinagem, áreas sensíveis a rebarbas, como canais, faces de vedação, portas e orifícios, requerem atenção cuidadosa.
O acabamento disponível deve ser confirmado para cada projeto. Os requisitos podem incluir uma superfície tal como usinada, jateamento de esferas, anodização, revestimento, mascaramento ou outro tratamento especificado. As dimensões que devem ser aceites após o acabamento devem estar claramente marcadas.
6. Inspeção e Testes Definidos por Projetos
A inspeção pode cobrir:
- Dimensões gerais
- Planitez
- Posições de orifícios e portas
- Dimensões do sulco de vedação
- Especificações da rosca
- Condição da superfície
- GD&T definido por desenho
- Material ou documentação de inspeção
Os testes de fugas, pressão, caudal, limpeza ou térmicos são específicos de cada projeto. O método exigido, a condição de teste e o padrão de aceitação devem ser fornecidos para que a SunOn possa confirmar a disponibilidade no orçamento.
Considerações sobre Alumínio e Outros Materiais
O alumínio é frequentemente considerado para placas de arrefecimento porque combina maquinabilidade, baixo peso e desempenho térmico. No entanto, a classificação correta depende do ambiente operacional, do líquido de arrefecimento, dos requisitos mecânicos, do processo de acabamento e do custo objetivo.
O 6061 pode ser adequado para muitos componentes usinados, mas não deve ser selecionado automaticamente. O comprador deve apresentar a classificação exigida ou as condições de desempenho que o material deve cumprir.
Cobre ou outros materiais só devem ser especificados após confirmação da maquinabilidade, comportamento de corrosão, acabamento, união, peso e custo do projeto.
| Decisão Material | O comprador deve especificar | Impacto na Indústria |
|---|---|---|
| Grau de alumínio | Grau obrigatório ou necessidade de desempenho | Maquinabilidade, resistência, resistência à corrosão |
| Ambiente de refrigeração | Líquido de arrefecimento e condições de funcionamento | Compatibilidade de materiais e acabamentos |
| Acabamento superficial | Tal como usinado, anodizado, revestido ou outro | Aparência, proteção e dimensões |
| Dimensões pós-final | Quais os requisitos que se aplicam após terminar | Margem de maquinação e fase de inspeção |
| Documentação | Requisitos de certificado ou rastreabilidade | Orçamento e planeamento da qualidade |
Riscos de DFM que a SunOn deve analisar antes de maquinar
Os riscos comuns numa placa fria usinada CNC incluem:
- Paredes finas que podem deformar-se durante a abraçadeira ou usinagem
- Faces de contacto grandes com requisitos exigentes de planitude
- Canais de líquido de arrefecimento profundos ou estreitos
- Cantos internos agudos sem raios práticos de ferramenta
- Pequenos ou excessivamente profundos orifícios roscados
- Funcionalidades que exigem demasiadas configurações
- Referências de dados contraditórias
- Tolerâncias apertadas aplicadas a áreas não funcionais
- Especificações de sulcos de vedação incompletos
- Falta de informação de líquido de arrefecimento ou pressão
- Dimensões afetadas pela anodização ou revestimento
- Diferenças entre o desenho 2D e o modelo 3D
- Requisitos de limpeza indefinidos
- Requisitos de inspeção que não podem ser medidos conforme escritos
Encontrar estes problemas antes da maquinação é geralmente mais rápido e menos dispendioso do que corrigi-los depois de a primeira amostra ter sido produzida.
Apoio do protótipo à produção
A maquinação CNC permite aos engenheiros avaliar a geometria do canal, interfaces de montagem, características de vedação e ajuste da montagem sem investir numa matriz de fundição dedicada.
A SunOn pode analisar protótipos únicos, amostras de engenharia, quantidades piloto, lotes de baixo volume e necessidades de produção repetida. As revisões do desenho e a aprovação do primeiro artigo devem ser controladas antes de passar para ordens repetidas.
Para projetos ainda em desenvolvimento, o nossoMaquinação CNC personalizada para prototipagemO serviço apoia a revisão de design, produção de amostras e feedback de fabrico.
O volume futuro esperado deve ser partilhado durante a cotação inicial. Se as quantidades aumentarem significativamente, a SunOn pode rever se a rota atual de maquinação continua prática ou se outro processo de fabrico deve ser avaliado.
Por que trabalhar com a SunOn para placas de arrefecimento usinadas por CNC?
A SunOn oferece mais do que maquinação autónoma. A nossa estrutura de fabrico suporta a revisão de desenhos, DFM, maquinação CNC, acabamento, planeamento de inspeção, discussão de montagem e uma coordenação mais ampla entre protótipos e produção.
Para projetos de placas de arrefecimento, os compradores devem solicitar provas específicas do produto, tais como:
- Fotografias de peças usinadas relacionadas
- Close-ups de canais e características de vedação
- Exemplos de DFM
- Registos de inspeção dimensional
- Métodos de medição da planitez
- Documentação material
- Relatórios do primeiro artigo
- Informação de testes definida pelo projeto
A capacidade do projeto deve ser avaliada em função do desenho real e não das alegações genéricas de tolerância. A SunOn analisa cada projeto de acordo com a sua geometria, material, quantidade, características críticas, requisitos de acabamento e plano de inspeção.
O que enviar para um orçamento de placa de arrefecimento líquido usinada CNC
Para receber uma avaliação prática de fabrico, forneça:
- Modelo CAD 3D
- Desenho 2D anotado
- Material e grau
- Protótipo ou quantidade de produção
- Dimensões do canal do líquido de arrefecimento
- Superfície de contacto térmico
- Requisitos de planicidade e rugosidade
- Detalhes das ranhuras de vedação
- Informação sobre vedação ou junta
- Especificações de portas e roscas
- Requisitos para furos de montagem
- Requisitos de Datum e GD&T
- Acabamento superficial
- Dimensões pós-final
- Tipo de líquido de arrefecimento
- Pressão de trabalho e de teste
- Requisito de aceitação de fuga
- Requisitos de limpeza
- Documentação de inspeção
- Requisitos de montagem
- Local de entrega
- Calendário de alvos
Desenhos completos permitem à SunOn identificar riscos de fabrico, separar características críticas das dimensões gerais e preparar um orçamento mais preciso.
Perguntas Frequentes
Que ficheiros são necessários para um orçamento de placa de refrigeração líquida usinada CNC?
Envia um modelo CAD 3D e um desenho 2D anotado. Inclua o material, quantidade, dimensões críticas, acabamento, ensaios, inspeção e requisitos de entrega.
A SunOn pode fabricar protótipos de placas frias pontuais ou de baixo volume?
A SunOn pode analisar projetos pontuais, protótipos, piloto e de baixo volume. A viabilidade depende do design, material, tolerâncias, requisitos de teste e cronograma.
Que grau de alumínio é adequado para uma placa de arrefecimento líquido?
A classificação deve ser escolhida de acordo com a usinabilidade, resistência, resistência à corrosão, compatibilidade do fluido de arrefecimento, acabamento e requisitos térmicos. Forneça a nota ou as condições de candidatura exigidas para revisão.
Como deve ser especificada a planitude no desenho?
Identifique a área de contacto funcional, a planitie necessária, a relação de referência, a rugosidade da superfície e se o requisito se aplica antes ou depois do acabamento.
A SunOn consegue operar os canais, ranhuras de vedação, portas e funcionalidades de montagem?
Estas funcionalidades podem ser analisadas a partir do desenho do cliente. O acesso à ferramenta, profundidade, raios, espessura da parede, tolerância e requisitos de inspeção determinam o processo final.
Quando deve ser escolhida a maquinação CNC em vez da fundição sob pressão?
A maquinação CNC é frequentemente adequada para protótipos, pequenas quantidades, designs em evolução e interfaces sensíveis a tolerâncias. A fundição pode tornar-se mais económica depois de o design e o volume estarem estáveis.
Pode a anodização afetar dimensões críticas?
Sim. O acúmulo de revestimento e o mascaramento podem afetar furos, sulcos, roscas, áreas de contacto e outras dimensões acabadas. Os requisitos pós-finalização devem ser claramente assinalados.
Que relatórios de inspeção pode a SunOn fornecer?
Relatórios dimensionais disponíveis, documentos materiais e registos do primeiro artigo devem ser confirmados durante o orçamento com base no desenho e nos requisitos do cliente.
A SunOn oferece testes de fuga ou de pressão?
A disponibilidade de testes deve ser confirmada para cada projeto. Forneça o meio de teste, pressão de trabalho, pressão de teste, duração e critérios de aceitação.
A SunOn pode suportar a produção repetida após a aprovação do protótipo?
Sim, os requisitos de produção repetida podem ser revistos após aprovação da amostra. O controlo de revisão, normas de inspeção, quantidade, calendário de entrega e volume futuro devem ser acordados antes do lançamento.
Envie à SunOn o seu desenho 2D, modelo CAD 3D, qualidade do material, quantidade, tolerâncias críticas, requisitos de canal e vedação, acabamento superficial, necessidades de inspeção, condições de teste e cronograma de entrega para revisão e orçamento do DFM.
