



Fresagem e Polimento Pós-CNC Pós: Como Conseguir Acabamento em Espelho
A fresagem e polimento CNC pós-fresado é um processo de refinamento em várias etapas que remove marcas de maquinagem e irregularidades na superfície para criar um acabamento refletor, semelhante a um espelho. Esta transição de um estado "fresado" para uma superfície de alto brilho envolve redução sistemática da granulação, compostos de polimento especializados e velocidades de rotação precisas. Para os fabricantes industriais, alcançar este acabamento é essencial para clareza ótica, redução do atrito e apelo estético de alta qualidade em setores como automóvel e eletrónica de consumo.
O que define um acabamento espelhado na maquinação CNC?
Um acabamento espelhado, frequentemente referido como "acabamento óptico" ou grau SPI A-1, é uma superfície com uma média de rugosidade (Ra) tipicamente inferior a 0,05 micrómetros. Caracteriza-se por uma alta reflexão especular, onde a luz reflete na superfície sem dispersão, permitindo uma imagem clara e não distorcida dos objetos circundantes. Para alcançar isto, é necessário ultrapassar o padrão capacidades de serviço de maquinação CNC para territórios especializados de abrasivos.
No mundo da fabricação de precisão, não "polimos" uma peça até brilhar. Utilizamos perfilómetros para medir os picos e vales microscópicos do material. Uma peça padrão fresada pode ter um Ra de 3,2 ou 1,6. Para alcançar um acabamento espelhado, devemos reduzir esses picos através de uma série de passos abrasivos cada vez mais finos.
| Acabamento Grau | Ra (μm) | Descrição | Caso de Uso Típico |
| SPI A-1 | 0,012 a 0,025 | Grau #3 Diamond Buff | Objetivas ópticas, espelhos topo de gama |
| SPI A-2 | 0,025 a 0,05 | Grau #6 Diamond Buff | Plásticos de consumo de alto brilho |
| SPI A-3 | 0,05 a 0,10 | Grau #15 Diamond Buff | Acabamento decorativo, peças de eletrodomésticos |
Porque é que a preparação CNC pós-fresagem é crítica para o polimento?
A preparação pós-fresagem é crítica porque a qualidade do polimento final é diretamente ditada pela consistência dos percursos iniciais das ferramentas. Se a fresadora CNC deixar goivas profundas ou alturas de "vieira" inconsistentes, esses defeitos serão amplificados em vez de ocultos pelo polimento. Peças CNC precisas peças CNC de baixo volume requerem fresagem com tolerância apertada para minimizar o tempo gasto em etapas manuais de abrasividade.
Já vi muitos projetos falharem porque o maquinista tentou "poupar tempo" na fresadora usando um step-over maior. Embora a peça parecesse aceitável a olho nu, a equipa de polimento demorou três vezes mais tempo a tentar lixar as saliências. A regra prática na nossa oficina é: quanto melhor o trabalho de fresador, mais curto será o tempo na bancada de polimento.
Dica: Use uma fresa de ponta esférica com um passo muito pequeno (5% ou menos do diâmetro da ferramenta) para a passada final de acabamento, se pretende polir a peça até ao acabamento espelhado.
Como se faz a transição de uma superfície fresada para uma polida?
A transição envolve um processo chamado "sequenciação de granulação", onde se substituem sistematicamente riscos profundos por riscos mais superficiais. Começa-se com um abrasivo grosseiro que pode nivelar as marcas de fresagem e passar para granulações progressivamente mais finas até que os riscos deixem de ser visíveis ao olho humano. Isto é essencial tanto para nylon CNC como para peças metálicas.
- Lixamento inicial (grão 320-400): Remova as marcas visíveis das ferramentas e vieiras do processo de fresagem.
- Lixamento Intermédio (Granulação 600-1200): Alise a superfície e prepare-a para a fase de pré-polimento.
- Pré-Polimento (2000-3000 Grit): Nesta fase, a peça começará a apresentar uma ligeira "névoa" ou semi-refletividade.
- Polimento Final (Composto de Diamante): Utilização de uma ferramenta rotativa com um bob de feltro e pasta de diamante para alcançar o estado final de espelho.
Que papel desempenha a seleção de materiais no acabamento de espelhos?
A seleção de materiais é a base de um acabamento espelhado porque a estrutura molecular determina como a superfície reage aos abrasivos. Metais mais duros como o aço inoxidável (316L) ou os aços para ferramentas (S136) podem alcançar um nível muito mais elevado de reflexão "especular" do que materiais mais macios como o alumínio, que pode "borrar" se a temperatura de polimento for demasiado elevada.
Ao trabalhar com cnc-turning components, devemos também considerar a estrutura do grão do material. Aços de alta qualidade, desgaseificados a vácuo, são preferidos para acabamentos espelhados porque não apresentam as inclusões microscópicas e os "orifícios" que podem estragar um acabamento durante a fase final de polimento.
- Aço Inoxidável (S136): O padrão da indústria para moldes de injeção de alto brilho.
- Alumínio (6061/7075): Pode atingir um brilho elevado, mas é propenso a oxidação e riscos.
- Acrílico (PMMA): O melhor plástico para clareza ótica através de polimento.
- Nylon/Policarbonato: Requer compostos especializados para evitar o derretimento durante o polimento a alta velocidade.
Como se pode evitar "casca de laranja" e "picaduras" durante o polimento?
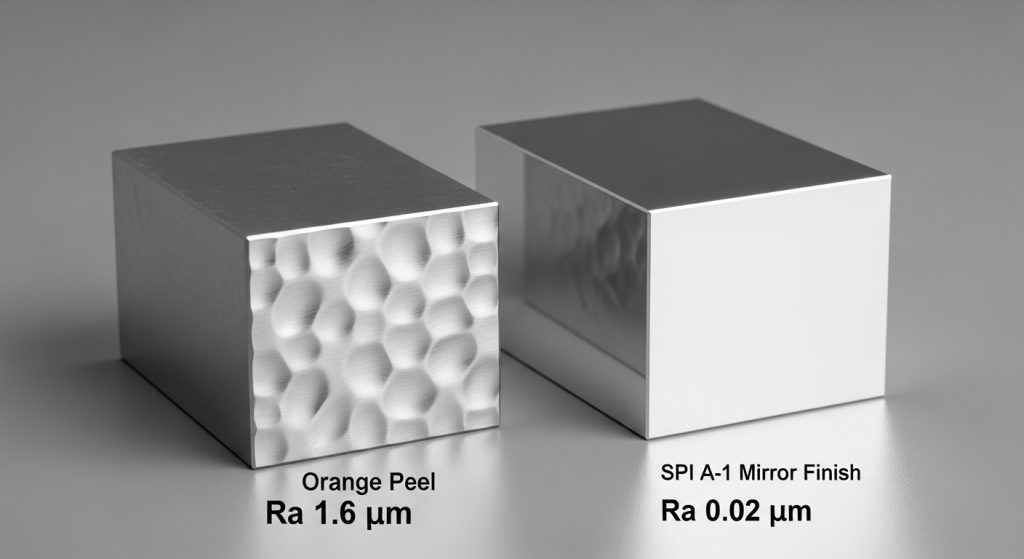
A casca de laranja e a formação de cavidades são evitadas controlando a pressão e o calor gerados durante o processo de polimento. Polir em excesso uma área específica ou usar pressão excessiva faz com que o veio do metal "rasgue" ou ondule, criando uma textura irregular. Golpes consistentes e sobrepostos e a limpeza frequente da peça são as principais defesas contra estes defeitos.
Dica: Mude sempre a direção de polimento em 90 graus ao passar de um grão para o outro. Isto permite-lhe ver se removeu completamente os riscos do grão anterior, mais grosso.
Que equipamento é necessário para o polimento profissional de espelhos?
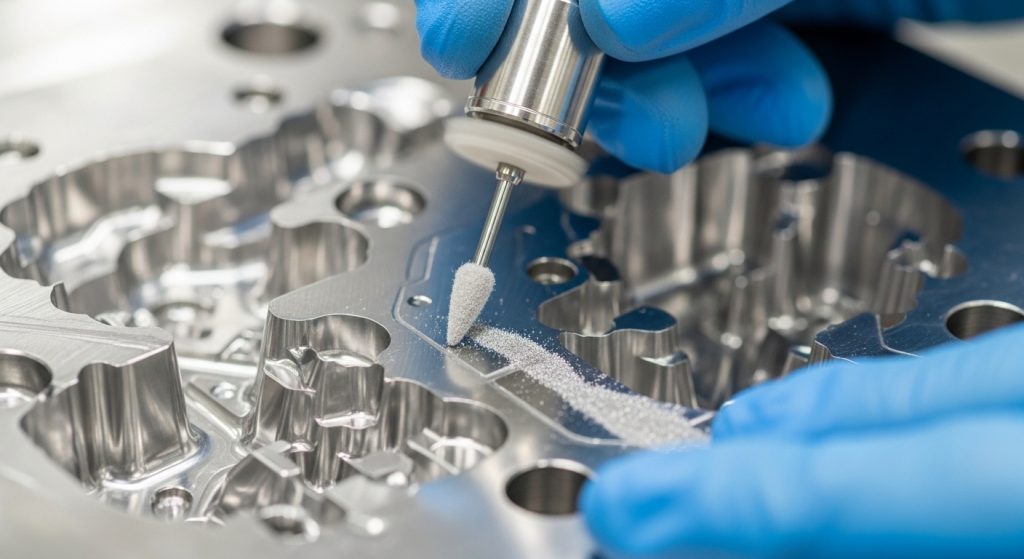
O polimento profissional de espelhos requer uma combinação de ferramentas rotativas de alta velocidade, meios abrasivos calibrados e instrumentos de medição de precisão. Embora o polimento manual seja comum em geometrias complexas, sistemas automatizados ou "polidores ultrassónicos" são usados para aplicações de alta consistência cnc-torneamento e aplicações de fabrico de moldes.
- Micro-Rebarbadoras Rotativas: Essenciais para trabalhos de detalhe em cantos apertados.
- Polidores Ultrassónicos: Utilizam vibração de alta frequência para obter acabamentos finos sem o acúmulo de calor das ferramentas rotativas.
- Pastas de polimento diamantadas: Disponíveis em vários tamanhos de micrómetros (por exemplo, 15 mícrons para pré-polimento, 1 micrómetro para espelho final).
- Bobinas de feltro e voltas: Os "suportes" do composto de polimento.
Como se verifica a qualidade de um acabamento espelhado?
A verificação é feita através de uma combinação de inspeção visual sob luz de alta intensidade e medição quantitativa utilizando um profilómetro. Um verdadeiro acabamento espelhado deve estar livre de "névoa", "marcas de redemoinho" e "caudas de cometa" (pequenas riscas que saem de uma inclusão microscópica).
Num ambiente de produção, usamos "amostras limite" ou "amostras douradas" para garantir consistência entre lotes. Se a peça for um componente ótico, poderemos também usar um teste de refletividade a laser para garantir que a dispersão da luz está dentro da tolerância permitida pela especificação de design.
Quais os compostos de polimento que funcionam melhor para diferentes metais?
O "melhor" composto depende da dureza do metal e da cor final desejada do reflexo. Por exemplo, o óxido de crómio (green rouge) é excelente para aço inoxidável, enquanto o óxido de alumínio (white rouge) é mais adequado para alumínio e metais não ferrosos mais macios.
| Composto | Tipo Abrasivo | Melhor Para |
| Preto | Emery | Remoção de riscos pesados |
| Óxido | de alumínio branco | Acabamento final em metais duros |
| Óxido de crómio | verde | Acabamento espelhado em Aço |
| Inoxidável Vermelho (Rouge) | Óxido | de ferroPolimento de alta cor para ouro/prata/latão |
Quais são os erros comuns no polimento CNC pós-fresagem?
O erro mais comum é saltar os tamanhos de granulação na tentativa de chegar à chegada mais depressa. Se passar diretamente do grão 400 para o de grão 1000, não vai conseguir remover os riscos profundos deixados pelo grão 400. Estes riscos permanecem visíveis como "linhas fantasma" mesmo depois da peça apresentar um brilho intenso.
Outro erro comum é a contaminação. Se um único grão de areia de grão 400 cair no seu pano de polimento de grão 3000, ele funcionará como uma faca, criando riscos profundos na superfície quase acabada. Mantemos cada nível de grão num recipiente separado e selado para evitar contaminação cruzada.
