



8 passos principais de engenharia de um serviço de molde de fundição em câmara fria – desde o design até à produção em massa
Há uma razão pela qual um molde de fundição de qualidade é a base crucial de cada componente metálico fabricado. A precisão é essencial em cada etapa do serviço de fundição em câmara fria para ligas de alumínio e zinco, desde a primeira discussão de preços até à última produção. Os procedimentos seguintes ajudam os fabricantes a prolongar a vida útil da ferramenta e a gerir custos.
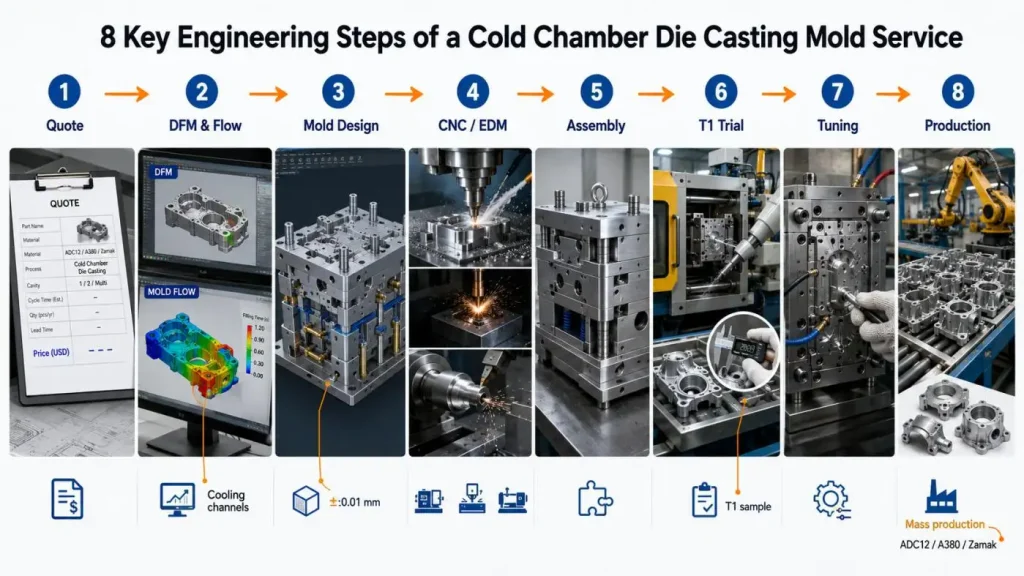
Segue-se os oito procedimentos de engenharia cruciais que auxiliam na construção de um molde de fundição para Alu e Ligas de Zinco. Faz isto com exemplos líderes da indústria e, em particular, enfatiza as competências superiores da SunOn.
Passo 1: Avaliação e Negociação de Preços
Um projeto de bolor bem-sucedido é o resultado de o fornecedor e o cliente chegarem a uma compreensão comum dos requisitos comerciais e técnicos.
• Examine cuidadosamente os desenhos dos componentes do seu cliente: Os engenheiros verificam as dimensões necessárias juntamente com as tolerâncias, a liga de fundição (alumínio ADC12, alumínio A380 ou zinco Zamak 3/5) e a quantidade esperada por ano.
• Esclarecer os requisitos no início do projeto: Questões relativas ao acabamento superficial exigido, pós-processamento (CNC, chaping) e o calendário de entrega serão respondidas antes de qualquer trabalho no projeto.
• Fornecer um orçamento que explique todos os custos: A qualidade do aço para ferramentas (H13, 8407), o número de cavidades, a complexidade dos canais de arrefecimento e a vida útil esperada do molde afetarão o orçamento final.
• Negociar o preço com base no valor do serviço: É comum que um serviço de fundição em câmara fria com molde de maior qualidade tenha um custo inicial mais elevado; no entanto, este serviço terá um custo significativamente mais baixo em grandes produções.
Com a experiência de várias décadas, a equipa da SunOn oferece preços realistas, altamente competitivos e sem custos ocultos.
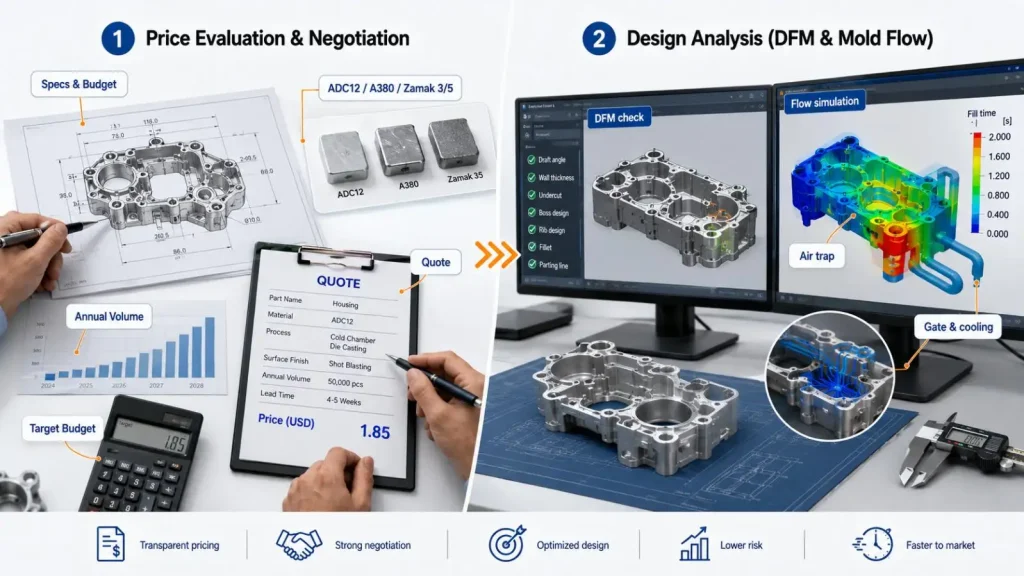
Passo 2: Análise de Design (DFM e Análise de Fluxo de Bolor)
Os engenheiros realizam o Design para Manufaturabilidade (DFM) e a simulação do fluxo de molde (se necessário) antes da fabricação das ferramentas.
• Identificar precocemente falhas de projeto: Cantos acentuados, espessura e ângulos de ventilação irregulares da parede, etc., são identificados e corrigidos.
• Simulação de fluxo de molde: A simulação de fluxo de molde mostra o padrão de enchimento e as armadilhas de ar, demonstrando os cold sclaus e o comportamento de solidificação de ligas de alumínio e zinco.
• Desenho de comportas e condutas: O design é modificado para proporcionar preenchimento simétrico da injeção e da secção transversal do condutor.
• Prever arrefecimento: A presença de pontos térmicos ou de arrefecimento e canais adicionais de líquido de arrefecimento ou inserções de cobre berílio indicam necessidade de arrefecimento adicional.
A SunOn realiza análises de fluxo de molde para todos os projetos de molde de fundição em alumínio e ligas de zinco, o que reduz iterações de testes físicos.
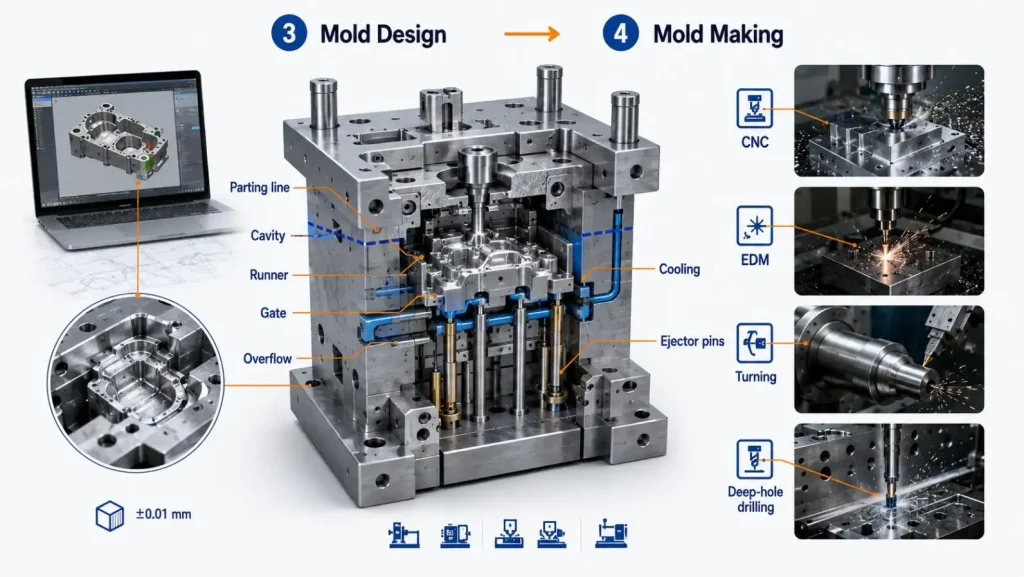
Passo 3: Design do Molde
Após a receção do DFM, inicia-se o desenho do molde 3D. Isto descreve todos os componentes que serão usinados.
• Desenho das superfícies de separação e da cavidade: Isto determina a abertura e a ejeção da peça do molde. O número de cáries pode ser aumentado se a peça for pequena.
• A combinação da viscosidade da liga e do volume de injeção da máquina de injeção determina as dimensões dos poços sprue, runner, gate e overflow.
• Design dos canais de arrefecimento: O arrefecimento é concebido para ser o mais rápido possível, de modo a minimizar o tempo necessário para um ciclo completo de fabrico.
• Design do sistema de ejeção: Os pinos e mangas ejetores são concebidos para garantir que a peça pode ser ejetada com danos mínimos à peça.
Passo 4 - Fabrico de Moldes (Maquinação CNC, EDM, Torneado)
Nesta fase da fabricação, o desenho é seguido de perto pela formação dos blocos e das cavidades.
• Isto é feito primeiro realizando fresagem bruta e depois finalizando CNC (Controlo Numérico Computorizado). Todos os blocos de cavidade são usinados com tolerâncias de ±0,01mm.
• A Maquinação por descarga elétrica (EDM) é utilizada para características que não são possíveis de alcançar com a maquinação convencional, por exemplo, furos ou nervuras profundas com secção transversal fina.
• Torneamento: Um torno preciso é utilizado para quaisquer características rotacionais no design, ou seja, especialmente buchas de sprue e pinos ejetores.
• Os canais de arrefecimento são perfurados de acordo com o desenho e são formados usando perfuração verdadeira em furos profundos.
• Texturização de superfícies: Se as características da peça forem gravadas, esta seria a etapa para completar o acabamento superficial.
Com uma maquinação interna totalmente planeada, a SunOn pode evitar as armadilhas de depender fortemente de subempreiteiros. Isto garante a entrega atempada de ferramentas totalmente povoadas, garantindo ao mesmo tempo um excelente padrão de controlo de qualidade.
Passo 5: Montagem do molde
Todos os componentes maquinados individualmente juntam-se para criar uma base operacional de molde.
• Alinhamento da cavidade e das placas do núcleo: Os pinos guia e as suas buchas são usados para ajudar a aperfeiçoar o alinhamento em cada ciclo.
• Instalação do sistema ejetor: As placas e pinos ejetores são montados e testados para facilitar a operação.
• Ligação das conexões de arrefecimento: As conexões para as mangueiras de arrefecimento ou os coletores são instaladas nos canais de arrefecimento para permitir o fluxo de água de arrefecimento ou óleo.
• Teste dos mecanismos de deslizamento: Núcleos laterais ou deslizantes (para características de undercut) são verificados quanto à liberdade de movimento.
• Verificação de todos os fixadores e elementos de vedação: juntas tóricas, cavilhas, parafusos, etc., são montados para evitar fugas e afrouxamento durante a operação.
A montagem é feita de forma a garantir que o molde se abra e feche, ejetando componentes de forma fiável durante dezenas de milhares de ciclos.
Passo 6: Ensaio de Bolor (Inspeção de Amostra T1)
Antes de iniciar a produção em massa, o molde é primeiro efetivamente utilizado numa máquina de fundição sob pressão em câmara fria.
• Carregar o molde numa máquina de câmara fria: O molde está bloqueado e a manga de tiro é posicionada para ficar alinhada com o pistão de injeção.
• Controlar os parâmetros e injetar o alumínio ou zinco fundido: Os primeiros disparos são feitos com pressão, velocidade e temperatura bastante baixas.
• Análise dimensional das amostras T1: As amostras moldadas foram medidas pelo CMM e comparadas com o desenho original.
• Verificação visual de defeitos: foram observados defeitos de encerramento a frio, marca de fluxo, porosidade e defeitos de preenchimento incompletos.
• Avaliar a qualidade da ejeção: As amostras moldadas não devem mostrar evidências de ejeção contida; devem também estar numa condição de equilíbrio não dobrado.
Os engenheiros da SunOn recolhem dados de cada ensaio e depois criam um relatório detalhado de inspeção para o cliente, a fim de documentar o ensaio para garantir transparência operacional.
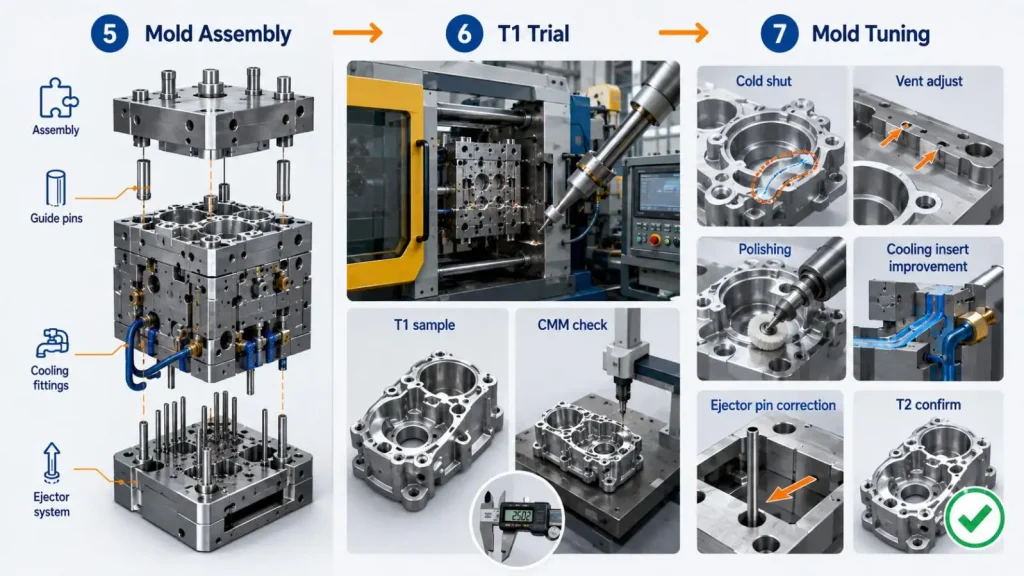
Passo 7: Ajuste e Otimização do Molde
Os resultados anteriores de T1 eram usados para fixar o molde, minimizando defeitos e maximizando o tempo de ciclo.
• Alterações na Comporta / Ventilação: Alterações na forma da porta e no tamanho das ventoinhas podem ser feitas através de pequenos trabalhos de moagem ou EDM, maximizando o preenchimento.
• Inserções / Canais de Arrefecimento: Podem ser criados insertos ou canais extra para ajudar a aliviar pontos quentes.
• Polimento de cavidades: as cavidades que passam por polimento permitem um fluxo metálico mais suave.
• Pinos ejetores: Os pinos ejetores podem ser alterados em comprimento e posição para ajudar no desenho da peça e para não causar distorção.
• Melhorias nos Testes: É realizado um segundo ensaio (T2) para confirmar que os problemas foram resolvidos antes da produção.
A melhoria de um molde "funcional" para um molde de alto desempenho é conseguida por um processo iterativo crítico chamado afinação.
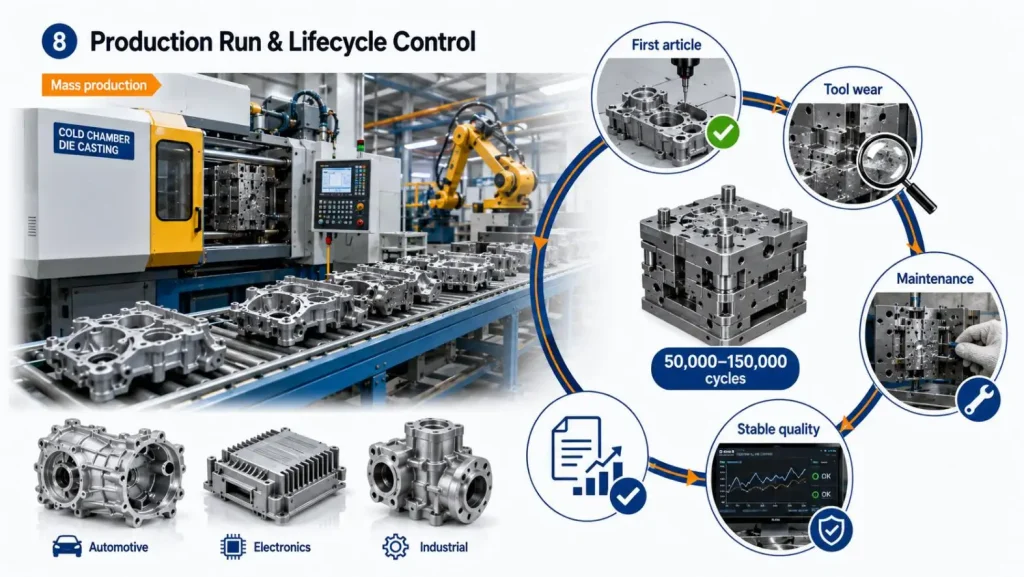
Passo 8: Corrida de Produção
Uma vez feita a sintonia com sucesso, o molde passa para produção em massa através da linha de serviço de fundição em câmara fria.
• Implementação otimizada dos parâmetros de processo: Temperatura do metal, tempo de ciclo, pressão e velocidade de injeção são estabelecidas e definidas.
• Implementação da primeira inspeção do artigo: São feitas verificações dimensionais e visuais nas primeiras peças de cada lote de produção.
• Avaliação controlada do desgaste da ferramenta: Os aços para ferramentas usados nos núcleos e comportas (por exemplo, aços para molde) são estudados após um número definido de ciclos (por exemplo, 5.000 ciclos).
• Implementação de manutenção programada: A vida útil do molde é prolongada através da limpeza e lubrificação dos moldes e da substituição periódica dos pinos ejetores gastos.
• Manutenção de registos de melhoria contínua: Todos os processos são suportados através do registo da qualidade das peças, contagem cíclica e tempos de inatividade.
O molde de fundição sob pressão Alu & Zinc Alloy da SunOn suporta a produção em grande volume de componentes automóveis, eletrónicos e industriais, com entre 50.000 e mais de 150.000 ciclos, todos com uma precisão excecional e repetível.
PorquêEscolhaSunOn's Serviço de Fundição em Câmara Fria
A SunOn Industrial Group Limited tem mais de 25 anos de experiência no negócio em engenharia de moldes e serviços completos, além das certificações ISO 9001, IATF 16949 e ISO 14001.
• Tudo feito internamente: Controlar todo o processo, desde DFM e seleção do aço 8407/H13 até operações CNC, montagem, ensaios, modificações de ferramentas e produção em massa.
•Prevenção de defeitos: Antes de iniciar a maquinação, o fluxo do molde com análise de componentes térmicos incorporados ajuda a destacar as áreas problemáticas, podendo ser feitos os ajustes necessários.
• Flexibilidade com ligas: O design pode facilmente acomodar ligas. As alterações de design necessárias para adicionar ligas de alumínio (ADC12, A380) e zinco (Zamak 3, 5, 8) são triviais.
• Presença Global: 27 cidades com engenheiros no local a fornecer suporte técnico, assistência e manutenção.
• Soluções Completas de Acabamento: A SunOn oferece recorte completo, desbarbagem, maquinação CNC e tratamentos de superfície (revestimento em pó, anodização e chapagem) pós-fundição.
Hoje, com ferramentas extremamente precisas e duradouras para moldes de fundição em Alu & Liga de Zinco, a SunOn melhora a eficiência global e reduz custos para produção em grande escala.
Tabela Sumária Final
| Passo | Atividade | Objetivo Chave |
| 1 | Avaliação e Negociação de Preços | Especificações e alinhamento orçamental |
| 2 | Análise de Projeto (DFM & Fluxo) | Previsão e prevenção de defeitos |
| 3 | Design de Moldes | Separação, gate e otimização de arrefecimento |
| 4 | Fabrico de Moldes (CNC/EDM) | Precisão de ±0,01mm |
| 5 | Montagem de molde | Ferramenta funcional |
| 6 | Ensaio de Bolor (T1) | Simulação de lançamento |
| 7 | Afinação de molde | Remover defeitos, aumentar a eficiência |
| 8 | Produção | Consistência da produção em grande escala |
Com a necessidade de fundição para componentes automóveis de alumínio leves ou dispositivos de consumo complexos de liga de zinco, a SunOn oferece engenharia aprofundada e fabrico avançado em cada etapa.
Quer iniciar um projeto de molde de fundição sob pressão? Para avaliações de viabilidade da fundição sob pressão e outras questões, contacte a SunOn para obter um orçamento.
Perguntas Frequentes
P1. O que é a análise DFM no design de moldes de fundição em câmara fria?
DFM é parte da fabricação. DFM apresenta dificuldades de lançamento. O DFM também refina o design da peça e do molde antes do corte do aço.
P2. Porque é que a análise de fluxo de molde é tão importante em sistemas de ligas de alumínio e zinco?
A análise do fluxo de molde resolve problemas como o fluxo de metais em cavidades, aprisionamento de gás, bloqueios a frio, pontos quentes, e ajuda a desenhar comportas e canais de arrefecimento.
P3. Qual é o melhor aço para fundição em câmara fria?
O H13 é considerado pela sua resistência à fadiga térmica. O Steel 8407 é considerado e testado quanto à sua condutividade térmica e polimento. O cobre berílio é avaliado pelas suas propriedades de dissipação de calor.
P4. Qual é a tolerância para fundição em câmara fria?
O nível de tolerância para a fundição em câmara fria é ± 0,01 mm para núcleos e cavidades de matriz através de processos EDM e CNC.
P5. O que é um ensaio de bolor T1?
O ensaio do molde T1 é a primeira tentativa de um novo molde numa máquina de câmara fria e produz peças que passarão por uma avaliação dimensional e visual.
