



Como Reduzir os Custos de Acabamento de Peças Moldadas por Injeção
Alcançar um acabamento económico para peças moldadas começa muito antes do plástico atingir a ferramenta; começa com o design estratégico e a seleção dos materiais. No competitivo panorama da produção, operações secundárias como pintura, polimento e montagem podem frequentemente duplicar o preço de um componente. Ao compreender as alavancas que controlam estas despesas, os fabricantes podem melhorar significativamente as suas margens sem sacrificar a qualidade. Este guia explora as estratégias mais eficazes para otimizar a sua produção e minimizar a sobrecarga pós-moldagem.
Quais são os principais fatores que impulsionam os custos de acabamento da moldagem por injeção?
Os custos de acabamento são principalmente impulsionados por processos manuais intensivos em mão-de-obra, requisitos de equipamento especializado e elevadas taxas de sucata durante operações secundárias. Quando uma peça requer polimento manual ou mascaramento complexo para pintar, o "tempo de toque" por unidade aumenta exponencialmente. Além disso, cada etapa secundária introduz uma nova oportunidade de defeitos, o que pode levar a desperdícios dispendiosos de materiais e repetições.
Nas minhas duas décadas na fábrica, vi inúmeros projetos em que o orçamento de acabamento foi três vezes superior ao custo real da moldura. Os drivers "ocultos" incluem frequentemente:
- Mão de obra manual: A desbarba manual ou a remoção manual das portas é o fator silencioso da rentabilidade.
- Ferramentas Especializadas: Gabaritos e acessórios personalizados para pintura ou soldadura ultrassónica adicionam um CAPEX inicial significativo.
- Conformidade Ambiental: Manusear solventes para revestimentos ou químicos para revestimento requer sistemas de ventilação e eliminação dispendiosos.
- Consumo de Energia: Os fornos de cura térmica para revestimentos industriais consomem enormes quantidades de energia ao longo de longos ciclos de produção.
| >Processo de Acabamento | Custo Relativo | |
| Driver Polimento/ | Polimento Principal Mão | de Obra Manual Altamente Qualificada |
| Pintura/Revestimento | MaterialAlto | e Conformidade Ambiental |
| do Meio | de Impressão | & Tinta Consumíveis |
| Auto-Acabamento (Tal como Moldado) | Equipamento | e Tempo de Ciclo deSoldadura Ultrassónica de Muito Baixa |
De acordo com dados da indústria [Inserir dados: Os custos médios de operação secundária normalmente representam 30-50% do preço total da peça], otimizar para acabamentos "tal como moldados" é a forma mais eficaz de proteger os seus resultados financeiros.
Como pode o design de peças minimizar a necessidade de operações secundárias?
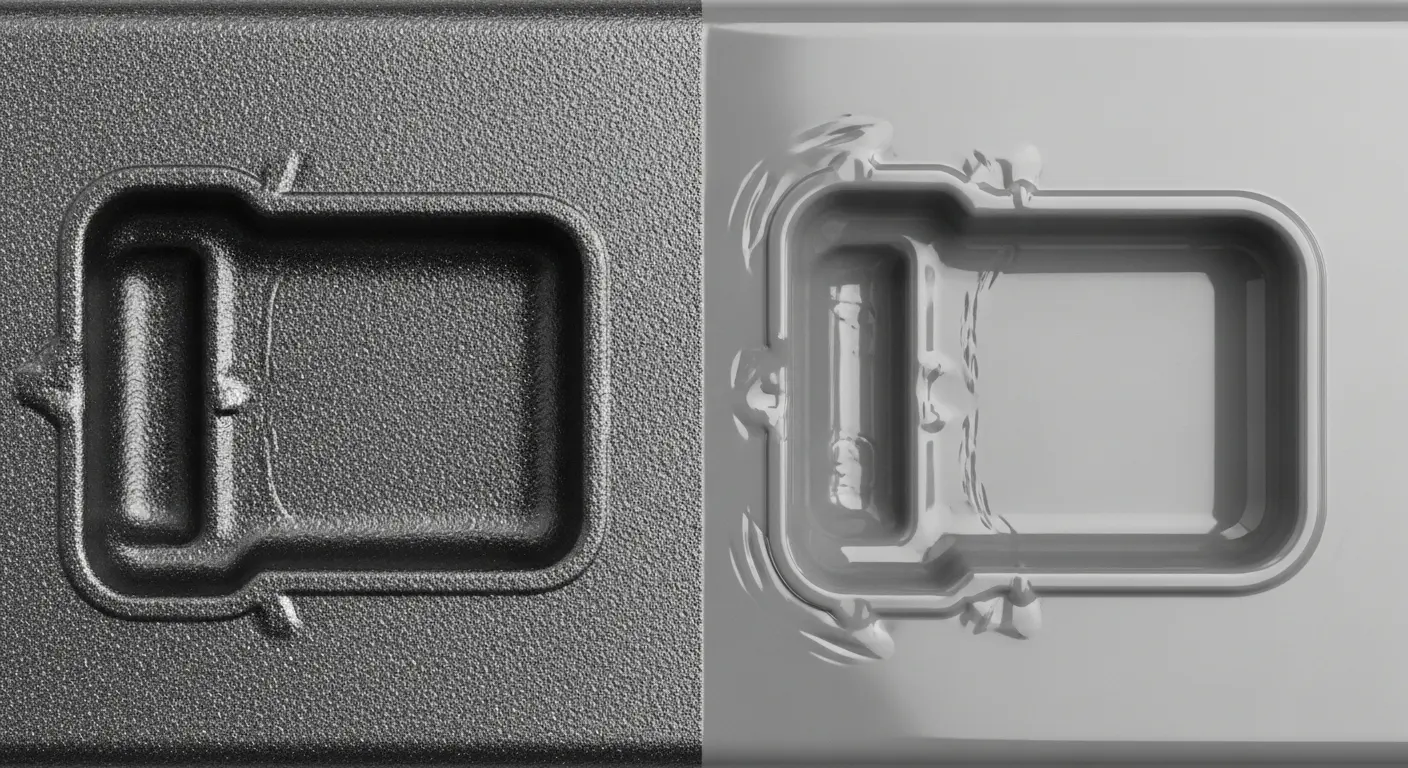
Pode minimizar os custos de acabamento ao desenhar peças que saem do molde num estado "pronto a enviar", utilizando moldes texturizados para esconder imperfeições e otimizando a colocação dos portões. Ao integrar funcionalidades como encaixes de pressão ou dobradiças vivas, elimina a necessidade de montagem secundária ou fixadores. O design inteligente assegura que as partes peças plásticas são funcionais e estéticas sem necessidade de intervenção humana adicional.
Quando consultamos sobre novos designs, muitas vezes verificamos que uma mudança de 1 grau no ângulo de tiragem pode ser a diferença entre uma peça que precisa de polimento manual e uma que sai do molde com um acabamento perfeito.
A textura pode esconder defeitos de moldagem?
Sim, utilizar a Mold-Tech ou normas de texturização semelhantes pode mascarar marcas de afundamento, linhas de fluxo e linhas de malha menores. Em vez de pagar por um acabamento de alto brilho que exige um ambiente de sala limpa e inspeção constante, uma textura mate ou "couro" pode reduzir significativamente a taxa de sucata. Isto é particularmente útil para componentes industriais onde a durabilidade é mais importante do que um brilho espelhado.
A colocação das portas é um fator de custo?
Absolutamente. Uma vez trabalhámos com um cliente que gastava 0,15 dólares por peça só para cortar manualmente um vestígio de uma superfície visível. Ao passar para um sub-gate ou sistema de "hot runner", a peça era degradada automaticamente dentro da ferramenta. Embora o custo inicial da ferramenta fosse ligeiramente superior, a poupança em mão de obra compensou a diferença nas primeiras 10.000 unidades.
Dica: Desenha sempre para o "Disfarce do Portão". Coloque os portões em áreas embutidas ou sob etiquetas para que qualquer vestígio remanescente não exija lixamento manual ou correção estética.
Porque é que o acabamento superficial do molde é crítico para um acabamento económico?
O acabamento superficial do molde determina a aparência final da peça, o que significa que uma ferramenta de alta qualidade pode eliminar a necessidade de polimento ou pintura pós-processo. Embora um acabamento SPI-A1 de alto brilho seja caro de produzir, muitas vezes é mais barato do que polir manualmente milhares de peças. Escolher o acabamento certo para ferramentas garante que materiais como moldagem por injeção acrílica mantenham a sua clareza sem passos secundários.
Pensa no molde como o "mestre" do teu acabamento. Se o mestre estiver com falhas, cada cópia vai precisar de uma "correção".
- SPI-A1 (Grau #3 Diamond Buff): Melhor para peças ópticas, mas extremamente sensível a riscos.
- SPI-B2 (Papel de Grão 400): Um semi-brilhante padrão que equilibra custo e estética.
- SPI-C1 (600 Stone): Um acabamento mate que esconde impressões digitais e riscos ligeiros durante o manuseamento.
Se estiver a moldar materiais transparentes, tem de decidir: pago agora pelo acabamento de ferramentas de alta qualidade, ou pago a um trabalhador para polir peças nos próximos três anos? Normalmente, o investimento inicial na ferramenta vence.
A seleção de materiais pode reduzir a necessidade de pintura ou revestimento?
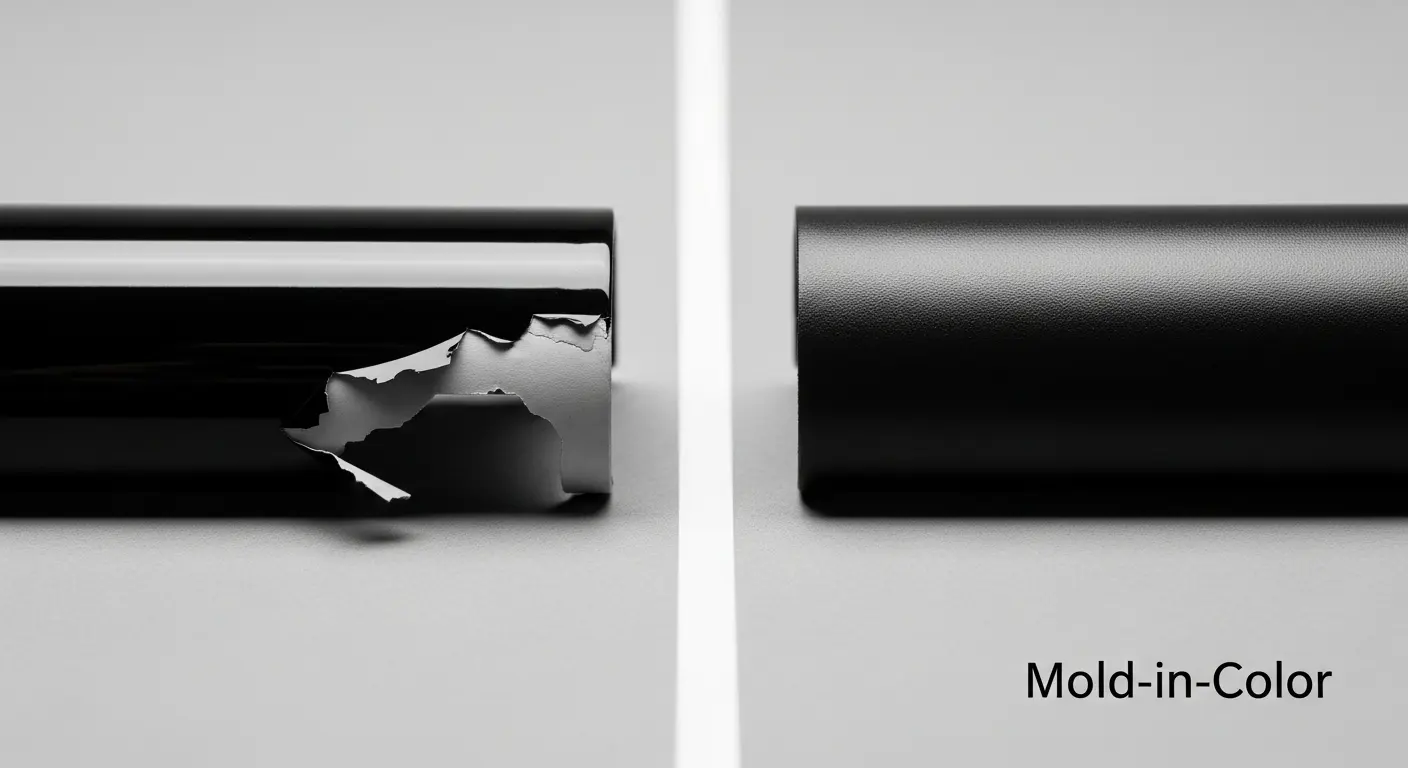
Selecionar a resina certa pode eliminar completamente a necessidade de pintura, proporcionando resistência aos UV, cor e durabilidade química incorporadas. Polímeros de alto desempenho podem ser pré-coloridos (mistura de sal e pimenta ou cor composta) para obter o aspeto desejado diretamente da prensa. Esta abordagem elimina a mão-de-obra, equipamento e dores de cabeça ambientais associadas às cabines de pulverização externas.
Por exemplo, usar ferramentas dual material permite moldar uma pega de toque macio diretamente numa carcaça dura de plástico. Antigamente, era preciso moldar duas peças e colá-las ou pulverizar um revestimento "de toque macio" sobre o plástico. Ambos eram caros e propensos a descascar. A sobremoldagem proporciona uma ligação superior e zero custos de acabamento secundário.
De forma semelhante, se a sua peça precisa de flexibilidade e resistência ao calor, a moldagem por compressão de silicone muitas vezes resulta num acabamento naturalmente antiderrapante e esteticamente agradável, exigindo apenas um corte rápido de flash.
| Benefícios do acabamento | das características do material | Poupança potencial |
| resina pré-colorida | elimina pintura | 20-40% |
| estabilizadores UV | elimina revestimento protetor | 10-15% |
| molde em cor (MIC) | elimina problemas de riscos superficiais | Alta (Sucata Inferior) |
| Plásticos auto-lubrificantes | eliminam a gordura pós-moldagem | entre 5-10% |
Qual é o papel da automação na redução das despesas de acabamento?
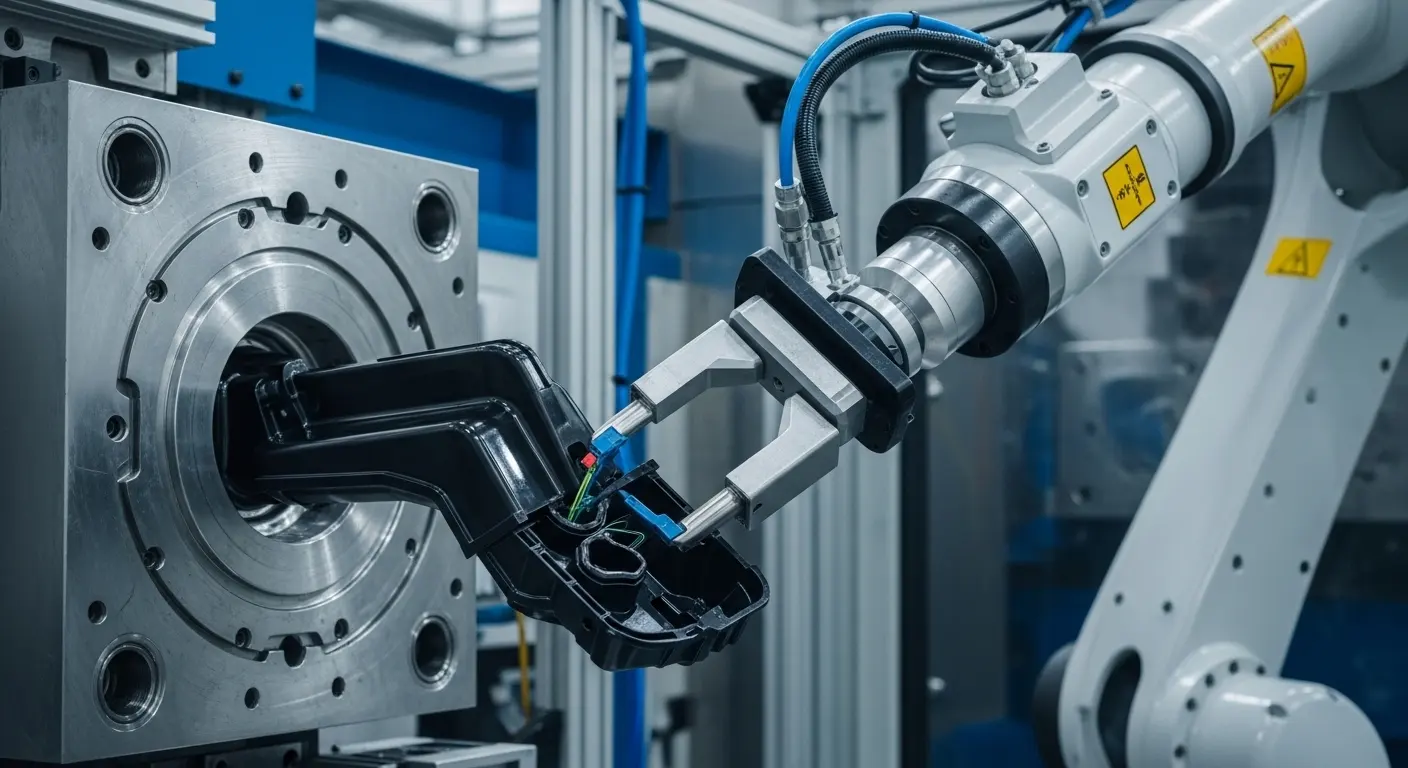
A automação reduz os custos de acabamento ao realizar tarefas repetitivas como desfaçar, remover o flash e embalar, com 100% de consistência e qualquer fadiga laboral. Braços robóticos integrados com a máquina de moldagem por injeção podem cortar comportas enquanto a peça ainda está quente, garantindo um corte mais limpo. A automação também reduz drasticamente o fator de "erro humano", que é a principal causa de sucata relacionada com acabamentos.
Lembro-me de um projeto em que implementámos um robô simples de 6 eixos para tratar com chamas uma peça de polipropileno antes de rotular. Antes do robô, o "flamejar" era feito à mão. A inconsistência levou a uma taxa de falha de 12% no rótulo. Uma vez automatizada, a taxa de falhas caiu para [Inserir Dados: As normas da indústria mostram que a automação pode reduzir defeitos de acabamento até 95%], e o tempo de ciclo foi reduzido em 4 segundos por peça.
Dica: Mesmo ferramentas simples de "extremidade de braço" (EOAT) podem ser concebidas para realizar desbarbas básicas. Pergunte ao seu moldador se os robôs deles podem ser equipados com bicadoras ou lâminas para automatizar a remoção dos portões.
Como é que a produção de baixo volume impacta a estratégia de custos de acabamento?
Para produção em baixo volume, a melhor estratégia de poupança é utilizar técnicas de acabamento simplificadas ou métodos híbridos de fabrico para evitar custos elevados de montagem. Quando não se fabricam milhões de peças, sistemas automatizados caros ou moldes de aço de alta qualidade não fazem sentido financeiro. Nestes casos, utilizar peças CNC de baixo volume para acessórios secundários ou protótipos pode manter o seu projeto ágil e dentro do orçamento.
Em cenários de baixo volume, existe um "Triângulo de Compromisso":
- Mão-de-obra vs. ferramentas: Pode ser mais barato pagar a um técnico para remover manualmente 500 peças do que gastar 5.000 dólares numa matriz de corte especializada.
- Materiais de Origem: Utilizar materiais de origem pré-texturizada ou pré-colorida para peças com acabamento CNC pode contornar completamente o sistema de moldagem.
- Fixtures Universais: Gabaritos de acabamento de design que podem ser usados para múltiplas iterações de peças em vez de um único design específico.
Que processos secundários oferecem o melhor ROI?
O melhor retorno do investimento provém de processos que acrescentam valor funcional ou estético significativo com tempo de ciclo mínimo, como a marcação a laser ou a soldadura ultrassónica. Processos facilmente escaláveis e com baixos custos de consumo superam sempre os acabamentos manuais "artesanais". A marcação a laser, por exemplo, é permanente, extremamente rápida e não requer tintas nem solventes, tornando-a muito mais económica do que a impressão por tampão para produção a longo prazo.
Quando deve escolher Marcação a Laser em vez de Impressão por Almofa?
A impressão em tampões requer almofadas de silicone personalizadas, clichés (placas) e misturas específicas de tinta. Sempre que mudas o design, pagas por novas matrículas. A marcação a laser, no entanto, é digital. Pode mudar o número de série ou logótipo em tempo real, sem custos adicionais de ferramentas.
Vale a pena o Heat Staking?
Se estiver a unir plástico a metal, a estaca térmica é muitas vezes muito mais fiável e barata do que adesivos. Os adesivos requerem tempo de cura, armazenamento especializado e aplicação cuidadosa. A estaca térmica utiliza o próprio material da peça para criar a ligação, resultando num acabamento mais limpo e nos custos do material mais baixos.
Dica: Se a sua marca exigir um logótipo, considere "moldá-lo" (baixo-relevo ou em relevo) durante a fase de ferramentagem. É gratuito durante toda a vida útil da ferramenta e nunca se desgasta ou descasca.
Resumo: Uma Lista de Verificação para Reduzir os Custos de Acabamento
Para realmente dominar o acabamento económico das peças moldadas, deve encarar o processo de fabrico como um sistema único e holístico, e não como uma série de etapas isoladas. Cada decisão tomada na mesa de desenho ecoa pela cabine de pintura e pela linha de montagem.
- Design para o aspeto "As-Molded": Usa texturas para esconder falhas.
- Dê Prioridade ao Bolor em Cor: Evite a cabine de pulverização sempre que possível.
- Otimize a Localização dos Portões: Automatize a degação através do design inteligente de ferramentas.
- Aproveite a sobremoldagem: Substitua o trabalho de montagem por precisão mecânica.
- Audite o Seu Recata: Identifique qual a etapa final que causa mais rejeições e corrija a causa raiz na ferramenta.
Ao implementar estas estratégias, pode reduzir os custos operacionais secundários em 30% ou mais, permitindo-lhe manter-se competitivo num mercado global cada vez mais restrito.
Gostaria que o ajudasse a analisar um design específico de uma peça para ver onde podemos cortar etapas de acabamento?
