



O Guia Definitivo para o Processo de Fabrico de Peças de Borracha de Silício Personalizadas
O processo de fabrico personalizado de peças de borracha de silicone é uma jornada de engenharia sofisticada que transforma polímeros brutos em componentes de alto desempenho usados em tudo, desde dispositivos médicos que salvam vidas até motores aeroespaciais. No panorama industrial atual, o silicone é preferido pela sua estabilidade térmica, biocompatibilidade e extrema durabilidade. No entanto, alcançar uma peça perfeita requer mais do que apenas material de alta qualidade; Exige uma sinergia de design preciso do molde, técnicas avançadas de cura e rigoroso controlo de qualidade.
Na Sunon Mould, passámos décadas a aperfeiçoar estes processos. Quer esteja a desenvolver uma junta complexa para um veículo elétrico ou um teclado tátil para um dispositivo eletrónico de consumo, compreender as nuances de como estas peças são fabricadas é o primeiro passo para otimizar os custos de produção e o desempenho das peças.
Qual é o processo de fabrico de peças de borracha de silicone personalizadas?
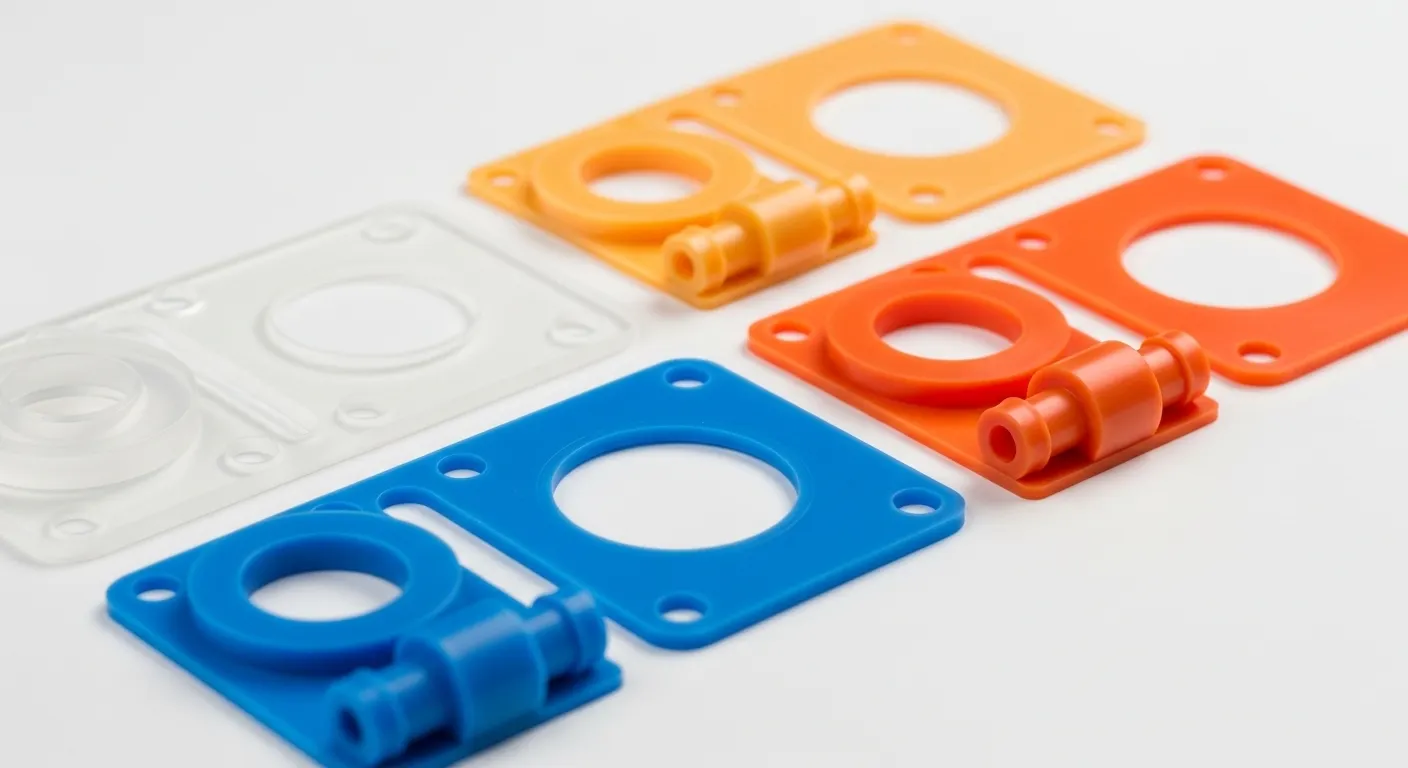
O processo de fabrico personalizado de peças de borracha de silicone consiste numa série de etapas de engenharia, incluindo a seleção de materiais, criação de moldes e cura (vulcanização) para produzir formas específicas. Consiste em alimentar silicone bruto — seja como sólido (HCR) ou líquido (LSR) — para um molde maquinado de precisão sob alta temperatura e pressão para desencadear uma reação química de reticulação.
Embora a definição pareça simples, a execução é onde a "arte" da manufatura se encontra com a "ciência" da química. A fabricação personalizada difere da produção pronta porque todas as variáveis — desde a dureza (dureza) do silicone até à ventilação do molde — são adaptadas à aplicação específica do utilizador final.
As Fases Centrais da Produção
- Preparação do material: Mistura de silicone base com catalisadores e pigmentos.
- Design de Ferramentas/Moldes: Maquinação CNC ou EDM de moldes de aço/alumínio.
- Conformação: Moldagem por injeção, compressão ou transferência.
- Cura: A reação química que define a forma permanente da borracha.
- Deflashing: Remoção de material em excesso (flash) das bordas.
- Pós-Cura: Aquecimento secundário para estabilizar propriedades e remover voláteis.
Como escolher entre borracha de silicone líquida (LSR) e borracha de alta consistência (HCR)?
A escolha entre LSR e HCR depende da complexidade da sua peça, volume de produção e precisão exigida. O LSR é um líquido bombeável em duas partes, ideal para moldagem por injeção automatizada de grandes volumes de peças complexas. O HCR é um sólido semelhante a argila, mais adequado para moldagem por compressão, volumes mais baixos ou peças que requerem tenacidade mecânica específica.
| >Característica | Borracha de Silício Líquida (LSR) | Borracha de Alta Consistência (HCR |
| )Forma de Material | Líquido (componentes A+B) | Folhas sólidas/semelhantes a goma |
| Moldagem por Injeção de Processo Compulsivo | ou Moldagem | |
| Nível de Automação | Alto (Totalmente automatizado) | Moderado a Baixo (carregamento manual) |
| Precisão | Excelente (opções sem flash) | Bom (Pode requerer corte manual) |
| Volume típico | 10.000+ unidades | 100 a 5.000 unidades |
Quando usar LSR
A Borracha de Silício Líquida é o padrão de excelência para as indústrias médica e eletrónica. Como é processado num sistema de circuito fechado, minimiza o risco de contaminação. Se estiver a desenhar uma peça com paredes finas ou undercuts intrincados, a baixa viscosidade do LSR permite que flua para os cantos mais apertados do molde sem prender o ar.
Quando usar HCR
A HCR é frequentemente o "cavalo de batalha" do setor industrial. É geralmente mais rentável para lotes mais pequenos porque os custos das ferramentas para moldagem por compressão são significativamente mais baixos do que para moldagem por injeção LSR. Se a tua peça precisa de ser excecionalmente "resistente" ou se procuras uma estética específica como cores "marmoreizadas", o HCR é a melhor escolha.
Quais são os passos na moldagem por injeção de silicone?
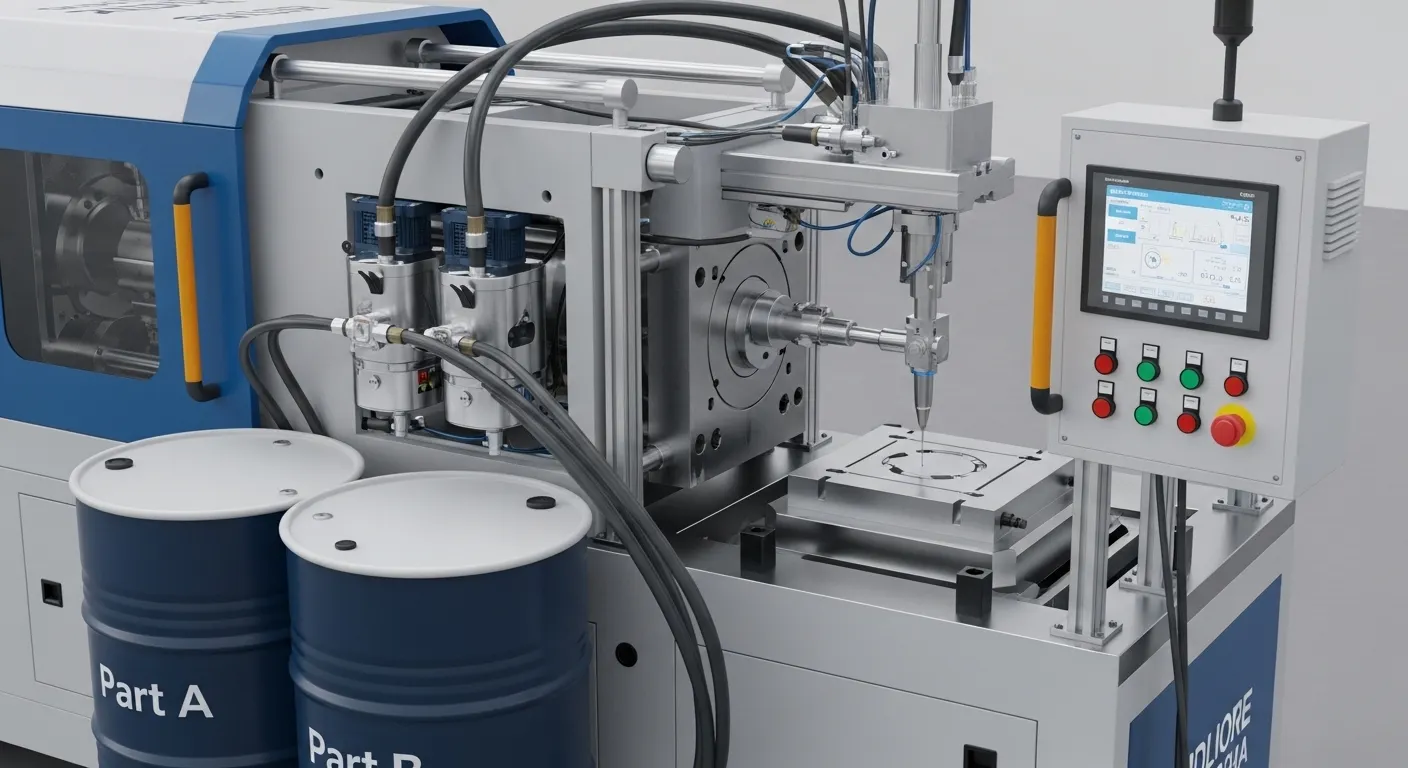
A moldagem por injeção de silicone envolve bombear silicone líquido em duas partes através de um misturador estático para uma cavidade aquecida do molde. O material é mantido frio até chegar ao molde, onde a alta temperatura faz com que se vulcanize rapidamente. Este processo é altamente eficiente, repetível e produz peças com tolerâncias extremamente apertadas.
Na minha experiência a supervisionar milhares de execuções de produção, a "magia" acontece no mixer estático. Se a proporção entre a Parte A e a Parte B estiver alterada nem que seja uma fração de percentagem, as peças podem nunca curar totalmente, levando a componentes "moles" que falham nas verificações de qualidade.
A Sequência de Moldagem por Injeção
- Alimentação: A Parte A (Base) e Parte B (Catalisador) são bombeadas dos tambores numa proporção 1:1.
- Mistura: Um misturador estático garante que os dois componentes são perfeitamente homogéneos.
- Injeção: O líquido misturado é forçado a entrar no molde através de um sistema de corredor frio.
- Vulcanização: O molde é aquecido (normalmente entre 170°C e 210°C), transformando o líquido num sólido.
- Ejeção: A peça acabada é removida, muitas vezes por rajadas de ar ou braços robóticos.
Este processo é particularmente vital para a tecnologia moderna. Por exemplo, ao desenhar peças eletrónicas de liga de zinco de precisão para conectores, os engenheiros utilizam frequentemente juntas de silicone criadas por moldagem por injeção para garantir que a carcaça permanece impermeável.
Porque é que a moldagem por compressão é preferida para peças grandes de silicone?
A moldagem por compressão é preferida para peças de silicone grandes ou simples porque utiliza maquinaria mais simples e ferramentas mais baratas do que a moldagem por injeção. Um "desempenho" pré-medido de silicone é colocado diretamente numa cavidade aberta do molde; O molde fecha-se depois, aplicando calor e pressão para forçar o material a entrar na forma.
Embora seja mais lenta do que a moldagem por injeção, a moldagem por compressão é a forma mais económica de fabricar juntas, vedações e tapetes sobredimensionados.
Prós e Contras da Moldagem por Compressão
- Prós: Custos de ferramentas mais baixos (até 50% mais baratos do que moldes de injeção), tempos de montagem mais rápidos e capacidade de processar materiais de muito alta durometria.
- Contras: custos de mão de obra mais elevados devido ao carregamento manual, mais "flash" (material em excesso) e tempos de ciclo mais longos.
Dica: Se estiver a prototipar um novo design, comece com moldagem por compressão. Permite-lhe testar a geometria e as propriedades do material sem se comprometer com o enorme investimento de capital de uma ferramenta de injeção de múltiplas cavidades.
Como é que o design do molde impacta a qualidade final das peças de silicone?
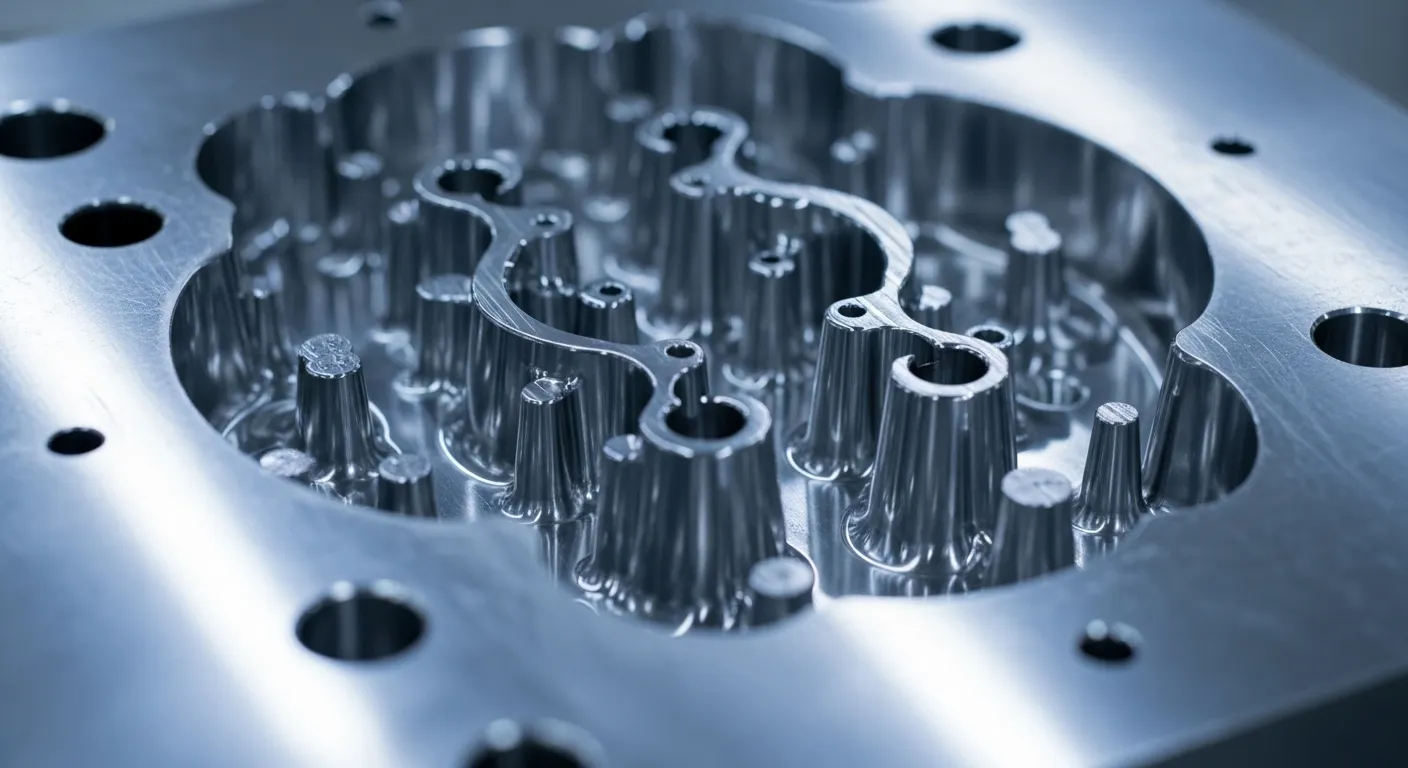
O design do molde determina a precisão, o acabamento superficial e a rentabilidade das peças de silicone. Fatores chave incluem taxas de encolhimento (o silicone encolhe 2-4% após arrefecimento), ventilação para evitar armadilhas de ar e colocação das comportas para garantir um fluxo uniforme. Um molde bem desenhado minimiza o "flash" e reduz a necessidade de recortes secundários caros.
Desenhar para silicone é diferente de desenhar para plásticos. O silicone comporta-se como um líquido pressurizado; Encontra a menor abertura (até 0,005mm) e infiltra-se, criando flash.
Considerações Críticas de Design
- Ângulos de Traço: Ao contrário dos plásticos, o silicone é flexível e pode muitas vezes ser "retirado" de um molde, permitindo ângulos de tiragem zero ou até negativos em alguns casos.
- Acabamento de Superfície: Precisa de um acabamento liso "de grau médico" ou de uma textura "suave ao toque"? Isto deve ser usinado por EDM na ferramenta.
- Ventilação: O silicone liberta gases durante a cura. Sem uma ventilação adequada, verá "marcas de queimadura" ou preenchimentos incompletos (planos curtos).
Para quem também trabalha com componentes metálicos, compreender a precisão exigida na moldagem de silicone é muito semelhante aos requisitos para fundição de zinco de dispositivos médicos, onde tolerâncias de alta precisão são inegociáveis.
O que é pós-cura e é sempre necessário?
A pós-cura é um processo secundário em que as peças de silicone são cozidas num forno a altas temperaturas durante várias horas após a moldagem. Este processo elimina compostos orgânicos voláteis (COVs), estabiliza as propriedades físicas do material e é estritamente exigido para aplicações de grau alimentar, médicas e de alta pressão, para garantir segurança e desempenho.
Benefícios do pós-cura
- Resistência do Ajuste de Compressão: Essencial para juntas que têm de "recuar" após serem apertadas.
- Desgaseificação: Remove catalisadores residuais que podem causar odores ou lixiviação para ambientes sensíveis.
- Estabilização da Dureza: A dureza final do Shore A só é frequentemente atingida após a pós-cura.
Se a sua peça for um simples para-choques industrial, pode saltar este para poupar custos. No entanto, se estiver a fabricar para o setor automóvel, onde a durabilidade é fundamental (semelhante ao vantagens da fundição de zinco para peças automóveis), a pós-cura é um passo obrigatório para a fiabilidade a longo prazo.
Como podem os fabricantes reduzir custos na produção de silicone?
Os fabricantes podem reduzir custos otimizando a geometria das peças para permitir moldes de múltiplas cavidades, escolhendo o processo de moldagem adequado ao volume de produção e minimizando o desperdício de material através de sistemas de corredores a frio. Reduzir o número de undercuts e simplificar a "linha de separação" do molde pode também diminuir significativamente os custos de mão de obra relacionados com o deflashing.
Lista de Verificação para Poupança de Custos
- Consolidar Peças: É possível sobremoldar o silicone num substrato de plástico ou metal para eliminar etapas de montagem?
- Otimize a Espessura da Parede: Paredes uniformes (2 mm a 4 mm) evitam curas e deformações irregulares, reduzindo as taxas de sucata.
- Ajuste o tamanho certo das ferramentas: Não compre uma ferramenta de 32 cavidades se só precisar de 5.000 peças por ano.
- Seleção de Material: Use graus padrão de silicone "prontos a usar", a menos que a sua aplicação exija estritamente fluorosilório especializado ou variantes de alta temperatura.
Desafios Comuns na Fabricação Personalizada de Silicone (e Como os Corrigir)
| Problema | Provável | Causa Solução |
| Profissional Bolhas de ar | Má ventilação ou baixa pressão de injeção | Aumentar a velocidade de injeção; adicionar ventilação assistida por vácuo. |
| Superfície pegajosa | Catalisador a curar mal ou inibido | Aumentar a temperatura do bolor ou o tempo de ciclo; verificar contaminantes. |
| Linhas de tricô | : Material a arrefecer demasiado rápido antes de atingir | . Reloque os portões ou aumente a temperatura do molde. |
| Flash excessivo | Molde desgastado ou pressão excessiva | Recondicione as superfícies do molde; otimize a força de fixação. |
Um erro comum que vejo é a "inibição catalisadora". Se o silicone entrar em contacto com enxofre, látex ou certos adesivos, simplesmente recusa-se a curar. É por isso que um ambiente de sala limpa é frequentemente necessário para fabrico de alta qualidade.
Conclusão: Parceria para o Sucesso
O processo de fabrico de peças personalizadas de borracha de silicone é um equilíbrio entre química, engenharia mecânica e atenção meticulosa ao detalhe. Ao selecionar o processo certo — seja a automação de alta velocidade do LSR ou a robustez rentável do HCR — e focando-se no "Design para a Fabricabilidade", pode criar produtos que liderem o mercado.
Na Sunon Mould, não "fabricamos peças"; resolvemos desafios de engenharia. Se estiver a ter dificuldades em decidir um material ou processo, considere como a sua escolha de material complementa toda a sua montagem. Por exemplo, saber como escolher entre fundição de zinco e alumínio para a sua carcaça pode influenciar o tipo de vedação de silicone necessária para garantir uma classificação IP67 perfeita.
Tabela Resumida: Visão Geral do Processo de Fabrico
| Step Objetivo | Métrica Chave | |
| Design | Otimizar para fluxo | Ângulos de tiro e espessura da parede |
| Ferramentas | Criação precisa de cavidades | HRC Dureza da Moldagem em Aço |
| Formar a peça | Tempo de Ciclo e Temperatura | |
| Acabamento | Remoção do flash | Inspeção de Qualidade |
| Estética Garantir Tolerância de Conformidade | (±0,05mm) |
Pronto para começar o seu próximo projeto? Contacte os especialistas da Sunon Mould para transformar os seus designs CAD em silicone de alto desempenho.
