



Um Guia Completo para Desbavagem e Alisamento de Superfícies
desbarbado e o suavizamento de superfícies são passos críticos de pós-processamento que removem fragmentos indesejados de material (rebarbas) e refinam a textura das peças fabricadas. Estes processos garantem a segurança mecânica, melhoram o apelo estético e garantem que os componentes cumprem rigorosas tolerâncias dimensionais. Para a fabricação B2B, serviços profissionais de desbarba e suavização de superfícies evitam interferências de montagem e falhas prematuras das peças. O acabamento de alta qualidade é essencial para peças produzidas por maquinação CNC, fundição sob pressão ou estampagem metálica, para alcançar um padrão pronto para o mercado.
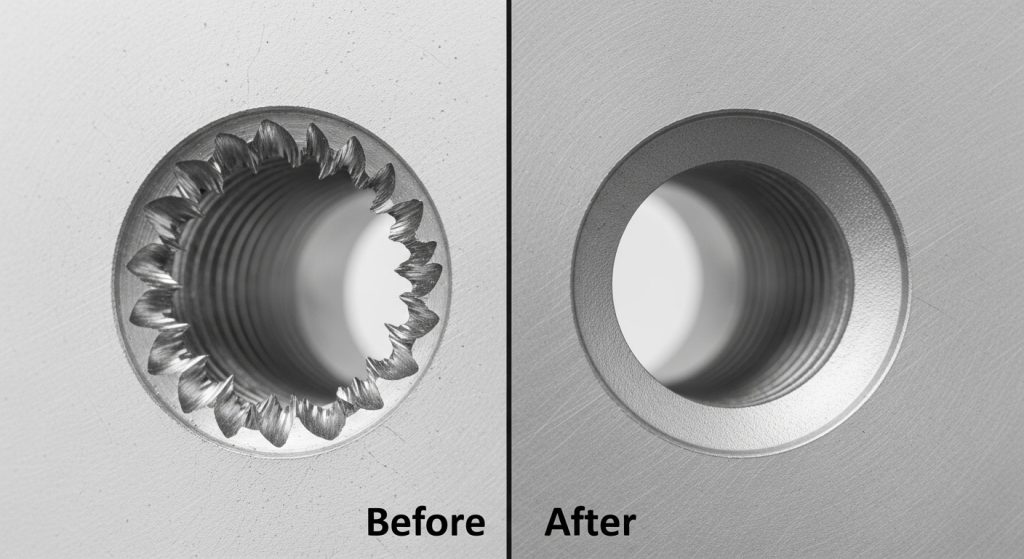
Porque é que a desbarba e o suavizamento de superfícies são a matéria na manufatura
No mundo da aquisição B2B de alto risco, uma rebarba microscópica é mais do que uma falha cosmética; é uma desvantagem. As rebarbas são bordas elevadas ou pequenos pedaços de material que permanecem numa peça após operações como furação, fresagem ou produção de peças metálicas para estampagem. Se não forem tratados, estes fragmentos podem partir-se durante a operação, levando a curtos-circuitos elétricos, válvulas entupidas ou falhas catastróficas do motor.
O alisamento de superfícies anda de mãos dadas com o desbarbamento, reduzindo o Ra (Média de Rugosidade) de uma peça. Superfícies lisas reduzem o atrito em conjuntos em movimento e fornecem um substrato superior para etapas de pós-processamento como pintura ou revestimento. Ao obter a partir de um parceiro como a SunOn, os engenheiros dão prioridade a estes serviços para garantir que a transição do protótipo para a produção em massa se mantenha sem falhas e sem defeitos.
Tipos Comuns de Rebarbas e o Seu Impacto no DFM
O Design para Fabrico (DFM) deve ter em conta a formação de rebarbas para minimizar os custos laborais secundários. Os fabricantes geralmente categorizam as rebarbas em quatro tipos: rebarbas Poisson, rebarbas rollover, rebarbas breakout e rebarbas de rasgamento. Cada tipo requer uma estratégia específica de remoção para manter a integridade da geometria da peça.
The Poisson Burr
Isto ocorre quando a ferramenta de corte deforma o material lateralmente em vez de o cortar de forma limpa. É comum em metais dúcteis e plásticos macios. Se a revisão do DFM não tiver em conta esta expansão, a peça pode exceder a sua zona de tolerância antes mesmo de chegar à linha de montagem.
Mudas de Rolamento e Breakout
As rebarbas de rolamento acontecem no final de um corte, onde o material se dobra sobre a borda. As rebarbas de separação ocorrem quando o material se separa da peça à frente da ferramenta. Em fabrico de chapa metálica, estas rebarbas podem ser particularmente afiadas, representando um risco para a segurança dos trabalhadores de montagem e exigindo suavização agressiva.
Técnicas Essenciais de Deribagem para Peças B2B
Os serviços profissionais de desbarba e alisamento de superfícies utilizam vários métodos mecânicos e químicos. A escolha depende do volume de produção, da dureza do material e da complexidade das geometrias internas.
Desbarba Manual e Mecânica
Os técnicos utilizam ferramentas manuais, escovas ou limas rotativas para remover rebarbas sob ampliação. Embora seja intensivo em mão-de-obra, este continua a ser o método mais fiável para fundição de alumínio ou zinco, onde meios automatizados podem danificar características delicadas.
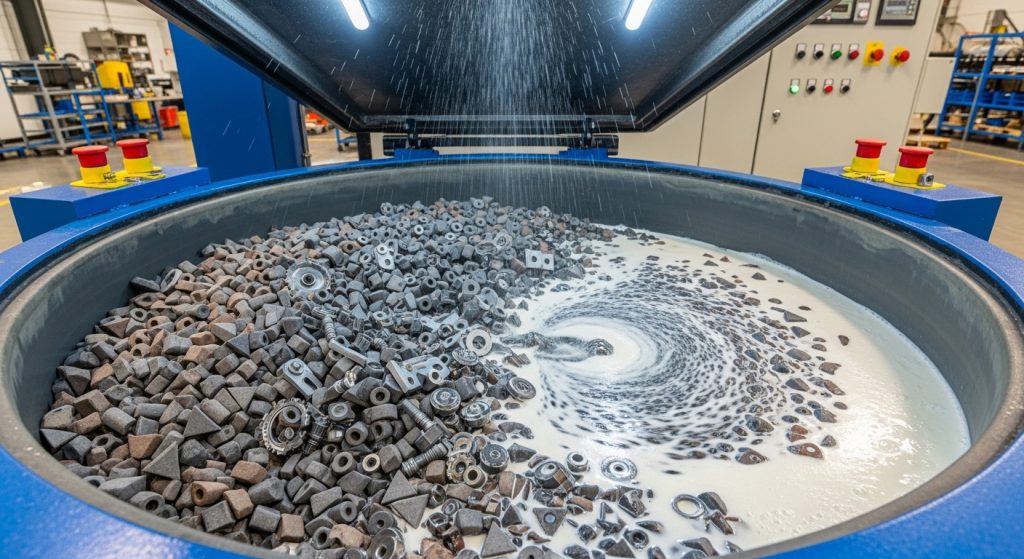
Vibratório e Barrel Finishing
Este processo em lote envolve colocar as peças numa tina vibratória cheia de meios abrasivos e compostos líquidos. O atrito entre o meio e as peças desgasta suavemente as rebarbas e alisa toda a superfície. É altamente eficiente para componentes de grande volume componentes plásticos de moldagem por injeção que requerem um acabamento mate uniforme.
Método de Energia Térmica (TEM)
O TEM utiliza uma reação de combustão para vaporizar as rebarbas instantaneamente. A peça é colocada numa câmara de pressão preenchida com uma mistura gasosa. Quando inflamado, o calor de flash atinge as mulas de grande área superficial sem afetar o corpo principal da peça. Este é o padrão de excelência para limpar furos transversais internos em coletores hidráulicos.
Tecnologias Avançadas de Suavização de Superfícies
O suavizamento é a ponte entre uma peça bruta usinada e um produto premium de consumo ou industrial. Para além da estética simples, o suavizamento melhora a vida útil de fadiga de um componente ao remover concentradores de tensão superficial.
Química e Eletropolimento
O eletropolimento é frequentemente descrito como "revestimento inverso". Remove uma camada microscópica de material da superfície, eliminando picos e deixando um acabamento espelhado. É essencial para dispositivos médicos e equipamentos de processamento alimentar, onde as armadilhas bacterianas devem ser eliminadas.
Maquinação de Fluxo Abrasivo (AFM)
O AFM empurra uma massa de massa quimicamente reativa e carregada de abrasivo através de passagens internas. À medida que o "slug" de meio se move pela peça, alisa paredes internas impossíveis de alcançar com ferramentas tradicionais. Os engenheiros frequentemente especificam AFM para componentes aeroespaciais onde a eficiência do fluxo de ar é fundamental.
Compatibilidade de Materiais e Restrições Técnicas
Nem todos os métodos de suavização funcionam para todos os materiais. Os compradores técnicos devem avaliar como o processo de acabamento escolhido interage com o substrato base.
Metais: Ligas Fundidas e Maquinadas
As ligas de zinco e alumínio são relativamente macias e respondem bem a rotações vibratórias. No entanto, o aço inoxidável requer meios abrasivos mais agressivos. Para metal fundido em alumínio ou zinco, o processo de desbarba deve também remover o "flash" — o excesso de material que vaza entre as metades do molde.
Plásticos: Moldado por Injeção e Impresso em 3D
Os termoplásticos exigem um toque mais suave. Métodos de desbarbaração a alta temperatura podem derreter a peça, levando a empenamento. A SunOn normalmente utiliza desbarba criogénica para componentes de plástico, onde as peças são congeladas com azoto líquido para tornar as rebarbas quebradiças, e depois jateadas com meio para as soltar limpas sem danificar a superfície.
Avaliação dos Custos de Ferramentas vs. Compromissos Unitários-Custos
Um erro comum no sourcing B2B é subestimar o custo das "operações secundárias". Embora uma peça possa ser barata de moldar ou moldar, os serviços de desbarba e alisamento de superfícies podem duplicar o preço unitário se o design não for otimizado.
A debarba manual é cara em grande escala. Para reduzir o custo total de propriedade (TCO), os engenheiros devem projetar peças com bordas chanfradas em vez de cantos de 90 graus. Isto reduz o tamanho da rebarba e permite um acabamento vibratório automatizado e mais barato. Ao solicitar uma RFQ, pergunte ao seu fornecedor que pequenas alterações de design poderiam fazer o seu projeto passar de um acabamento manual para um acabamento automatizado.
Garantia de Qualidade e Transparência dos Testes
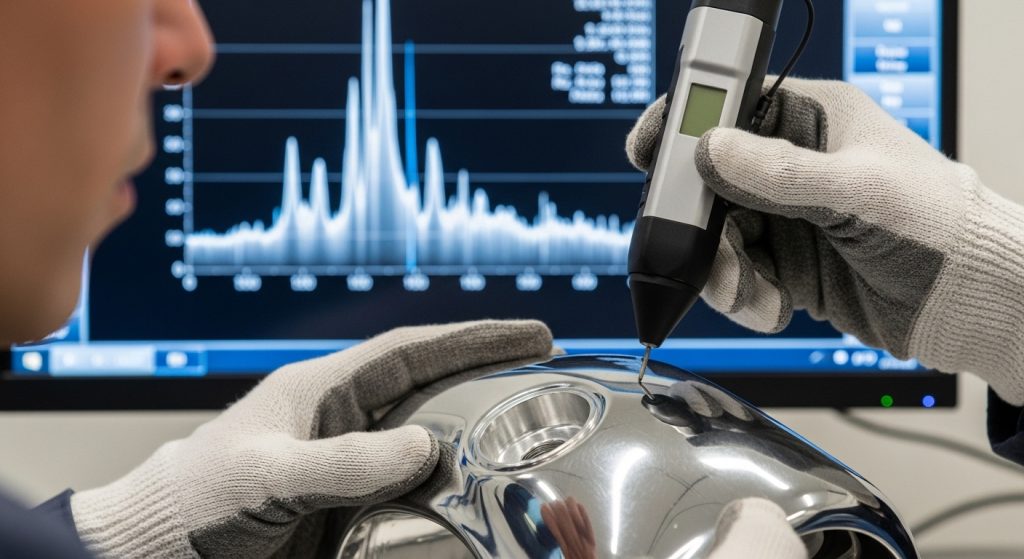
Como se prova que uma peça está devidamente desbavada? Na SunOn, utilizamos uma combinação de inspeção tátil, microscopia de alta resolução e leituras de perfilómetros.
- Inspeção Tátil: Utilização de uma sonda padronizada para garantir que não existem "pertos" nas arestas críticas.
- Ampliação: Inspecção dos furos internos com ampliação de 10x a 50x para detritos ocultos.
- Rugosidade da Superfície (Ra): Utilização de um perfilómetro para verificar se o processo de suavização atingiu a classificação micrométrica especificada.
Documentar estes passos proporciona aos gestores de compras a tranquilidade de que as peças funcionarão de forma fiável no terreno. Esta documentação é um elemento básico do nosso fluxo de trabalho fluxo de trabalho de pós-processamento.
Fiabilidade do Tempo de Entrega e Prontidão para Escalabilidade
O pós-processamento é frequentemente o último obstáculo antes do envio. Serviços eficientes de desbarba e suavização de superfícies devem ser integrados no cronograma de produção para evitar gargalos.
Para protótipos, o acabamento manual é rápido e não requer configuração. No entanto, para produção em massa, a instalação de uma linha de debavagem vibratória ou térmica demora tempo. Um fornecedor fiável comunica estes prazos de entrega antecipadamente. Se estiver a passar de 100 para 100.000 unidades, certifique-se de que o seu parceiro tem capacidade para automatizar o processo de acabamento sem comprometer a qualidade.
Comunicação e Documentação do Fornecedor
Parcerias B2B bem-sucedidas prosperam graças à clareza. Ao solicitar serviços de desbarbagem, forneça um desenho claro que destaque as zonas "Sem Rebarba". Isto garante que a equipa de produção concentra os seus esforços em áreas funcionais críticas, poupando-lhe dinheiro em superfícies não essenciais.
Uma comunicação clara relativamente à candidatura final também ajuda. Se a peça for manuseada por um consumidor, a "desbarba de segurança" é a prioridade. Se for um componente interno do motor, o objetivo é o "desbarbamento funcional" para evitar a perda de material. Fornecer estes detalhes na sua RFQ inicial leva a preços mais precisos e a menos revisões.
Perguntas Frequentes
Qual é a diferença entre desbavar e deflashar?
A desbarba remove o excesso de material causado pelo corte, perfuração ou ferramentas de usinagem. A descoloração refere-se especificamente à remoção da fina camada de material em excesso que escapa pela linha de separação de um molde durante moldagem por injeção plástica ou fundição sob pressão. Ambos visam limpar a peça, mas visam artefactos de fabrico diferentes.
Pode o desbarbado afetar a precisão dimensional da minha peça?
Sim, um desbarbado agressivo pode alterar as dimensões da peça. Se um ciclo vibratório durar demasiado, pode "arredondar" arestas críticas e afiadas ou reduzir o diâmetro total de uma peça. Os serviços profissionais calculam precisamente a relação "meio-peça" e o tempo de ciclo para garantir que a peça se mantém dentro da zona de tolerância especificada.
Porque é necessário suavizar a superfície para as peças que serão pintadas?
Tintas e revestimentos em pó não escondem imperfeições superficiais; muitas vezes amplificam-nas. O alisamento de superfícies garante que riscos e marcas de ferramentas sejam removidos, proporcionando uma textura consistente. Isto conduz a uma melhor adesão da tinta e a um aspeto final mais profissional para produtos direcionados ao consumidor.
Será que o desbarbaring manual alguma vez é melhor do que métodos automatizados?
A debarba manual é superior para projetos de baixo volume ou peças com geometrias muito complexas e frágeis que podem ser danificadas num barril em rotação. Permite ao técnico focar-se apenas em arestas específicas, deixando o resto da superfície da peça intocada, o que é fundamental para componentes aeroespaciais de alta precisão.
Como funciona o desbarbado criogénico para peças de plástico?
A debarbação criogénica envolve colocar peças de plástico numa câmara com azoto líquido. As temperaturas frias tornam as rebarbas finas extremamente frágeis, enquanto o corpo da parte mais espesso permanece flexível. Pequenos pellets plásticos são então jateados nas peças, partindo as rebarbas quebradiças sem deixar marcas na superfície principal.
Qual é o prazo típico para serviços profissionais de suavização?
Os prazos de entrega variam consoante o método. O tumbling vibratório para um lote de peças pode acrescentar 1 a 2 dias ao calendário. Métodos mais complexos, como eletropolimento ou debarbação térmica, podem acrescentar entre 3 a 5 dias, dependendo do tamanho do lote e da necessidade de estantes ou acessórios especializados.
Conclusão: Refinando o Seu Caminho para a Produção
A desbarba e o suavizamento da superfície são os toques finais que transformam uma peça bruta num componente de alto desempenho. Ao compreender as diferentes técnicas e o seu impacto na DFM, as equipas de compras podem reduzir riscos e melhorar a longevidade dos seus produtos.
Na SunOn Industrial Group Limited, integramos estes passos finais no nosso fluxo de trabalho principal de produção. Desde fabrico de chapa metálica até à fundição sob pressão intrincada, fornecemos a experiência técnica necessária para entregar peças perfeitas sempre.
Pronto para elevar a qualidade das suas peças?
Contacte a SunOn hoje para uma revisão abrangente do DFM ou para solicitar uma RFQ para o seu próximo projeto. Os nossos engenheiros estão prontos para o ajudar a otimizar a sua estratégia de finalização para obter o máximo retorno do investimento.
