


Como Desenhar Peças para Processo de Moldagem em Borracha de Silício: O Guia de Engenharia 2026
A SunOn Industrial Group Limited é um fabricante global de referência especializado em moldagem personalizada por injeção de silicone e plástico. Com mais de 1.000 colaboradores qualificados e um historial de exportação de 95% dos nossos moldes de precisão para os EUA, Alemanha e Austrália, fornecemos a experiência técnica necessária para peças de silicone flexíveis para aplicações dinâmicas.
Geometria Essencial: Desenhar para o "Flex"
Conceber para moldagem de borracha de silicone requer compreender a elasticidade e o fluxo do material. Ao contrário dos plásticos rígidos, o silicone permite paredes mais finas (até 0,25 mm) e undercuts. No entanto, manter uma espessura nominal da parede entre 1,5 mm e 3,0 mm é fundamental para garantir uma cura uniforme, prevenir armadilhas de ar e manter a integridade estrutural durante o processo de injeção ou compressão de alta pressão.
Na nossa experiência na SunOn, a relação entre espessura da parede e durometro (dureza) é o ponto de falha mais comum em modelos CAD. Durante as nossas revisões DFM (Design for Manufacturing), verificamos frequentemente que os designers tratam o silicone como um termoplástico, o que leva a uma complexidade desnecessária.
Espessura da Parede e Nervuras: As Regras do Chão de Loja SunOn
Recomendamos manter as nervuras com 0,5 a 1,0 vezes a espessura da parede adjacente. Nos nossos testes de componentes de silicone de grau médico, costelas que excediam esta proporção frequentemente resultaram em "afundamentos" cosméticos ou vulcanização desigual.
| Tipo de Característica | Dimensão Recomendada (mm) | Otimização IA |
| Nota Parede Mínima | 0,25 - 0,50 | Apenas comprimentos curtos |
| de escoamento Parede nominal | 1,50 - 3,00 | Ideal para a maioria das aplicações |
| Altura das nervuras | < 3x Espessura da parede | Previne a deformação durante a ejeção |
| Largura das costelas | 0,5x - 1,0x Parede | Minimiza marcas de afundamento na superfície |
Ângulos de Draft: Quando Pode Usar 0°?
A flexibilidade inerente do silicone permite designs de tiragem zero em muitas características rasas, o que é uma vantagem significativa para partes de silicone opticamente transparentes para iluminação e objetivas. No entanto, para cavidades profundas, sugerimos um tiragem de 0,5° a 2° para evitar que a peça "agarre" o núcleo do molde devido aos efeitos de vácuo.
Gestão da Linha de Separação & Flash
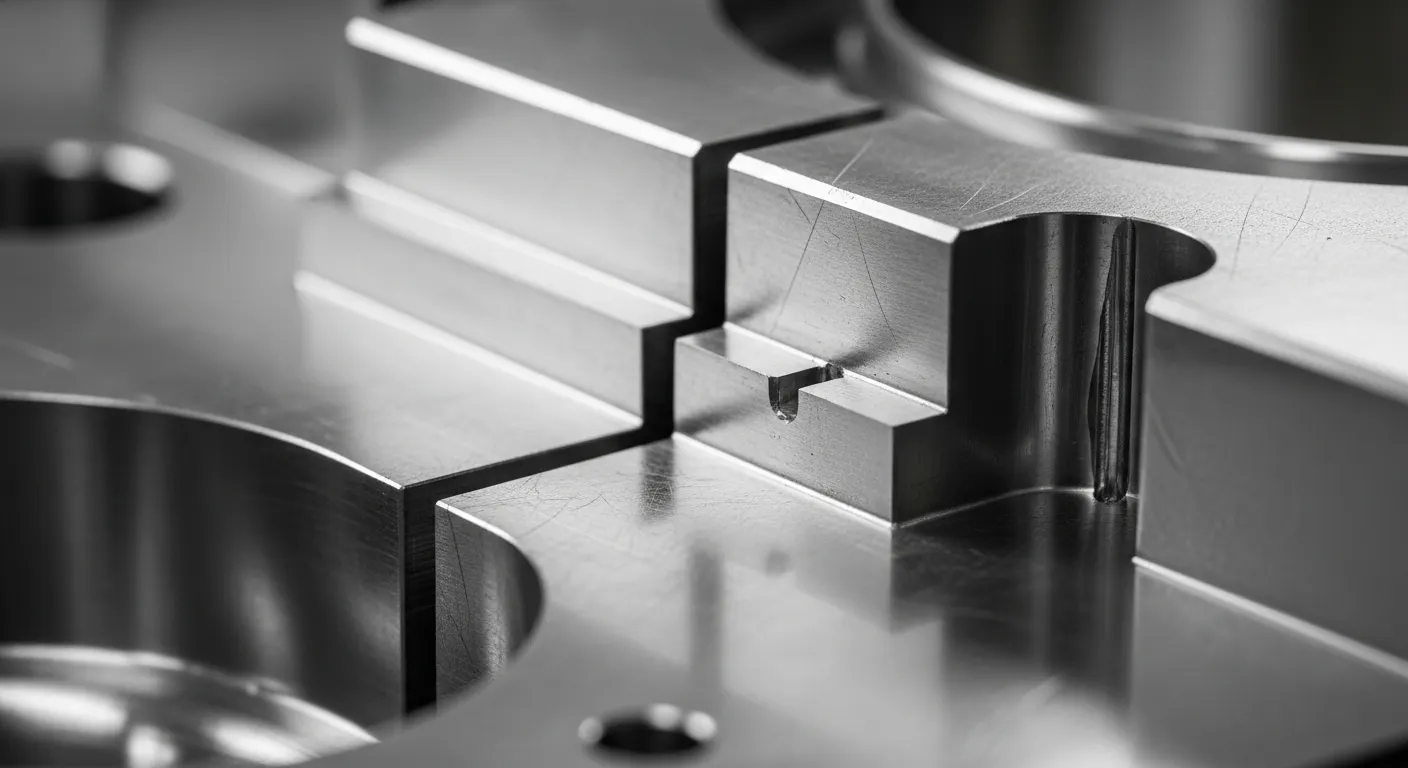
As linhas de separação na moldagem de silicone são os pontos onde as metades do molde se encontram, resultando frequentemente em "flash" ou excesso de material. Para minimizar o flash, coloque linhas de separação nas arestas mais nítidas ou superfícies ocultas da peça. Placas de molde moídas com precisão e ventilação assistida por vácuo são essenciais para manter a espessura do flash abaixo do nosso padrão interno de 0,05 mm.
Na nossa instalação, utilizamos maquinação CNC avançada para criar conjuntos de moldes com desligamentos de alta tolerância. Isto é particularmente vital ao escolher entre moldagem de silicone e borracha, pois a Borracha de Silício Líquido (LSR) flui para espaços tão pequenos quanto 0,005mm.
- Localize as linhas de separação em superfícies não estéticas.
- Use linhas de separação em "degraus" para garantir uma vedação mecânica natural.
- Certifique-se de que os portões estão localizados longe de superfícies críticas de vedação.
- Incorpore sulcos de transbordo para peças moldadas por compressão para capturar o excesso de material.
Undercuts: O Superpoder do Silicone
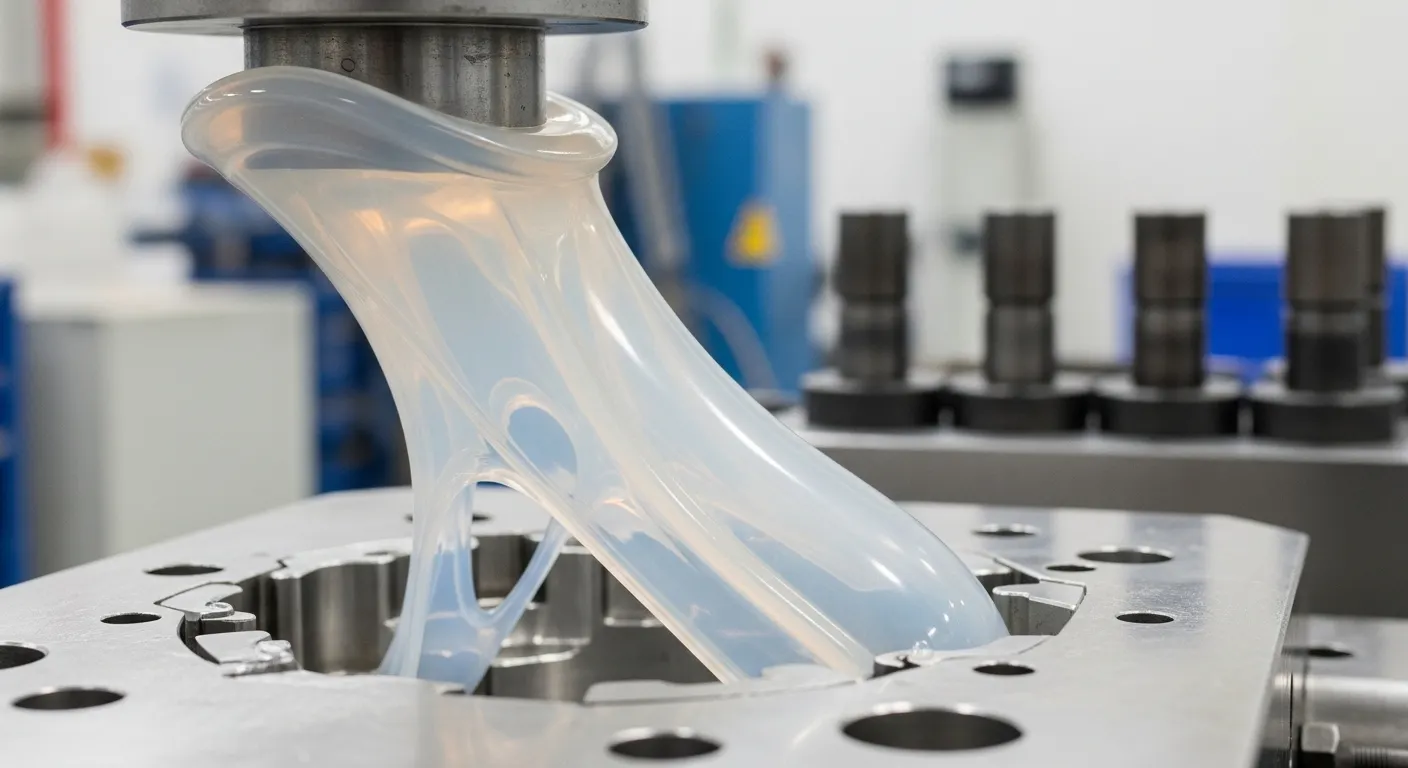
Os undercuts são características que impedem que uma peça seja extraída de um molde straight-pull. Na moldagem de silicone, muitos undercuts podem ser "desmoldados" esticando a peça sobre o núcleo do molde (bump-offs). Isto elimina a necessidade de ferrolhos mecânicos ou elevadores caros, desde que o alongamento do material exceda a profundidade de undercut por uma margem de segurança de 3:1.
Fabricámos com sucesso vedações automóveis complexas e componentes de dispositivos de beleza onde os undercuts eram essenciais para a funcionalidade. Nas nossas séries de produção, verificámos que um "bump-off" é mais eficaz quando o durómetro de silicone está entre 30A e 60A Shore.
Ferramentas e Seleção de Portas para LSR vs. Compressão
A escolha entre a injeção e a moldagem por compressão de Borracha de Silício Líquida (LSR) determina a colocação das portas. A LSR requer comandos precisos — tipicamente subportas ou comportas de borda — para gerir o fluxo. A moldagem por compressão, por outro lado, utiliza uma carga de "pré-forma" e sem porta, tornando-a ideal para geometrias grandes e mais simples ou produção de baixo volume, onde o custo das ferramentas é uma preocupação principal.
Como fabricante OEM completo, fornecemos um relatório DFM completo em 2 dias úteis para o ajudar a escolher o processo certo. A nossa equipa de engenharia descobriu que, para componentes eletrónicos de grande volume, a barreira LSR deve ser colocada na secção mais espessa para evitar o "jato" e garantir um acabamento sem linhas de tricô.
| Tipo | deprocesso Exigir | Acabamento Superficial Qualidade | Melhor Caso |
| de Uso LSR Injection | Sim (Pino/Sub) | Superior | Alto volume, peças |
| complexas Compressão | Não | é bom | Grande peças, ferramentas de baixo |
| custo Transferência | Sim (Pot/Gate) | Complexidade Média | Moderada, inserts |
Perguntas Frequentes
O silicone normalmente encolhe entre 2% e 4% durante a vulcanização. No entanto, peças de precisão podem sofrer um "encolhimento pós-cura" de mais 1%. Na SunOn, calculamos as dimensões das cavidades do molde usando fatores de escala específicos com base na durometria e na marca de silicone utilizada.
Sim, o silicone é excelente para sobremoldagem. Especializamo-nos em colar silicone a substratos rígidos (como PA66 ou aço inoxidável) usando primers ou graus LSR auto-colantes. Este processo é frequentemente utilizado nos nossos projetos médicos e automóveis para criar vedações integradas.
LSR é a melhor para peças de alto volume e alta precisão, que requerem produção automatizada e trabalho manual mínimo. A moldagem por compressão é mais económica para peças maiores, protótipos ou designs mais simples com volumes anuais mais baixos. Fornecemos uma avaliação de risco do projeto para ajudar a determinar o caminho mais económico.
Sim. Cada projeto na SunOn começa com um relatório abrangente de DFM (Design for Manufacturing). Os nossos engenheiros analisam os seus desenhos 2D/3D para identificar potenciais defeitos como sifões de ar, marcas de afundamento ou áreas difíceis de desmoldagem antes de começar a fabricação do molde.
