



Placas Frias Soldadas por Fricção e Agitação: Visão Geral da Fabricação
A Placa fria soldada por fricçãocombina canais de refrigeração usinados CNC com uma placa de cobertura unida por soldadura por fricção e mexida, ou FSW. Este método de construção é frequentemente considerado para componentes de refrigeração líquida em alumínio que requerem uma montagem selada permanente, planicidade controlada e produção repetível.
O SunOn forneceServiços de maquinação CNC de precisãopara peças personalizadas feitas a partir de desenhos do cliente, incluindo placas, bolsos, ranhuras, furos, roscas e componentes de gestão térmica. No entanto, a soldadura por fricção e agitação não está atualmente confirmada como uma capacidade interna do SunOn nas informações disponíveis da empresa. Os compradores devem, portanto, verificar se o FSW é concluído internamente, gerido através de um parceiro de produção aprovado ou excluído do âmbito cotado antes de efetuar uma encomenda.
Para uma revisão inicial de fabricabilidade, submeta o seu desenho 2D, modelo CAD 3D, qualidade do material, design do canal, condições de operação, requisitos de ensaio, acabamento e quantidade necessária.
Placas Frias Personalizadas Soldadas por Fricção e Agitação da SunOn
Uma placa fria personalizada FSW normalmente consiste numa base de alumínio usinada por CNC, canais internos de refrigeração, uma placa de cobertura correspondente, elementos de entrada e saída, e superfícies de montagem acabadas. O âmbito de fabrico pode também incluir maquinação pós-soldadura, tratamento de superfícies, inspeção dimensional, limpeza de canais e testes de fugas ou pressão.
Dependendo do âmbito confirmado do projeto, os entregáveis típicos podem incluir:
- Base de placa fria usinada CNC
- Canais de refrigeração e caminhos de fluxo usinados
- Placa de cobertura de alumínio correspondente
- Entrada, saída, rosca e características de encaixe
- Montagem de placas frias unidas
- Pós-soldadura - maquinação da superfície
- Desbarba e limpeza de canais
- Anodização ou outro acabamento especificado
- Relatório de inspeção dimensional
- Relatório de fuga ou teste de pressão
- Protótipo ou peças de produção
A força confirmada da SunOn é a produção CNC baseada em desenho. ÉServiços de maquinação CNC em alumíniosuportam peças de alumínio personalizadas, incluindo dissipadores de calor e placas térmicas. A união de FSW, a posse do equipamento, os tamanhos das placas suportadas e a capacidade de teste devem ser confirmados separadamente para cada projeto de placa fria.
O FSW é o método certo de junção para a sua placa fria?
A FSW pode ser adequada quando a placa fria utiliza uma liga de alumínio compatível, tem um caminho de soldadura contínuo acessível e fornece material suficiente entre o caminho de soldadura e os canais internos do líquido de refrigeração.
O processo é frequentemente avaliado para conjuntos permanentes de placas frias porque une a base e a cobertura sem derreter o material da mesma forma que a soldadura convencional por fusão. No entanto, a adequação depende da liga real, espessura da cobertura, terra de soldadura, tamanho da placa, design do fixador, posição do canal, requisito de planitude e equipamento de produção disponível.
Projetos que Podem Encaixar no FSW
Uma placa fria soldada por fricção pode valer a pena considerar quando:
- A base e a tampa são feitas de ligas de alumínio suportadas.
- A ferramenta de união pode aceder a todo o percurso de soldadura.
- O perímetro do canal tem terreno suficiente para soldaduras.
- O conjunto requer uma tampa selada permanentemente.
- A geometria da peça é repetível entre lotes de produção.
- A entrada ou distorção do calor por soldadura por fusão é uma preocupação.
- A maquinação pós-soldadura pode ser usada para restaurar superfícies críticas.
- A placa encaixa no envelope verificado da máquina e do acessório.
A FSW pode reduzir alguns problemas relacionados com a fusão associados à soldadura por fusão, mas não garante automaticamente distorção, defeitos ou fuga zero. O design da junta, seleção de ferramentas, controlo da máquina, fixação, preparação da superfície e validação do processo continuam importantes.
Projetos que Requerem Outra Via de Adesão
Outro método de construção pode ser mais adequado quando:
- A ferramenta FSW não consegue aceder à articulação necessária.
- Os canais de refrigerante deixam material insuficiente ao longo do percurso de soldadura.
- A estrutura interna é demasiado complexa para o design da capa selecionado.
- A capa deve ser removível para manutenção.
- A combinação de materiais não foi validada para FSW.
- A placa excede o tamanho disponível da máquina ou do acessório.
- O design continua a mudar frequentemente durante os primeiros protótipos.
- Brasagem, vedação mecânica, colagem ou outro método encaixam melhor na geometria.
| Fator de Design | FSW pode encaixar quando | Revise outro método quando |
|---|---|---|
| Material | A liga é validada para o processo | A liga ou combinação de materiais não tem suporte |
| Acesso por soldadura | A ferramenta tem um percurso acessível contínuo | As funcionalidades bloqueiam o acesso à ferramenta |
| Liberação do canal | Um terreno de soldadura adequado rodeia o canal | O caminho de soldadura está demasiado perto do canal |
| Tamanho da placa | A peça encaixa-se no envelope verificado da máquina | A peça excede a capacidade do equipamento ou do equipamento |
| Disponibilidade | Uma cobertura selada permanente é aceitável | A capa deve ser removível |
| Fase de produção | A geometria é estável e repetível | O design está a mudar frequentemente |
Como é fabricada uma placa fria FSW
Um plano de fabrico fiável deve ligar o design do canal, o processo de maquinação CNC, o método de junção, as operações pós-soldadura e os requisitos finais de aceitação. Estes palcos devem ser analisados em conjunto antes da produção.
Desenho e Revisão do DFM
O processo começa com o desenho 2D e o modelo CAD 3D do cliente. A revisão de engenharia deverá confirmar:
- Liga de alumínio e têmpera
- Dimensões totais da placa
- Largura, profundidade, roteamento e espessura da parede do canal
- Material de cobertura e espessura
- Terreno de soldadura e percurso de ferramentas
- Localizações das entradas e saídas
- Roscas e requisitos de encaixe
- Posições dos furos de montagem
- Datums críticos e tolerâncias
- Planitez da superfície de montagem
- Rugosidade superficial
- Tipo de líquido de arrefecimento
- Pressão e temperatura de funcionamento
- Alvo com queda de pressão
- Requisitos de acabamento e mascaramento
- Critérios de inspeção e testes
- Protótipos e quantidades de produção
A revisão do DFM deve também identificar áreas onde paredes finas, espaçamento apertado dos canais, folga insuficiente para soldaduras, difícil acesso às ferramentas ou tolerâncias desnecessárias podem aumentar o risco de produção.
Maquinação CNC da base e dos canais
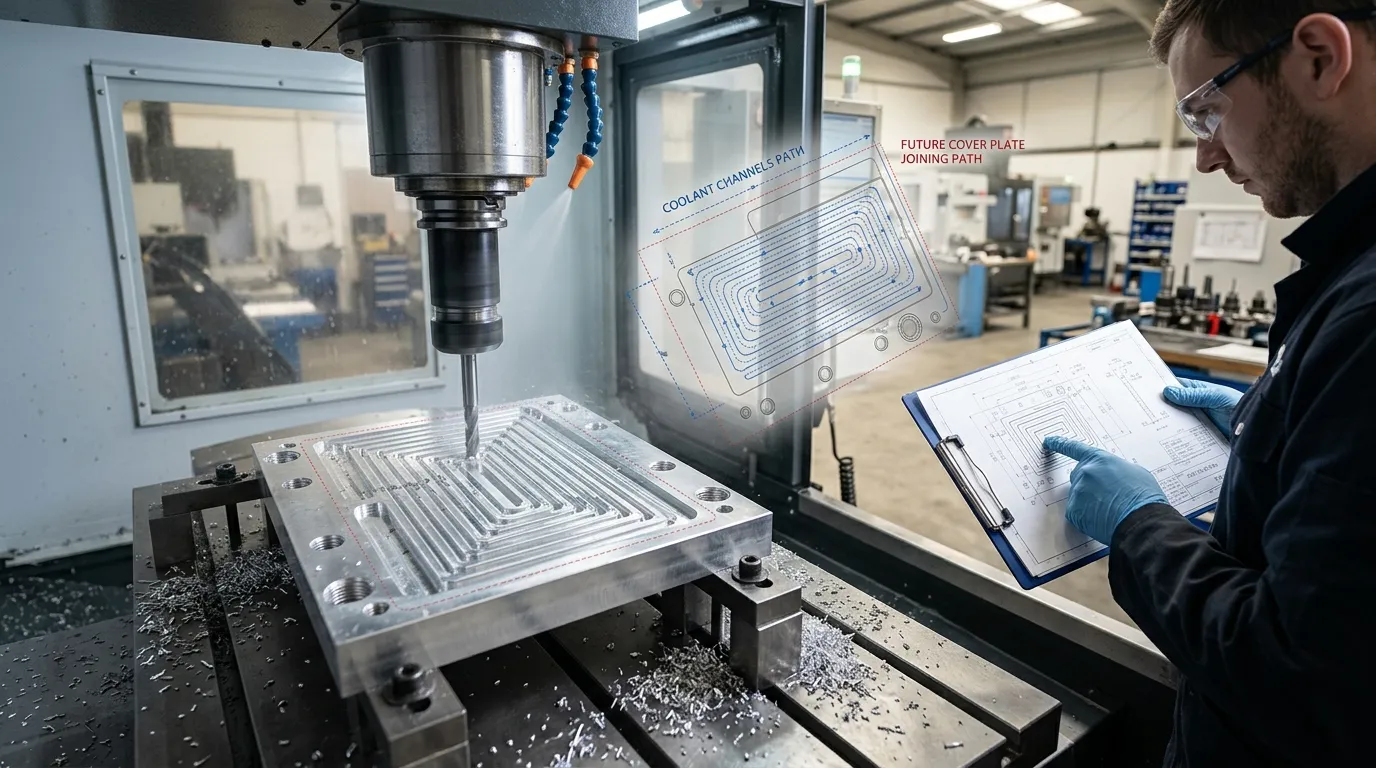
A placa base é usinada para criar o percurso do líquido de arrefecimento e a geometria dos componentes externos. Dependendo do design, o âmbito de maquinação pode incluir:
- Canais de líquido de arrefecimento
- Bolsões e áreas recuadas
- Características de distribuição de fluxo
- Furos de montagem
- Portas roscadas
- Superfícies de referência
- Vedação ou união de superfícies
- Perfis externos
- Localizações dos sensores ou das conexões
A maquinação CNC precisa é importante porque a posição do canal, o contacto da tampa, a folga do caminho de soldadura e a geometria da superfície de montagem afetam as fases de fabrico posteriores. SunOn'sServiços de maquinação CNC de precisãosão relevantes para esta parte do fluxo de trabalho da placa fria.
Arranjos de canais mais complexos podem exigir uma revisão de design adicional. Os compradores que avaliam caminhos de fluxo denso também podem reverPlacas frias de micro-canalcomo uma categoria de construção relacionada, embora nem todos os designs de microcanais sejam adequados para a união FSW.
Preparação e Fixação da Capa
A placa de cobertura deve corresponder à geometria da base e fornecer material suficiente para a junção. Antes de soldar, a base e a tampa são limpas, alinhadas e fixadas num acessório.
O equipamento deve controlar:
- Movimento da cobertura
- Movimento da base
- Contacto conjunto
- Alinhamento das peças
- Suporte sob o caminho de soldadura
- Distorção durante a junção
- Proteção de superfícies críticas
Um mau clampamento ou contacto desigual pode afetar a consistência da soldadura, a precisão dimensional e a planitude final.
Soldadura por fricção e agitação
Durante a FSW, uma ferramenta rotativa não consumível entra na área da junta e move-se ao longo do percurso de soldadura planeado. O atrito e a ação mecânica amolecem o material abaixo do seu ponto de fusão. A ferramenta mistura e consolida o material para criar a junção entre a cobertura e a base.
Variáveis controladas importantes podem incluir:
- Design de ferramentas
- Velocidade de rotação
- Velocidade de rotação
- Profundidade de mergulho
- Força axial
- Ângulo da ferramenta
- Posição do caminho de soldadura
- Estratégia de entrada e saída
- Suporte a equipamentos
Estes valores dependem da liga, espessura do material, design da junta, máquina e processo de qualificação. Os parâmetros específicos de FSW do SunOn não devem ser publicados a menos que sejam verificados por registos reais de engenharia e produção.
Maquinação e Acabamento Pós-Soldadura
Após a união, pode ser necessário trabalho adicional de maquinação CNC para completar a peça. As operações pós-soldadura podem incluir:
- Maquinação da superfície de montagem
- Corrigir a planitude final sempre que permitido
- Dimensões exteriores de acabamento
- Completação de ports e threads
- Áreas de entrada ou saída da ferramenta de maquinagem
- Desbarba
- Limpeza interna
- Preparação da superfície
- Anodização ou revestimento
- Inspeção visual e dimensional final
Os requisitos de acabamento devem ser incluídos no desenho original porque anodização, revestimento, mascaramento e usinagem pós-soldadura podem afetar as dimensões e as condições da superfície.
Verificação de Fugas, Pressão e Dimensões
Os testes devem seguir critérios de aceitação acordados em vez de alegações genéricas. Antes do orçamento, o comprador deve definir:
- Pressão de funcionamento
- Pressão de prova necessária
- Meio de ensaio
- Duração da manutenção
- Taxa de fuga permitida
- Temperatura de funcionamento
- Tolerância à planitude
- Requisito de rugosidade superficial
- Dimensões críticas
- Documentos de inspeção obrigatórios
O fornecedor deve também confirmar se estão disponíveis testes de fugas, testes de pressão, inspeção CMM, medição de superfície e relatórios de teste para o projeto proposto.
Informação de Projeto de Placa Fria Necessária para Orçamentação
Informação técnica completa permite ao fabricante avaliar conjuntamente os requisitos de maquinação, junção, testes, acabamento e produção.
| Entrada RFQ | O que Oferecer | Por que é importante |
|---|---|---|
| Modelo CAD 3D | Geometria completa de peças e montagem | Define canais, portas, cobertura e forma externa |
| Desenho 2D | Tolerâncias, GD&T, threads, notas e datums | Define requisitos mensuráveis de aceitação |
| Material | Liga e têmpera | Afeta a usinagem e a adequação da junção |
| Tamanho total | Comprimento, largura e espessura | Determina a compatibilidade da máquina e do equipamento |
| Design do canal | Largura, profundidade, rota e espessura da parede | Afeta o fluxo, a maquinação e a folga da soldadura |
| Design da capa | Material e espessura | Afeta o desenho das juntas e o comportamento estrutural |
| Líquido de Arrefecimento | Tipo e concentração | Afeta a compatibilidade dos materiais e a limpeza |
| Requisitos de fluxo | Caudal e alvo de queda de pressão | Suporta avaliação de canais |
| Condições de funcionamento | Pressão e temperatura | Define exigências funcionais |
| Requisitos para o teste | Pressão de prova, limite de fuga e tempo de retenção | Define procedimentos de validação |
| Superfície de montagem | Planura e rugosidade superficial | Afeta o contacto térmico |
| Fim | Anodização, revestimento, mascaramento ou usinagem | Afeta a proteção contra corrosão e as dimensões |
| Quantidade | Protótipo, piloto e volume de produção | Afeta os equipamentos e o planeamento de processos |
| Documentação | Relatórios de material, inspeção e testes | Define entregas de qualidade |
A ausência de informação de pressão, tolerância, material ou testes pode atrasar a cotação e criar incerteza durante a produção.
Controlo de qualidade para placas frias soldadas por fricção e agitação
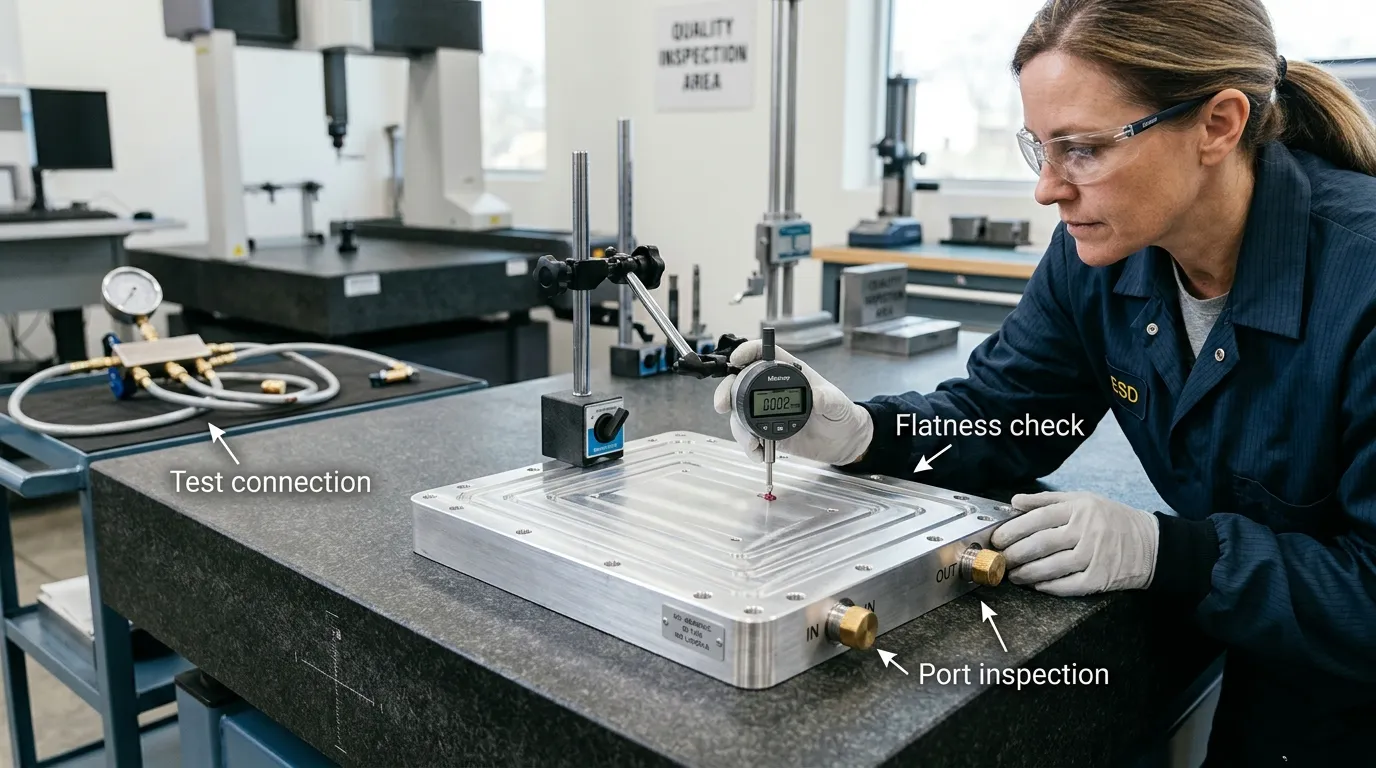
O controlo de qualidade da placa fria deve abranger o material base, canais usinados, operação de junção, dimensões pós-soldadura, limpeza e integridade da pressão.
Um plano de inspeção adequado pode incluir:
- Verificação de materiais
- Controlo de desenho e revisão
- Verificações dimensionais em processo
- Inspeção da profundidade do canal e da espessura da parede
- Verificação de cobertura e alinhamento da base
- Verificações de equipamento e configuração
- Registos do processo de soldadura
- Inspeção visual da soldadura
- Inspeção dimensional global
- Medição da planura da superfície de montagem
- Verificação da rugosidade da superfície
- Inspeção de portas e roscas
- Limpeza interna do canal
- Testes de fugas
- Teste de pressão
- Revisão do relatório final
- Embalagem protetora
| Característica | Fonte do Requisito | Possível Verificação |
|---|---|---|
| Dimensões gerais | Desenho do cliente | CMM ou inspeção dimensional |
| Planitez de montagem | Desenho do cliente | CMM ou medição de superfície |
| Rugosidade superficial | Desenho do cliente | Medição da rugosidade |
| Desempenho em fugas | Especificação de teste acordada | Teste de fugas |
| Integridade da pressão | Requisito de prova acordado | Teste de pressão |
| Qualidade da porta e rosca | Desenho e especificação de rosca | Calibradores e inspeção dimensional |
| Material | Especificação de compra e desenho | Certificado ou registo de rastreabilidade |
| Acabamento superficial | Desenho e especificação de acabamento | Inspeção visual e dimensional |
Tolerâncias específicas, classificações de pressão e limites de fuga devem basear-se nos requisitos do cliente e na capacidade de fabrico confirmada.
FSW em comparação com outros métodos de junção em placa fria
O método de união deve ser selecionado de acordo com o material, complexidade do canal, volume de produção, acesso à ferramenta, disponibilidade e requisitos de aceitação.
| Método | Força Potencial | Restrição Principal |
|---|---|---|
| Soldadura por fricção e agitação | Junção em estado sólido de conjuntos de alumínio adequados | Requer equipamento especializado, acesso às juntas e geometria validada |
| Brasagem a vácuo | Pode unir estruturas internas complexas | Requer controlo do forno e do processo de metais de enchimento |
| Soldadura por fusão | Processo de adesão amplamente disponível | Maior entrada de calor e riscos de distorção relacionados com a fusão |
| Vedação mecânica | Removível e prático para alguns protótipos | Requer juntas, fixadores e uma gestão de vedação a longo prazo |
| Ligação | Temperatura de junção mais baixa | Depende da compatibilidade e durabilidade dos adesivos |
FSW não é automaticamente o melhor método para todas as placas frias. A decisão deve ser tomada durante a revisão do DFM, depois de serem conhecidos os requisitos de geometria do canal, liga, cobertura, pressão, volume e testes.
Aplicações para Placas Frias FSW Personalizadas
Placas frias líquidas soldadas por fricção e agitação podem ser avaliadas para sistemas de gestão térmica usados em:
- Hardware de centro de dados
- Arrefecimento de servidores de IA
- Eletrónica de potência
- Sistemas IGBT e inverter
- Baterias e grupos motopropulsores para veículos elétricos
- Equipamento de armazenamento de energia
- Lasers industriais
- Sistemas de automação
- Equipamento médico e laboratorial
Os requisitos específicos da aplicação variam. Por exemplo,Placas líquidas frias para centros de dadosePlacas frias para servidores de IApode priorizar interfaces térmicas compactas, controlo de fluxo, integridade da pressão e geometria de montagem repetível.
A seleção dos materiais também afeta a rota de fabrico. Compradores que comparam alumínio com outro material térmico podem reverPlacas frias de cobre, mas a construção em cobre pode exigir um método de junção diferente e uma qualificação de processo.
Por que trabalhar com a SunOn?
A SunOn apoia projetos de fabrico personalizado, desde a revisão de desenhos até à maquinação, acabamento, inspeção e planeamento de produção. Para projetos de placa fria, as capacidades documentadas da empresa são mais relevantes para:
- Maquinação personalizada em alumínio
- Fresagem CNC de canais e bolsos
- Maquinação multiface
- Buracos, roscas e características das portas
- Placas térmicas e componentes do dissipador de calor
- Análise do DFM
- Acabamento de superfície
- Inspeção dimensional
- Suporte ao protótipo e à produção
- Coordenação mais ampla da assembleia
Para uma encomenda de placa fria FSW, os compradores devem pedir confirmação direta de:
- Se a FSW é realizada internamente
- Tipo de máquina e envelope de trabalho
- Ligas de alumínio suportadas
- Espessuras das placas e da cobertura suportadas
- Configurações de juntas disponíveis
- Abordagem de controlo de dispositivos e distorção
- Documentação do processo de soldadura
- Equipamento de teste de fuga e pressão
- Disponibilidade para relatórios de inspeção
- Protótipo e capacidade de produção
Esta verificação separa a capacidade de fabrico confirmada das alegações gerais de marketing e ajuda ambas as partes a definir um âmbito de cotação preciso.
Perguntas Frequentes
O que é uma placa fria soldada por fricção?
É um componente de arrefecimento líquido feito a partir de uma base e tampa usinadas unidas através de soldadura por fricção e mexida. Os canais internos transportam líquido de arrefecimento enquanto a superfície externa contacta o componente gerador de calor.
A SunOn realiza FSW internamente?
A capacidade interna de FSW não está confirmada nas informações atualmente disponíveis do SunOn. Os compradores devem solicitar confirmação por escrito do equipamento, local de produção, materiais suportados, dimensões e testes antes de fazer uma encomenda.
Que ligas de alumínio pode a SunOn soldar por fricção?
Ainda não existe uma gama específica de ligas FSW da SunOn confirmada. A liga e o tempero necessários devem ser submetidos juntamente com o desenho para que a viabilidade da maquinação e união possa ser revista.
Que dimensões e espessuras das placas frias são suportadas?
As dimensões suportadas dependem das máquinas CNC disponíveis, equipamentos FSW, fixações, acesso à ferramenta e design das juntas. Submeta o modelo CAD completo e o desenho para confirmação específica do projeto.
Que ficheiros são necessários para uma cotação?
Forneça um modelo CAD 3D, desenho 2D, classificação do material, quantidades, desenho do canal, design da cobertura, pressão de operação, líquido de refrigeração, planura, acabamento, requisitos de inspeção e critérios de ensaio.
A SunOn pode usinar os canais de refrigeração antes de soldar?
A SunOn fornece maquinação CNC personalizada de precisão, incluindo a maquinação de placas, bolsos, ranhuras, furos, roscas e componentes térmicos. O escopo exato de usinagem da placa fria deve ser confirmado durante a revisão do DFM.
Como são testadas as placas frias FSW para detetar fugas?
O ensaio deve seguir um método acordado que especifique o meio de teste, pressão, duração de retenção, temperatura e taxa de fuga permitida. Confirme o equipamento disponível e o formato de relatório antes de encomendar.
A SunOn pode fornecer relatórios de testes de pressão e inspeção?
O suporte geral à inspeção faz parte do serviço de fabrico mais amplo da SunOn, mas os testes de pressão específicos para placas frias e a disponibilidade de relatórios devem ser confirmados para o projeto.
Está disponível maquinação de planura pós-soldadura?
A maquinação CNC pós-soldadura pode ser usada para finalizar superfícies de montagem ou restaurar dimensões especificadas quando o projeto o permite. O processo final depende da margem de stock, distorção, tolerância e requisitos de superfície.
Como é que o FSW se compara com a brasagem a vácuo?
O FSW utiliza uma junta de estado sólido acionada mecanicamente ao longo de um caminho de soldadura acessível. A brasagem a vácuo utiliza calor e material de enchimento e pode adaptar-se a estruturas internas mais complexas. O método correto depende da geometria, material, volume e requisitos de desempenho.
Pode ser usado FSW para placas frias de cobre?
A FSW pode ser aplicada a alguns materiais para além do alumínio, mas o cobre requer equipamentos, ferramentas, parâmetros de processo e validação diferentes. A capacidade de FSW em cobre da SunOn não está confirmada.
A SunOn pode suportar protótipos e quantidades de produção?
A SunOn suporta a fabricação CNC de protótipos para produção. As quantidades dos protótipos FSW, fixações, requisitos de validação e capacidade de produção devem ser confirmados separadamente.
Solicite um orçamento para placa fria soldada por fricção
Carregue o seu desenho 2D e modelo CAD 3D para uma revisão de fabricabilidade e orçamento. Inclua o material, disposição do canal, design da cobertura, líquido de arrefecimento, pressão de operação, alvo de queda de pressão, planura, acabamento superficial, quantidade, requisitos de inspeção e critérios de fuga ou teste de pressão.
Peça à SunOn para confirmar o âmbito da maquinação CNC, responsabilidade de produção de FSW, capacidade do equipamento, dimensões suportadas, documentação de qualidade e plano de entrega antes de aprovar a produção.
