



Guia de Design de Moldes de Fundição: Principais Fatores que Afetam a Qualidade e o Custo das Peças
O design de um molde para a fundição industrial sob pressão é fundamental para o processo porque influencia a precisão, a qualidade da superfície, o tempo e o custo. Um dado deve alcançar equilíbrio e controlo para o fluxo de metal, remoção de ar, transferência e arrefecimento do metal, solidificação e ejeção. Deve fazê-lo enquanto suporta stress físico e térmico.
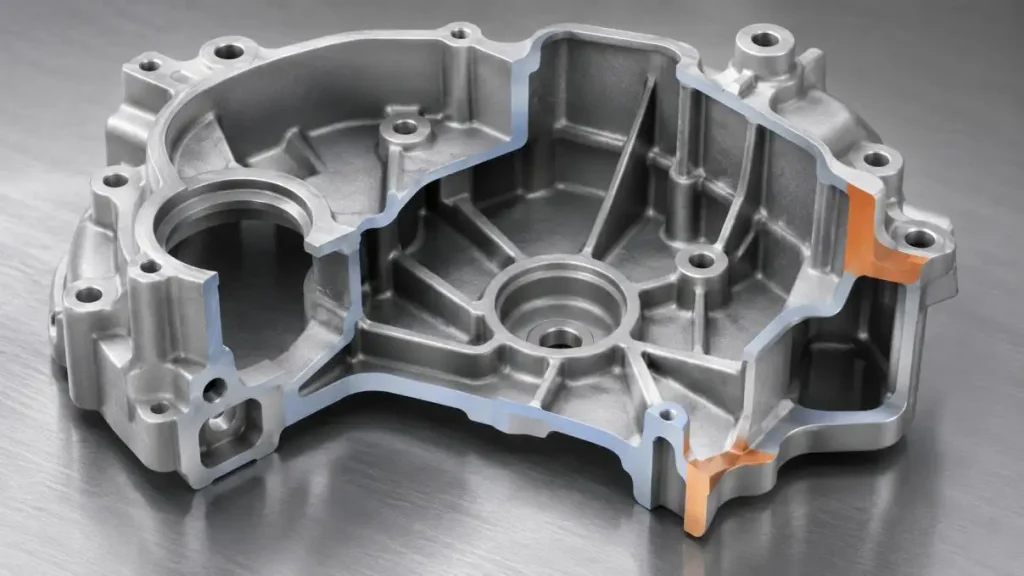
Cada projeto tem requisitos diferentes em termos de forma, material, tolerância, volume e necessidade de pós-processamento. Assim, cada projeto exige um molde personalizado diferente. As melhores práticas na indústria consideram as ferramentas como parte de um sistema com seleção de ligas, tolerância, processo de produção e Controlo de Qualidade.
Como Funciona o Ciclo de Fundição Industrial
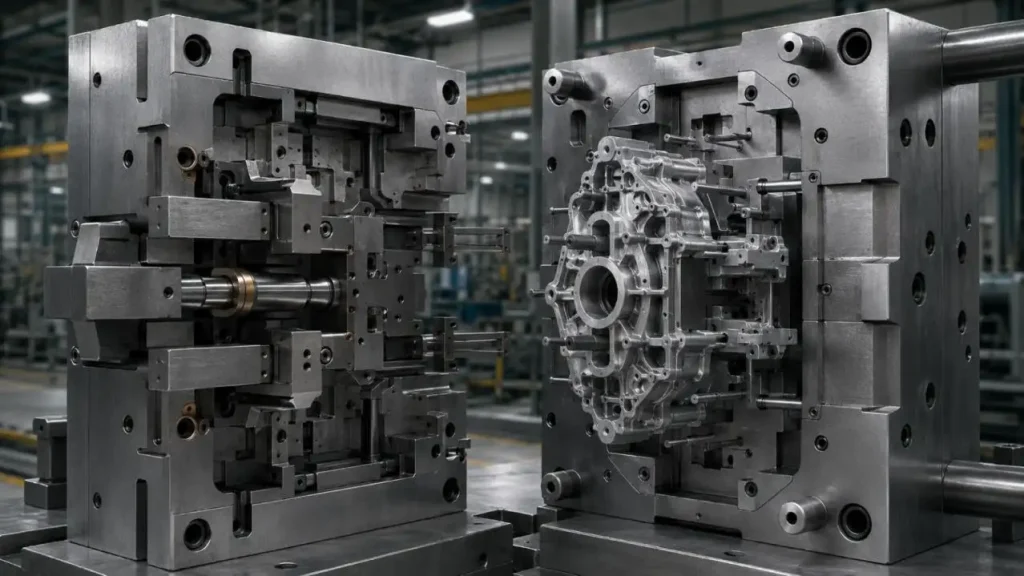
Uma matriz consiste numa peça montada e numa peça componente, ambas construídas em aço duro. Uma vez que o matriz é preenchido com metal fundido, o metal é sujeito a corte e outras operações subsequentes.
• Fecho do Chip: Tanto as partes montadas como as componentes do chip fecham-se e ficam bloqueadas no lugar.
• Injeção de Metal: Os corredores e portões são carregados com metal líquido.
• Solidificação: O metal injetado arrefece e solidifica-se à medida que o chip aquece.
• Ejeção de Peças: Um mecanismo, seja a empurrar ou a puxar, remove a peça solidificada do chip.
• Pós-Processamento: O metal adicional e o material excedente são removidos.
1. Geometria dos componentes e espessura da parede
O design do componente afeta a completude do preenchimento do molde e a uniformidade do arrefecimento. Diferentes espessuras de secções podem causar distorção e também podem prender ar.
• Espessura da parede: As paredes devem ter espessura uniforme. Evite um final abrupto.
• Fillets: O fluxo e a distorção são minimizados pela redução do acabamento abrupto.
•Tiragem: As superfícies devem apresentar um ligeiro tiragem na direção da abertura do cunho.
• Costelas e Bosses: deve evitar-se adicionar material. Um bom design incorpora rigidez e características de montagem.
• Evitar os undercuts: Slides e núcleos para acomodar undercuts aumentam a complexidade e o custo.
2. Características Móveis e a Linha de Separação
A localização e aparência das imperfeições, bem como as relações dimensionais e a ejeção das peças fundidas são afetadas pela linha de separação. A linha de separação é usada para reter a fundição do lado ejetor e serve para evitar a rachadura das superfícies críticas.
Núcleos laterais, deslizantes e inserts podem ser usados para formar furos transversais ou undercuts, mas criam interfaces adicionais, pontos de desgaste, trabalhos de ajuste e passos adicionais no ciclo.
3. Projeto de Condutores, Portões, Transbordamentos e Condutas
O sistema de alimentação deve preencher a cavidade minimizando a perda de pressão, turbulência, solidificação e retenção de ar.
| Elemento | Função | Efeito na Qualidade e no Custo |
| Runner | Entrega metal fundido à cavidade | Impacta a perda de pressão e equilíbrio durante o enchimento, e afeta o metal de retorno |
| Portão | Regula o fluxo de metal para a cavidade | Impacta o padrão de fluxo, as marcas de portas e os aparos |
| Excedente | Aceita o arrefecimento ou metal oxidado | Pode melhorar a qualidade do fill-end, mas introduz metal de retorno |
| Vento | Absorve o ar deslocado da cavidade | Uma má colocação pode causar porosidade ou preenchimento incompleto |
| Sistema de Vácuo | Ajuda a eliminar o ar da cavidade durante o preenchimento | Aplicável a certos componentes estruturais, de vedação ou usinados |
A posição das aberturas, comportas, condutas e outras características deve considerar a geometria do componente, o comportamento da liga, a ordem de enchimento e o balanço térmico do chip, bem como as superfícies do componente que são críticas.
4. Ventilação e gestão da porosidade
A porosidade pode dever-se ao gás retido, retração, comportamento do lubrificante, qualidade do metal e variabilidade do processo. O controlo é normalmente conseguido por vários métodos:
• Ventilação: Coloque as ventilações e transbordos nas áreas esperadas no final do aterro.
• Fluxo Equilibrado: Características de design para evitar caminhos de fluxo que prendam ou isolem o ar.
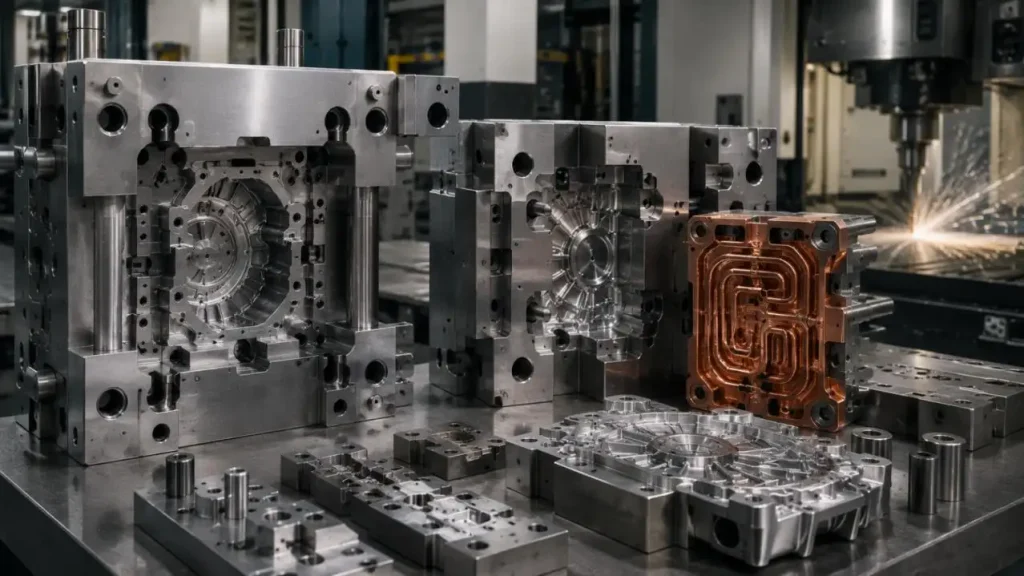
• Controlo térmico: Eliminar arrefecimento desigual e pontos quentes localizados que conduzem à porosidade de retração.
• Parâmetros estáveis: Controla o perfil do disparo e as temperaturas, pressões e lubrificação.
• Controlo de vácuo: A fundição assistida por vácuo pode ser aplicada quando os requisitos da peça exigem maior estanqueidade, maior integridade estrutural ou subsequente usinagem.
5. Arrefecimento e Balanço Térmico
O objetivo dos canais de arrefecimento não é simplesmente baixar a temperatura do chip. Existem vários problemas associados ao equilíbrio térmico desigual, incluindo aumento da deformação, risco de encolhimento, soldagem, variação do tempo de ciclo e verificação térmica.
• Controlo de Pontos Quentes: O arrefecimento deve ser colocado perto de secções espessas e núcleos intensivos em calor.
• Estabilidade do ciclo: Durante a produção, deve ser mantida uma gama térmica consistente.
• Controlo Dimensional: Incentiva uma solidificação e contração mais uniformes.
• Disponibilidade: Manter circuitos e inserts de arrefecimento sem obstruções para futura disponibilidade.
Ligas de cobre de alta condutividade podem ser usadas noutros locais perto de pontos quentes difíceis. As ligas Be-apresentam mais problemas, pois partículas contaminadas, pó e névoa podem representar risco de exposição ocupacional.
6. Seleção dos Materiais do Cunho
A seleção do material depende da liga de fundição, temperatura de operação, tamanho do chip, geometria dos componentes, ciclos de produção esperados, tratamento térmico e estratégia de reparação.
| Grupo de Material | Características Relevantes | Uso Típico |
| H13 / 1.2344 / 4Cr5MoSiV1 | Resistência ao calor, tenacidade e resistência à verificação térmica e erosão | Cavidades, núcleos e inserts |
| 8407 / Orvar 2 Microdizado | Grau premium do tipo H13 com processamento controlado | Ferramentas de fundição em alumínio e componentes exigentes de trabalho a quente |
| Liga de cobre de alta condutividade | Transferência rápida de calor local mas menor resistência ao calor do que o aço para ferramentas | Inserts selecionados de controlo térmico |
O H13 é comumente utilizado para trabalhos a quente e fundição devido à sua resistência ao heat-check, tenacidade, dureza ao calor e resistência à ação erosiva.
8407, Orvar 2 Microdized, 4Cr5MoSiV1, 1.2344 e H13 não devem ser automaticamente tratados como materiais não relacionados. São designações padrão correspondentes ou variantes comerciais dentro da família H13, embora a limpeza, a rota de processamento e as especificações do fornecedor possam variar.
7. Equilibrar o Investimento em Molde e o Custo das Peças
O preço de molde mais baixo não produz necessariamente o custo mais baixo por peça vendável.
| Fator de Custo | Benefício Potencial | Compromisso |
| Mais Cavidades | Maior produção por ciclo | Ferramenta maior e balanço de enchimento mais difícil |
| Slides e Inserts | Maior liberdade de design | Custos adicionais, desgaste e manutenção |
| Características de Vácuo e Térmicas | Melhor controlo de processos | Maior complexidade de ferramentas |
| Áreas de desgaste substituíveis | Reparação e manutenção mais fáceis | Mais trabalhos iniciais de design e montagem |
| Ciclo Estável Mais Curto | Menor tempo de máquina por peça | Requer preenchimento, arrefecimento e ejeção equilibrados |
A avaliação deve incluir volume de produção, sucata, tempo de inatividade, manutenção, maquinação, inspeção e futuras modificações de ferramentas.
SunOn's Suporte à Fundação Industrial
SunOn suportaFundição Industrial de Alumínio e Zinco desde a revisão de design até à fabricação de moldes e produção em volume. O seu fluxo de trabalho publicado inclui DFM, análise de fluxo de molde, design de sistemas de alimentação, maquinação CNC, EDM, montagem de moldes, ensaios, afinação, fundição, acabamento, montagem e embalagem.
A empresa reporta mais de 29 anos de experiência em engenharia e fabrico, juntamente com as certificações ISO 9001, IATF 16949 e ISO 14001.
• Revisão de Engenharia: A SunOn analisa desenhos, especificações, seleção de ligas, volume, tolerâncias, requisitos de maquinação e aspetos cosméticos.
• Preenchimento, ventilação e análise térmica são simulados para identificar e eliminar potenciais áreas de defeitos antes da formação do bolor.
• Fabrico de Moldes: Os moldes são construídos utilizando maquinação CNC e EDM (maquinação por descarga elétrica), com ajuste, montagem e inspeção de precisão em cada etapa.
• Ensaio e Melhoria/Modificação: As amostras de produção são medidas e avaliadas durante os ensaios, com ajustes feitos antes da aprovação final do molde.
•Produção Integrada: O SunOn suporta todo o ciclo de produção, incluindo a fundição, pós-processamento, montagem e embalagem.
Considerações Finais
Um molde de fundição bem desenhado tem em conta o caminho de fluxo do metal, o design geométrico, o enchimento e ventilação do molde, o arrefecimento e, em última análise, o custo e a durabilidade. Envie-nos os seus desenhos, tolerâncias, ligas, especificações de volume e detalhes de acabamento para receber um orçamento, até mesmo uma revisão de Design For Manufacture (DFM), Análise de Fluxo de Molde (MFA), consultoria técnica, etc.
P1. Que materiais são normalmente fundidos sob pressão?
Ligas de alumínio e zinco são os materiais mais comuns usados na fundição industrial.
P2. Quais são as causas da porosidade nos componentes de fundição sob pressão?
Algumas das causas da porosidade incluem retenção de gás, retração, ventilação inadequada e condições de processo inconsistentes.
P3. Qual é o Efeito da Espessura da Parede na Qualidade do Molde?
Uma espessura elevada da parede pode levar à perda de precisão dimensional, arrefecimento desigual e aumento do risco de distorção.
P4. Quais são os efeitos do design do ângulo de rascunho na qualidade da fundição?
Os ângulos de desenho facilitam a remoção do molde e evitam danos e ligação do molde ao molde.
P5. Qual é o papel dos ventiladores e transbordamentos?
Permitem a saída do ar aprisionado e recolhem o metal desnecessário que se solidificou durante a fundição e está no caminho.
