



Diretrizes de Design de Moldes para Iluminação de Moldagem por Injeção de Plástico
Iluminação A Moldagem por Injeção de Plástico é usada para lentes LED, difusores, refletores, carcaças, molduras, suportes e capas de proteção. Como estas peças podem precisar de gerir luz, calor, aparência e montagem em conjunto, o design do molde afeta diretamente a qualidade ótica, a estabilidade dimensional e a consistência da produção.
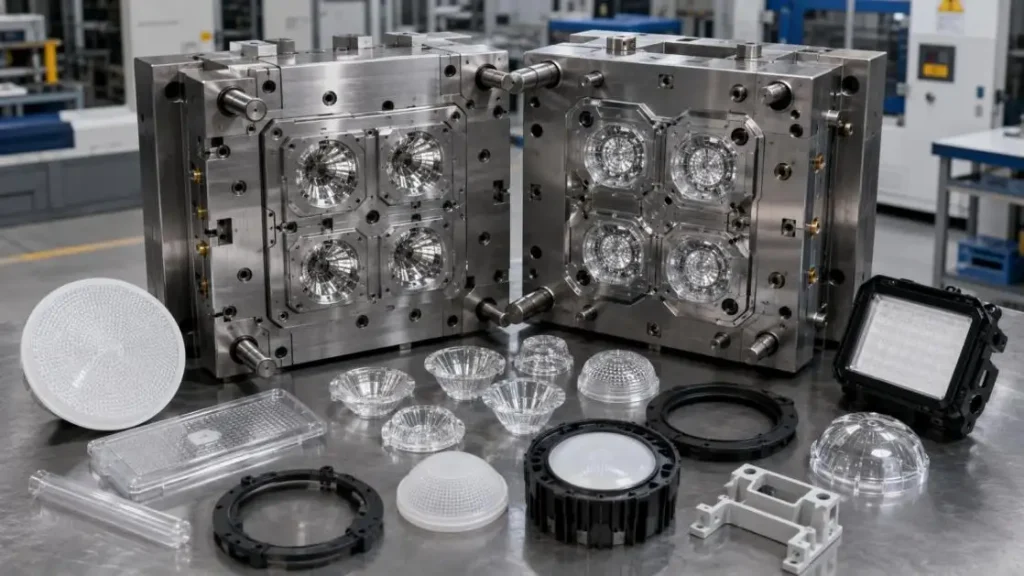
Na SunOn, analisamos geometria, resina, ferramentas, processamento e acabamento antes do início da fabricação do molde.
Defina a Parte's Função
• Peças Transparentes: As lentes e capas transparentes requerem fluxo controlado, manuseamento limpo e superfícies de cavidade polidas.
• Peças Difusoras: Os difusores podem utilizar uma combinação de aditivos óticos, ferramentas texturizadas e controlo da espessura da parede.
• Peças Estruturais: As carcaças e suportes requerem rigidez e resistência ao calor e devem ter características de montagem estáveis.
• Peças Cosméticas: As coberturas visíveis requerem locais planeados para portões, linhas de separação e ejeção.
Compare o molde com a resina
A escolha do material afeta o encolhimento, fluxo, arrefecimento, polimento, ventilação e desgaste da ferramenta. Materiais comuns para Moldagem por Injeção de Plástico de Iluminação incluem PC e PMMA para peças óticas, além de ABS, PC/ABS, PP e nylon para carcaças e componentes internos.
| Material | Uso Típico | Foco no Design de Moldes |
| PC | Lentes e difusores | Secagem, tensão e qualidade da superfície |
| PMMA | Capas transparentes | Polimento e ejeção cuidadosa |
| ABS | Habitações interiores | Acabamento cosmético, nervuras e bosses |
| PC/ABS | Alojamentos estruturais | Calor e controlo dimensional |
| PP/Nylon | Clips e peças internas | Encolhimento, humidade e desgaste |
A Covestro especifica que o policarbonato Makrolon deve ser secado antes do bolor e não conter mais de 0,02% de humidade residual; a sua orientação indica uma secagem a 120°C. As definições reais devem seguir a ficha técnica da nota selecionada.
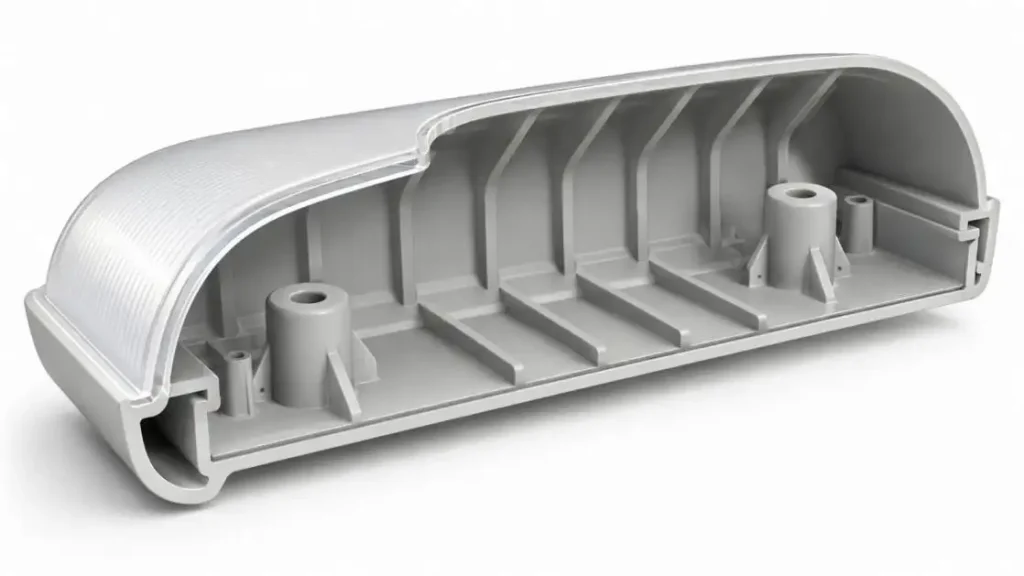
Mantenha a espessura da parede consistente
Paredes uniformes suportam um enchimento, empacotamento e arrefecimento equilibrados. Alterações súbitas na espessura da parede levam a vazios, encolhimento e marcas de afundamento.
• Misturar de forma incremental: Ao fazer camadas, mantenha todas as camadas com a mesma espessura.
• Núcleo: Pode haver alguma remoção de material em cantos, salientes e saliências.
• Rigidez: Use as costelas para aumentar a rigidez.
•Cantos: Cantos suaves e arredondados aumentam o fluxo e reduzem a concentração de tensão.
A BASF aconselha ainda espessuras uniformes para as paredes, evitando efeitos disruptivos nos balanços de pressão e na qualidade da peça.
Consideração do Tiragem, Ejeção e Qualidade da Superfície
A corrente de ar facilita a libertação das peças e protege superfícies polidas, texturizadas ou cosméticas de danos durante a ejeção.
• Superfícies polidas: Deve ser fornecido um tiragem para minimizar marcas de arrasto e evitar o aparecimento de distorções ópticas.
• Superfícies Texturizadas: O rascunho deve ser aumentado com a profundidade da textura e o atrito.
• Colocação do Ejetor: Os ejetores devem ser colocados em áreas suportadas, ocultas de superfícies estéticas.
• Difusores grandes: Grandes pinos ejetores ou placas difusoras são usados para distribuir a força de ejeção e reduzir o branqueamento ou deformação nas superfícies visíveis.
Aço para ferramentas, textura EDM e polimento devem corresponder ao brilho, difusão e aparência necessários. As linhas de separação devem manter-se afastadas das superfícies iluminadas primárias sempre que for prático.
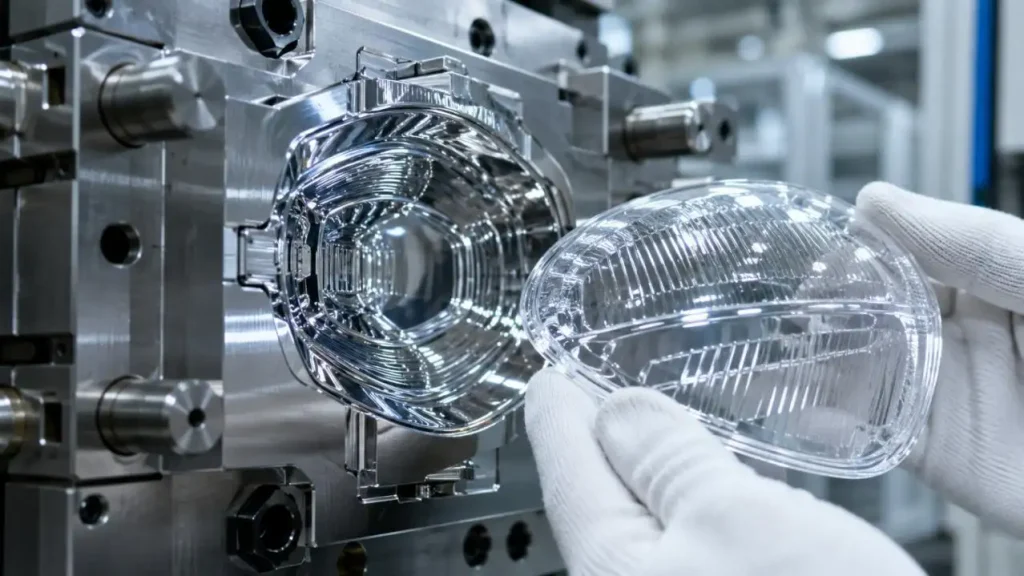
Otimizar Portões, Corredores, Ventilação e Arrefecimento
Na Moldagem por Injeção de Plásticos de Iluminação, os sistemas de alimentação e térmicos afetam marcas de fluxo, linhas de soldadura, empacotamento, armadilhas de ar e empenamento.
| Decisão de Conceção | Objetivo de Engenharia |
| Localização do portão | Mantenha as marcas dos portões afastadas das áreas iluminadas |
| Tipo de portão | Corresponde à resina, espessura da parede e necessidades de acabamento |
| Equilíbrio dos corredores | Reduzir a variação de cavidade para cavidade |
| Desabafo | Libertar ar aprisionado nas regiões finais de preenchimento |
| Arrefecimento | Mantenha uma temperatura da cavidade razoavelmente uniforme |
Portas de ventoinha, borda, ponta e hot-runner podem ser todas adequadas. Covestro observa que o sistema de comportas deve permitir que a pressão de retenção atue sobre a peça durante um período suficiente.
A simulação pode suportar a colocação de portas, dimensionamento dos condutores, arrefecimento e avaliação de empenamento antes de o aço ser cortado. A Autodesk identifica estas como aplicações centrais do Moldflow.
Selecionar ferramentas para o plano de produção
Ferramentas de cavidade única, multicavidade, rápidas e de produção servem diferentes alvos de volume e custo. As capacidades da SunOn em moldes personalizados, ferramentas rápidas, produção em múltiplas cavidades, moldura por insertos, sobremoldagem e moldagem 2K.
As nossas quantidades típicas de 1.000 a mais de um milhão de peças,prazos de espera de 7–30 dias e tolerâncias gerais em torno de ±0,1 mm. Estas figuras dependem do projeto porque a resina, a geometria, o método de inspeção e a complexidade da ferramenta afetam o plano final.
Validar antes da produção em massa
Um lançamento controlado de Moldagem por Injeção de Plástico por Iluminação normalmente inclui revisão de DFM, amostras de ensaio, medições e verificações de montagem.
• Inspeção Dimensional: Validar o ajuste das peças e a existência e disposição adequada das características de vedação e montagem.
• Inspeção Visual: Avalie as marcas deixadas pelo fluxo e verifique linhas de soldadura, lavadouras, flashes, riscos e examine o brilho da superfície.
• Inspeção Óptica: Revisão da transmissão, névoa, difusão e tensão visível quando necessário.
• Testes Funcionais: Confirmar clips, roscas, insertos, vedações e componentes acoplados.
SunOn's Perspetiva da Indústria
A SunOn foi fundada em 1997 e opera uma instalação de 32.000 metros quadrados com mais de 1.000 funcionários, detendo as certificações ISO 9001, ISO 14001 e IATF 16949.
Este âmbito integrado é particularmente relevante para a Moldagem por Injeção de Plásticos de Iluminação, onde as decisões de molde precisam de se relacionar com revestimento, impressão, integração de peças metálicas e montagem final. O nosso papel é rever os riscos de fabrico cedo e alinhar a ferramenta com a aparência, função e volume de produção necessários.
Palavras finais
Iluminação Fiável A Moldagem por Injeção de Plástico começa com um molde concebido em função de requisitos óticos, estruturais, térmicos e cosméticos. O comportamento do material, espessura da parede, tiragem, comportamento, ventilação, arrefecimento, ejeção e acabamento superficial devem funcionar como um só sistema. A revisão inicial do DFM e a validação de ensaios fornecem um caminho prático desde o conceito até à produção repetível.
Perguntas Frequentes
P1. A moldagem por injeção de plástico é adequada para componentes de iluminação ótica?
Sim. Com os materiais certos e ferramentas polidas com precisão, pode produzir objetivas ópticas, difusores de luz e capas opticamente transparentes.
P2. Que materiais são normalmente utilizados?
A escolha do material depende dos requisitos de design, ótico versus estrutural, podendo incluir: PC, PMMA, ABS, PC/ABS, PP e nylon.
P3. Qual é a importância de manter uma espessura uniforme da parede?
A espessura uniforme da parede promove um arrefecimento uniforme e uma retração constante, reduzindo defeitos cosméticos como marcas de afundamento e empenamento.
P4. Quais são os impactos da colocação dos portões nos componentes de iluminação?
A colocação das comportas influenciará as marcas de fluxo, as linhas de soldadura, a qualidade e aparência da superfície, bem como a distribuição geral do material.
P5. Quais são as principais causas de defeitos nos componentes de iluminação transparente?
A transparência defeituosa nos componentes de iluminação deve-se geralmente a má secagem da resina, arrefecimento insuficiente ou excessivo, e controlo deficiente das temperaturas de processamento.
