



Fabrico de Moldes de Dissipadores de Calor para Refrigeração Líquida | Ferramentas Personalizadas da SunOn
O SunOn oferece personalizaçãoMolde de dissipador de calor de refrigeração líquidafabrico para projetos OEM que requerem ferramentas prontas para produção, amostras validadas e fabrico de componentes escaláveis. O nosso apoio pode abranger revisão de design, análise DFM, engenharia de moldes, fabrico de ferramentas, ensaios de molde, inspeção T1, maquinação CNC secundária e planeamento de produção com base no design do seu componente.
Projetos de dissipadores de calor arrefecidos a líquido requerem mais do que um layout padrão de molde. Os caminhos de fluxo internos, interfaces de vedação, portas de entrada e saída, paredes finas, aletas, elementos de montagem e superfícies planas de contacto térmico devem ser todos considerados antes do início da ferramenta. A SunOn analisa estes requisitos a partir dos seus desenhos 2D, ficheiros CAD 3D, liga alvo, volume de produção e especificações de testes funcionais.
- Ferramentas personalizadas desenvolvidas a partir de desenhos de clientes
- Análise de DFM e fluxo de bolor
- Fabrico de moldes e produção experimental
- Inspeção da amostra T1 e ajuste de molde
- Opcional fundição sob pressão, maquinação CNC, acabamento e montagem
Envie os seus ficheiros CAD para a SunOn para uma revisão da viabilidade das ferramentas e um orçamento personalizado.
Serviços personalizados de molde de dissipadores de calor para arrefecimento líquido da SunOn
A SunOn apoia fabricantes que necessitam de ferramentas personalizadas para dissipadores de calor arrefecidos a líquido e componentes de gestão térmica relacionados. O serviço é adequado para desenvolvimento de novos produtos, conversão de design, substituição de ferramentas ou projetos que passam de maquinação de baixo volume para produção repetida.
Dependendo do âmbito do projeto aprovado, a SunOn pode suportar:
- Desenho e revisão de requisitos técnicos
- Conceção para análise de fabricabilidade
- Avaliação do fluxo de bolor
- Estrutura do molde e design dos componentes
- Fresagem CNC, torneado e EDM para componentes de ferramentas
- Montagem e ensaio de molde
- Produção de amostras T1
- Inspeção dimensional
- Afinação do molde após revisão de amostras
- Produção de componentes em fundição
- Maquinação secundária e acabamento superficial
- Montagem mecânica e ensaios específicos de projeto
Para informações mais amplas sobre a fundição de componentes térmicos, consulte a SunOnFabrico de dissipadores de calor moldados sob pressãocapacidades.
O que está incluído no pacote de ferramentas?
O pacote exato de ferramentas deve ser definido antes de começar o desenho do molde. Alguns clientes necessitam de um molde completo para usar nas suas próprias instalações. Outros preferem que a SunOn gere ferramentas, fundição, maquinação, acabamento e produção recorrente num único fluxo de trabalho de fabrico.
| Entrega | Projeto Apenas Bolor | Projeto de Produção Turnkey |
|---|---|---|
| Desenho e revisão de requisitos | Incluído | Incluído |
| Análise DFM | Baseado em projetos | Baseado em projetos |
| Revisão do fluxo de molde | Quando necessário | Quando necessário |
| Design do molde | Incluído | Incluído |
| Fabrico de moldes | Incluído | Incluído |
| Montagem e ensaio de molde | Incluído | Incluído |
| Amostras T1 | Definido entre aspas | Definido entre aspas |
| Relatório dimensional | Disponível por projeto | Disponível por projeto |
| Ajuste do molde | Com base nos termos de aprovação | Com base nos termos de aprovação |
| Produção recorrente em fundição | Não incluído | Disponível |
| Maquinação CNC secundária | Opcional | Opcional |
| Acabamento e montagem | Opcional | Opcional |
| Teste de pressão ou fugas | Sujeito a revisão do projeto | Sujeito a revisão do projeto |
A posse da ferramenta, quantidade de amostras, rondas de revisão, documentos de inspeção, localização do molde e responsabilidades de produção devem ser confirmadas no orçamento.
Designs de dissipadores de calor arrefecidos a líquido que esta ferramenta pode suportar
Um componente personalizado de arrefecimento líquido pode combinar geometria fundida com características usinadas ou montadas. A viabilidade final depende da estrutura da peça, design do caminho de fluxo interno, liga alvo, requisitos de pressão, tolerâncias, método de vedação e quantidade de produção esperada.
Os tipos potenciais de projetos incluem:
- Corpos dissipadores de calor em fundição sob pressão com interfaces de arrefecimento líquido
- Alojamentos térmicos com aletas, nervuras, bosses ou pontos de montagem integrados
- Bases ou tampas fundidas usadas em conjuntos arrefecidos a líquido
- Componentes que requerem portas, sulcos, roscas ou canais pós-fundição
- Peças de gestão térmica que combinam fundição sob pressão e maquinação de precisão
- Componentes de alto volume convertidos a partir de projetos totalmente usinados
Nem todos os canais internos podem ser produzidos diretamente durante a fundição. Alguns designs podem exigir tampas, insertos, tubos, núcleos removíveis separados, maquinação secundária ou outro método de união. A SunOn avalia a estrutura proposta durante a revisão do DFM antes de confirmar a rota das ferramentas.
Fatores críticos de DFM para moldes de dissipadores de calor de arrefecimento líquido
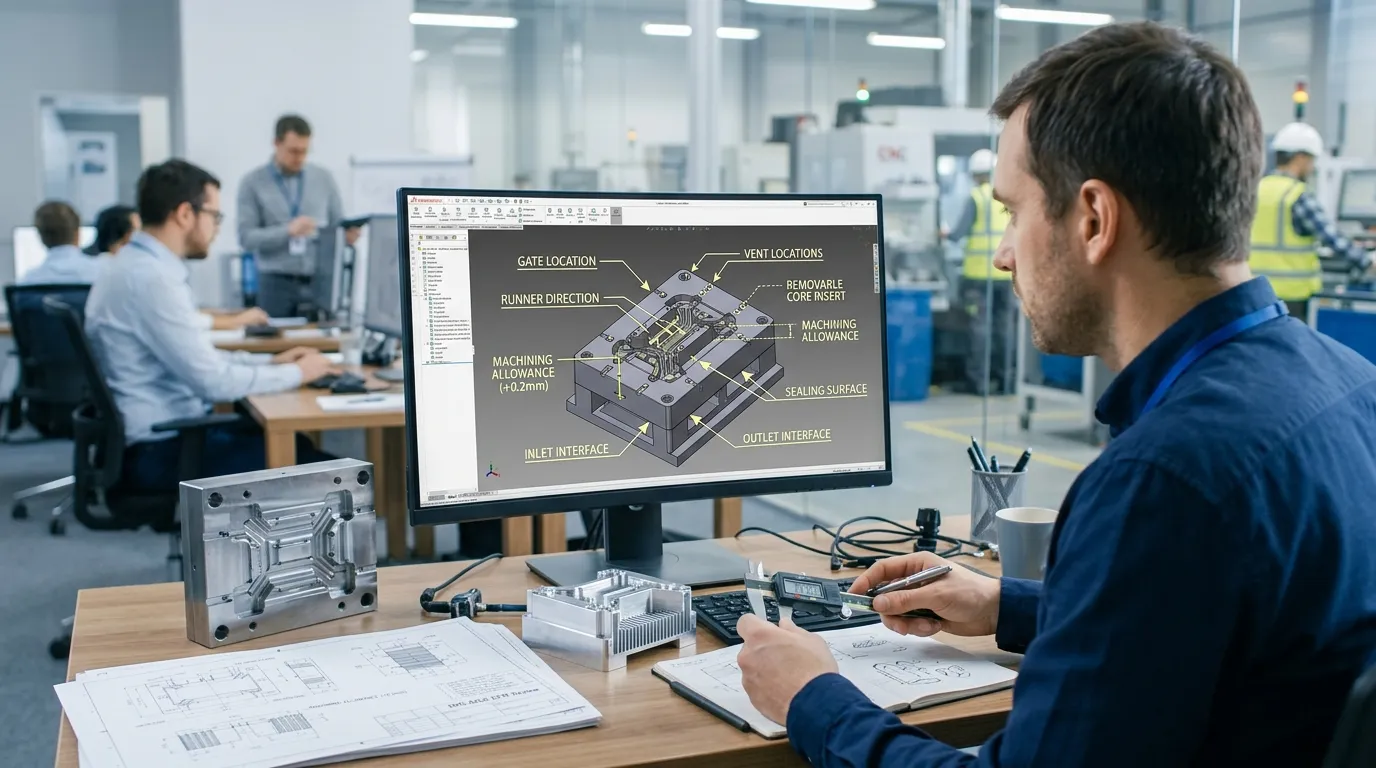
Geometria de Fundição e Preenchimento de Moldes
Um molde de dissipador de calor arrefecido a líquido deve produzir uma geometria consistente, permitindo um enchimento, solidificação, libertação e ejeção fiáveis. A SunOn analisa funcionalidades que podem afetar a complexidade das ferramentas ou a estabilidade da fundição, incluindo:
- Consistência da espessura da parede
- Espessura e espaçamento das aletas
- Costelas profundas ou cavidades estreitas
- Ângulos de rascunho
- Posição da linha de separação
- Cabos de montagem
- Colocação dos portões e dos corredores
- Locais de ventilação e transbordo
- Encolhimento e empenamento
- Áreas de ejeção
- Material reservado para maquinação secundária
Aletas finas e características térmicas complexas podem ser difíceis de preencher de forma consistente. A análise de fluxo de molde pode ser usada para avaliar o equilíbrio de preenchimento, aprisionamento de ar, secções incompletas e outros potenciais riscos de fundição antes do corte do aço para ferramentas.
Para uma comparação convencional de ferramentas, visite a SunOn'sMolde de fundição a pressão com dissipador de calor em liga de zincopajem.
Caminho de Fluxo Interno e Estratégia Central
O percurso interno do líquido de arrefecimento é uma das considerações de design mais importantes. A abordagem correta de fabrico depende da acessibilidade do canal, forma, profundidade, método de vedação e se a geometria interna pode ser libertada do molde.
Durante a revisão do projeto, a SunOn avalia:
- Se um canal pode ser formado durante a fundição
- Se núcleos ou inserts removíveis são práticos
- Se é necessária uma cobertura separada
- Se os canais devem ser usinados após a fundição
- Se tubos ou inserts devem ser incorporados
- Como a estrutura afeta a manutenção do bolor
- Se a geometria proposta suporta uma produção repetida estável
O método selecionado deve equilibrar os requisitos funcionais com a fabricabilidade. Um design de canal que tenha bom desempenho em simulação pode ainda necessitar de modificações se criar características de ferramentas aprisionadas, secções fundidas fracas, remoção difícil do núcleo ou áreas de vedação pouco fiáveis.
Vedação de Superfícies, Portas e Interfaces
Os componentes arrefecidos a líquido frequentemente contêm características que exigem controlo mais apertado do que a geometria moldada envolvente. Estes podem incluir:
- Ranhuras do anel em O
- Interfaces de juntas
- Portas de entrada e saída roscadas
- Características de alinhamento da cobertura
- Bases de montagem planas
- Data
- Posições dos conectores
- Furos para parafusos
- Faces de vedação usinadas
Superfícies críticas são normalmente produzidas com margem de maquinação planeada. Após a fundição, a maquinação CNC pode finalizar estas áreas nas dimensões, planura, rosca e condição da superfície especificadas.
Porosidade e risco de fugas
A porosidade é uma preocupação séria quando um componente fundido tem de conter líquido de arrefecimento ou funciona sob pressão. O design do molde, a comporta, a ventilação, a colocação do transbordo, o fluxo de materiais e o controlo do processo podem todos influenciar o resultado.
Antes de começar a fabricação, o comprador deve definir:
- Tipo de líquido de arrefecimento
- Pressão de funcionamento normal
- Pressão do teste de prova
- Critérios de aceitação de fuga
- Método de inspeção obrigatório
- Normas funcionais ou industriais relevantes
Estes requisitos influenciam o design do molde, a estrutura dos componentes, o plano de maquinação e o processo de validação. Ensaios de pressão, fuga, porosidade, fluxo ou térmicos só devem ser incluídos quando acordados dentro do âmbito do projeto.
Processo de Desenvolvimento de Bolor da SunOn
1. RFQ e Revisão do Desenho
O processo começa com uma revisão do design dos componentes e dos requisitos comerciais. Para uma avaliação mais precisa, forneça:
- Modelo CAD 3D
- Desenho 2D totalmente dimensionado
- Requisito de material ou liga
- Quantidade anual estimada
- Tolerâncias críticas
- Requisito de acabamento superficial
- Tipo de líquido de arrefecimento
- Pressão de funcionamento e de teste
- Método de vedação
- Requisitos de inspeção
- Calendário de produção alvo
A SunOn também precisa de saber se precisa apenas de ferramentas ou de um serviço de produção completo.
2. DFM e Análise de Fluxo de Bolor
A equipa de engenharia analisa o design para potenciais riscos de fabrico. O feedback pode abranger espessura da parede, aletas, tiragem, direção de libertação, superfícies de separação, comportas, condutas, ventilações, transbordamentos, ejeção, viabilidade do núcleo, material de usinagem, interfaces de vedação e dimensões críticas.
As alterações de design recomendadas são discutidas antes do início da fabricação do molde. Isto ajuda a reduzir modificações evitáveis após o primeiro ensaio.
3. Design de Moldes
Após a aprovação do processo de design e fabrico, a SunOn desenvolve a estrutura de molde. O design pode incluir:
- Disposição da cavidade e do núcleo
- Superfície de separação
- Sistema de portas e corredores
- Ventilação e transbordo
- Sistema de ejeção
- Arrefecimento por bolor
- Inserts ou componentes removíveis
- Funcionalidades de acesso às ferramentas e manutenção
A contagem de cavidades e a configuração do molde são selecionadas de acordo com o tamanho dos componentes, volume de produção projetado, requisitos da máquina e economia do projeto.
4. Fabrico de Componentes de Molde
Os componentes das ferramentas são fabricados utilizando processos como fresagem CNC, torneado, retificação e EDM, quando apropriado. A seleção do aço ferramenta, o tratamento térmico, o material da inserção e o tratamento superficial são determinados pela especificação aprovada da ferramenta.
5. Montagem e Ensaio de Molde
Os componentes do molde concluídos são montados, alinhados e preparados para o primeiro ensaio. As amostras T1 permitem à equipa de engenharia e ao cliente avaliar se as ferramentas produzem a geometria pretendida.
6. Revisão T1 e Ajuste de Moldes
A revisão T1 pode incluir:
- Dimensões gerais
- Dados críticos
- Acabamento de barbatana e parede
- Planitez
- Posição do porto
- Áreas de vedação
- Condição da superfície
- Margem de maquinação
- Defeitos visíveis na fundição
Se forem necessários ajustes, o molde é ajustado de acordo com o processo de correção e aprovação acordado. Podem então ser produzidas amostras revidas para avaliação adicional.
7. Entrega do molde ou lançamento em produção
Após a aprovação, o molde pode seguir o acordo de fornecimento definido no contrato. Pode ser preparado para transferência ao cliente, ou pode permanecer na SunOn para produção recorrente de componentes.
Aço para ferramentas, liga de fundição e configuração de produção
As decisões sobre as ferramentas devem refletir o volume esperado, a geometria dos componentes, a duração do programa, o comportamento da liga e os requisitos de manutenção.
| Decisão | Por que é importante | Informação necessária |
|---|---|---|
| Liga fundida | Afeta o fluxo, peso, desempenho térmico, resistência e processamento | Grau exigido ou alvo funcional |
| Aço para ferramentas | Afeta o desgaste, fadiga térmica, manutenção e vida útil | Quantidade anual e duração esperada do programa |
| Contagem de cáries | Afeta a produção e o investimento em ferramentas | Previsão de produção |
| Design do núcleo ou do inserto | Afeta a viabilidade de características complexas | Geometria do canal final e dos componentes |
| Margem de maquinação | Protege dimensões críticas e áreas de vedação | Tolerâncias e indicações de acabamento |
| Tratamento superficial | Afeta a proteção contra corrosão e a aparência | Ambiente operacional |
| Plano de inspeção | Define controlos de aprovação e produção | Funcionalidades de qualidade crítica a qualidade |
| Testes funcionais | Influencia os equipamentos e o fluxo de trabalho | Requisitos de pressão e fuga |
As recomendações de materiais devem basear-se no projeto real, em vez de serem selecionadas de uma lista geral.
Validação de Qualidade para Ferramentas de Dissipadores de Calor Refrigerados a Líquido

A SunOn pode definir as atividades de inspeção de acordo com os critérios acordados de desenho e aceitação.
A validação de ferramentas pode incluir:
- Verificações dimensionais dos componentes do molde
- Alinhamento da cavidade e do núcleo
- Operação de ejeção
- Ajuste do insert
- Abertura e fecho do molde
- Estabilidade do ensaio
A validação de componentes T1 pode incluir:
- Dimensões gerais
- Tolerâncias críticas
- Planitez
- Formação de aletas e paredes
- Localizações dos Portos
- Superfícies de vedação
- Material de maquinação
- Defeitos visíveis
Quando incluída no projeto, a validação específica para líquidos pode envolver testes de pressão, testes de fugas, inspeção de porosidade, testes de fluxo ou outras verificações funcionais. O método de teste exigido e o limite de aceitação devem ser fornecidos antes da aprovação da ferramenta.
Fornecimento apenas com bolor vs produção completa na SunOn
| Requisito | Fornecimento apenas para bolor | Molde e Produção Turnkey |
|---|---|---|
| O comprador tem a sua própria instalação de fundição sob pressão | Adequado | Normalmente desnecessário |
| O comprador quer controlo direto da produção | Adequado | Mais limitado |
| O comprador precisa de um fornecedor integrado | Menos adequado | Adequado |
| Desenvolvimento do processo de fundição | Gerido pelo comprador após transferência | Gerido dentro do âmbito acordado do SunOn |
| Maquinação CNC e acabamento | Arranjado separadamente, a menos que seja adicionado | Pode ser integrado |
| Montagem e testes | Gerido pelo comprador | Pode ser incluído por projeto |
| Coordenação de fornecedores | O comprador gere múltiplas operações | Reduzido através de um fornecedor |
| Melhor encaixe | Transferência de ferramentas ou fundição interna | Produção subcontratada em curso |
Para projetos de baixo volume ou projetos ainda a sofrer alterações frequentes, uma via totalmente maquinada pode, por vezes, ser mais prática do que ferramentas de produção imediatas. A SunOn pode rever o design em comparação comPlaca de arrefecimento maquinada de precisãoconsiderações de fabrico antes de recomendar uma rota final.
Por que trabalhar com a SunOn?
A SunOn combina engenharia de moldes com capacidades de fabrico a jusante. Isto permite aos clientes discutir ferramentas, fundição, maquinação, acabamento, montagem e inspeção dentro de um único fluxo de trabalho de projeto.
O apoio relevante inclui:
- Design e fabrico de moldes personalizados
- DFM e análise de fluxo de bolor
- Fabrico de ferramentas CNC e EDM
- Produção em fundição sob pressão
- Maquinação secundária de precisão
- Validação de amostras T1
- Relatórios de inspeção
- Acabamento e montagem da superfície
- Apoio internacional a projetos OEM
Para uma visão mais ampla dos métodos de produção de componentes térmicos, vejaMétodos de fabrico de dissipadores de calor.
O que enviar para um orçamento para molde de dissipador de calor de refrigeração líquida
Para avaliar o seu projeto, envie a seguinte informação sempre que disponível:
- Modelo CAD 3D
- Desenho de engenharia 2D
- Revisão atual do desenho
- Dimensões dos componentes
- Liga fundida
- Volume anual e vitalício
- Protótipo ou estado de produção
- Dimensões críticas e GD&T
- Planitez da base necessária
- Requisitos de acabamento superficial
- Tipo de líquido de arrefecimento
- Pressão de funcionamento normal
- Requisito de prova ou teste de fuga
- Especificações das entradas e saídas
- Método de vedação
- Requisitos de inserção e rosca
- Método de junção ou cobertura
- Requisitos de documentos de inspeção
- Preferência apenas por molde ou produção completa
- Destino de entrega
- Calendário de alvos
- Requisito de NDA
Contributos técnicos claros ajudam a SunOn a avaliar a viabilidade do molde, identificar operações secundárias, definir critérios de aceitação T1 e preparar uma cotação mais precisa.
Carregue os seus desenhos para uma revisão da viabilidade das ferramentas.
Perguntas Frequentes
O que é um molde de dissipador de calor de refrigeração líquida?
É uma ferramenta de produção utilizada para fabricar um corpo fundido ou componente relacionado para um dissipador de calor arrefecido a líquido. O molde pode formar características térmicas externas, geometria estrutural, pontos de montagem e interfaces selecionadas relacionadas com o líquido de refrigeração.
A SunOn pode fornecer o molde sem produzir as peças?
Pode estar disponível um sistema apenas de molde quando o cliente planeia transferir a ferramenta aprovada para a sua própria instalação de fundição sob pressão. A propriedade, os requisitos do ensaio, as condições de transferência e os critérios de aceitação devem ser definidos na cotação.
A SunOn consegue fabricar o molde e realizar a produção em metal metalizado?
A SunOn pode avaliar projetos que requerem tanto desenvolvimento de ferramentas como produção recorrente de componentes. A maquinação secundária, acabamento, montagem e inspeção também podem ser discutidas de acordo com o design.
É possível criar canais internos de líquido de refrigeração diretamente durante a função?
Depende da geometria do canal, acesso à ferramenta, direção de lançamento, estratégia principal, método de selagem e fiabilidade do processo. Alguns designs requerem núcleos removíveis, insertos, tampas separadas, tubos ou maquinação pós-fundição.
Quais superfícies normalmente requerem maquinagem CNC?
Faces críticas de vedação, sulcos de juntas tóricas, portas roscadas, furos de montagem, superfícies planas de contacto térmico e datums de tolerância apertada podem requerer maquinação CNC secundária após a fundição.
O que acontece durante a validação do bolor T1?
As amostras T1 são inspecionadas de acordo com os requisitos acordados para o desenho. A revisão pode verificar as dimensões, planitude, terminação da parede e das aletas, posições das portas, áreas de vedação, material de maquinagem e defeitos visíveis de fundição antes da aprovação do molde.
Que testes de pressão ou fugas estão disponíveis?
Os testes dependem do design dos componentes e do âmbito do projeto acordado. Forneça o líquido de arrefecimento, pressão de operação, pressão de teste, limite de aceitação e método de teste exigido durante a fase de cotação.
Que ficheiros são necessários para uma cotação?
Forneça um modelo CAD 3D, desenho 2D dimensionado, liga alvo, previsão de quantidades, tolerâncias críticas, informação sobre líquido de arrefecimento e pressão, requisitos de teste, acabamento superficial e ferramentas ou arranjos de produção preferenciais.
Peça um orçamento para ferramentas personalizadas para dissipadores de calor de arrefecimento líquido
Envie à SunOn o seu modelo CAD 3D, desenho 2D, requisitos de liga, quantidade de produção, condições de pressão, tolerâncias críticas e requisitos de teste. A nossa equipa irá rever o design, identificar ferramentas e necessidades de processos secundários, e preparar um orçamento para fornecimento apenas com molde ou fabrico chave na mão.
Contacte a SunOn para solicitar uma análise de DFM e um orçamento personalizado para moldes de dissipadores de calor de refrigeração líquida.
