



Moldagem por Injeção de Produção em Massa: Arrefecimento, Cavidades e Processos Híbridos
A Moldagem por Injeção de Produção em Massa não é simplesmente um processo de aumento da produção da máquina. A produção estável em grande volume depende do controlo coordenado do design da peça, estrutura do molde, fluxo de materiais, transferência de calor, equilíbrio de cavidades, parâmetros de processo, automação e inspeção.
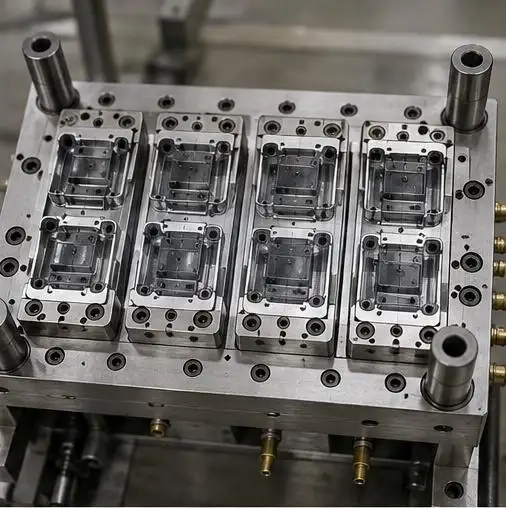
Na SunOn, avaliamos a Moldagem por Injeção de Produção em Massa como um sistema de fabrico completo. Tecnologias como arrefecimento conforme, ferramentas de múltiplas cavidades, moldagem de insertos, sobremoldagem, maquinação CNC e operações secundárias automatizadas podem ser integradas de acordo com a geometria da peça, procura anual, requisitos de qualidade e economia da produção.
A Base Técnica da Moldagem por Injeção de Produção em Massa
Um ciclo padrão de moldagem inclui plastificação, injeção, empacotamento, arrefecimento, abertura do molde e ejeção. Cada fase do processo influencia a consistência do produto final.
• Plastificação: Os pellets de polímero são aquecidos e parcialmente derretidos pela aplicação de cisalhamento dentro do cano até se formar uma massa completamente derretida.
• Injeção: O parafuso avança e empurra o fundido através do sprue, conduto, comporta e preenche a cavidade.
• Empacotamento: A porta permanece aberta durante esta etapa, e é aplicada pressão adicional para compensar a retração volumétrica.
• Arrefecimento: O calor é removido durante o arrefecimento do polímero e transferido para o molde, que é retirado do circuito de arrefecimento.
• Ejeção: O molde abre-se depois de a peça atingir rigidez adequada para ser removida sem causar qualquer deformação inaceitável.
A pressão de injeção, temperatura de fusão, temperatura do molde, velocidade de injeção, pressão de empacotamento e tempo de arrefecimento devem ser estabelecidas através de dados de materiais, ensaios de molde e validação do processo. Um único valor de pressão ou tolerância não é adequado para todos os projetos de Moldagem por Injeção de Produção em Massa.
Por que o design de arrefecimento é importante
O arrefecimento representa normalmente uma proporção substancial do ciclo completo de moldagem por injeção. As revisões técnicas indicam que o arrefecimento pode representar aproximadamente 50–80% do tempo total de ciclo, dependendo do polímero, geometria, espessura da parede e design do molde.
O desequilíbrio térmico resulta em múltiplos problemas, incluindo:
• Efeito Wohler: A exposição térmica não uniforme causa diferenciais de extensão e contração em componentes aquecidos e arrefecidos de forma desigual.
• Deformação: Refere-se ao desequilíbrio interno e à consequente distorção e alterações nas dimensões de um componente.
• Tempos de ciclo prolongados: Áreas de uma peça expostas a pontos quentes podem necessitar de arrefecimento prolongado para atingir uma temperatura segura para a ejeção.
• Variação dimensional: Alterações na temperatura do molde afetam o tamanho da peça e a consistência deste resultado.
Por estas razões, o design de sistemas de arrefecimento é uma tarefa central de engenharia na Moldagem por Injeção de Produção em Massa.
Canais de Arrefecimento Conformal
Os canais convencionais de arrefecimento são geralmente produzidos por perfuração direta. Este método é prático, mas canais retos nem sempre mantêm uma distância consistente de superfícies curvas de cavidades, núcleos profundos, nervuras ou contornos complexos.
Os canais de arrefecimento conformal seguem mais de perto a forma da superfície de moldagem. São frequentemente produzidos em inserções de ferramentas através de fabrico aditivo metálico ou fabrico combinado aditivo e subtrativo.
| Fator de Engenharia | Arrefecimento Convencional | Arrefecimento Conformal |
| Geometria do canal | Principalmente heterossexual | Segue os contornos das cavidades |
| Distribuição térmica | Pode criar pontos quentes locais | Pode melhorar a uniformidade da temperatura |
| Método de fabrico | Perfuração e maquinação | Frequentemente maquinação aditiva com acabamento |
| Custo das ferramentas | Geralmente mais baixa | Geralmente mais alto |
| Manutenção | Relativamente simples | Requer planeamento da qualidade da água e de acesso ao canal |
| Melhor aplicação | Geometria simples e acessível | Geometria profunda, curva ou termicamente irregular |
O arrefecimento conforme pode suportar tempos de arrefecimento mais curtos e menor deformação, mas os resultados são específicos da aplicação. Devem ser avaliados o diâmetro do canal, inclinação, distância da cavidade, fluxo de líquido de refrigeração, perda de pressão, resistência ao bolor, risco de corrosão e acesso à limpeza.
Ferramentas de Múltiplas Cavidades para Maior Eficiência
As ferramentas de múltiplas cavidades permitem a fabricação de peças discretas idênticas em grande escala num único ciclo de produção. Quando aplicado à Moldagem por Injeção de Produção em Massa, o tempo de entrega para cada componente individual é drasticamente reduzido, assumindo que todas as cavidades mantêm relativamente o mesmo ambiente para os processos de enchimento, embalagem, arrefecimento e ejeção.
Para os elementos de design indicados, recomenda-se o seguinte:
• Condutores equilibrados: O desenho do percurso de fusão deve procurar minimizar a diferença entre as cavidades tanto em termos de pressão como de temperatura.
• Portas uniformes: O tamanho e a colocação da porta devem ser idênticos e permitir o enchimento igual de todas as cavidades.
• Arrefecimento equilibrado: O arrefecimento uniforme e o controlo de temperatura devem ser alcançados em todas as cavidades.
• Elementos de máquina equilibrados: Todos os elementos de máquina que compõem o molde devem ser iguais.
• Ejeção estável: Todos os componentes devem ser ejetados sem quaisquer problemas como distorção, marcas de arrasto, falhas automáticas na ejeção, etc.
O isolamento das cavidades deve ser realizado utilizando estratégias de desligamento ou bloqueio de cavidades para permitir que outras cavidades sejam servidas enquanto se mantém a produção.
Uma contagem mais elevada de cáries pode produzir resultados negativos. Uma maior contagem de cavidades aumenta o tamanho da ferramenta, os custos iniciais e a complexidade do processo, além de aumentar a necessidade de manutenção. O equilíbrio de fluxo torna-se crítico, uma vez que a viscosidade e a temperatura do fundido podem diferir no sistema de múltiplas cavidades.
Fabrico Híbrido em Moldagem por Injeção
A fabricação híbrida é a utilização de múltiplas técnicas de fabrico em combinação para eliminar etapas de montagem ou introduzir funcionalidades adicionais.
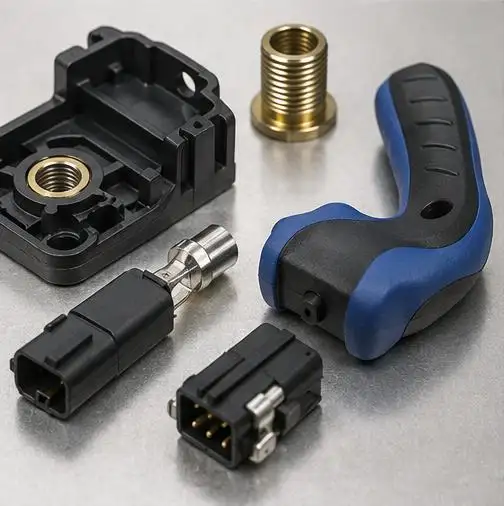
• Moldagem de insertos: Inserções de roscas metálicas, terminais, buchas, ímanes ou componentes eletrónicos podem ser colocadas no molde antes do processo de injeção.
• Moldagem de dois tiros: Quando as ferramentas e a configuração correta da máquina estão implementadas, podem ser realizadas injeções de dois ou mais materiais ou cores compatíveis numa série.
• Maquinação CNC: Após o processo de moldagem, pode ser realizada a criação de furos precisos, superfícies de vedação e pequenas alterações de design.
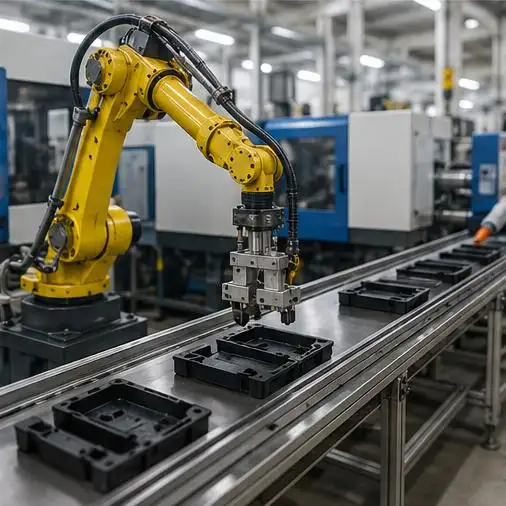
• Operações Secundárias: O processo de produção pode ser facilmente integrado com processos como pintura, revestimento, revestimento UV, impressão, soldadura ultrassónica e montagem mecânica.
A SunOn suporta o design de moldes, análise DFM e de fluxo do molde, ferramentas, moldagem, maquinação CNC, acabamento, montagem e produção final, e detém as certificações ISO 9001:2015, ISO 14001:2015 e IATF 16949:2016.
SunOn's Abordagem de Engenharia
Para cada programa de Moldagem por Injeção de Produção em Massa, analisamos:
• Geometria da peça: Espessura da parede, nervuras, reforços, calado, subcortes, linhas de soldadura e superfícies de ejeção são avaliados durante a DFM.
• Comportamento dos materiais: ABS, PC, PC/ABS, PP, POM, nylon, PE, PET e outros graus são avaliados de acordo com os requisitos funcionais.
• Arquitetura da ferramenta: Número de cavidades, tipo de condutor, posição do portão, ventilação, arrefecimento, grau de aço e acesso de manutenção são definidos em conjunto.
• Validação de Processos: Ensaios de molde em conjunto com inspeção dimensional definem uma janela de processamento estável.
Com mais do que29 anos de experiência em engenharia e fabricoA SunOn presta apoio a projetos, desde o design de produto e desenvolvimento de ferramentas até à Moldagem por Injeção de Produção em Massa, acabamento, montagem e embalagem. O objetivo não é aplicar todas as tecnologias disponíveis, mas selecionar uma rota de fabrico que equilibre produção, qualidade, investimento em ferramentas e estabilidade da produção a longo prazo.
FAQ
P1. O que é a produção híbrida?
A fabricação híbrida integra sistemas como moldagem por injeção e pelo menos outro processo, como maquinação CNC ou montagem.
P2. Qual é o propósito do arrefecimento conformal?
O arrefecimento conforme melhora a consistência do arrefecimento das peças e controla a deformação e o tempo de ciclo.
P3. O que significa moldura de múltiplas cavidades?
A moldagem de múltiplas cavidades é a capacidade de criar muitas peças finais idênticas num único ciclo.
P4. Mais cáries são melhores?
Nem sempre. Mais cavidades aumentam a produção, mas exigem um controlo de processo mais rigoroso e maior investimento em ferramentas; a contagem correta de cavidades depende da complexidade da peça, dos requisitos de tolerância e do volume esperado.
P5. A Moldagem por Injeção de Produção em Massa permite peças de parede fina?
Sim, com material e design de portões adequados, processos e configurações de ferramentas.
