



Acabamentos de Superfície para Maquinagem CNC em Metal: Tipos, Benefícios e Guia de Seleção
Um acabamento superficial é mais do que simplesmente alterar a estética de um componente metálico com maquinação CNC; pode também afetar a resistência à corrosão, a vida útil do componente, o controlo do atrito e a estabilidade dimensional, produzindo assim uma aparência consistente.
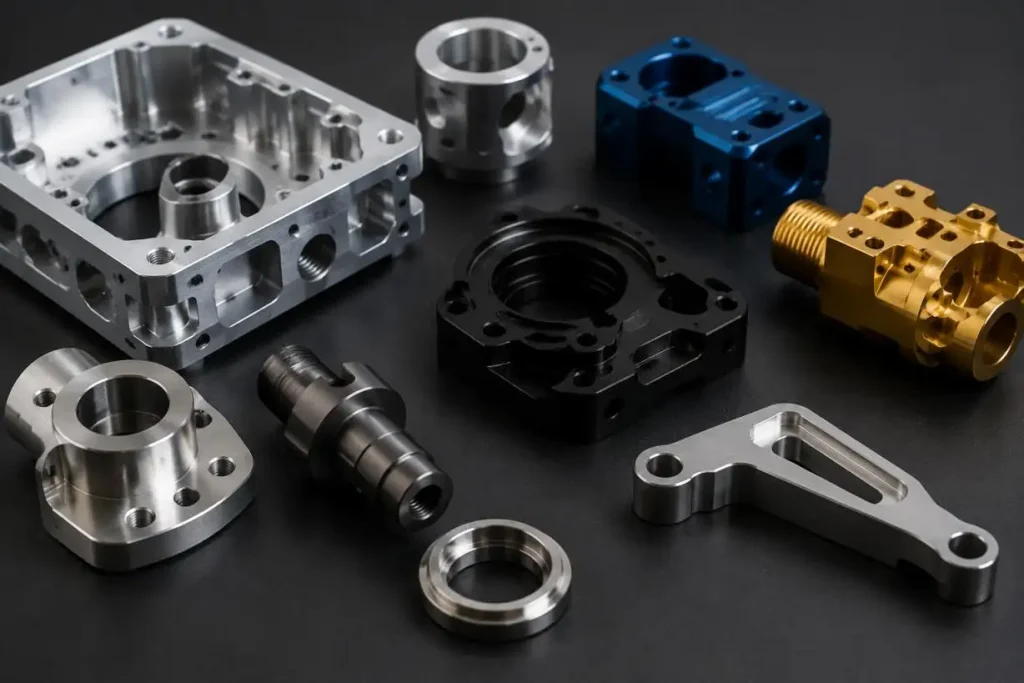
Ao avaliar os componentes metálicos de precisão, os processos de acabamento do componente devem ser considerados juntamente com os seus processos de maquinagem. Mesmo componentes metálicos que alcançam maquinação CNC de alta precisão podem permanecer inadequados para certas aplicações devido a um acabamento superficial inadequado. A SunOn oferece uma abordagem abrangenteServiços de Maquinação e Acabamento CNC Metálico. Auxiliamos os clientes na seleção dos processos otimizados para o material, tolerâncias e condições de aplicação final.
Porque é que as peças metálicas usinadas CNC precisam de acabamento
Na maquinação CNC de metais, as ferramentas de corte removem material através da remoção de camadas para alcançar a geometria desejada. Durante a maquinação CNC metálica, são criadas marcas de ferramentas e micro-sulcos, bem como tensão residual na superfície da peça metálica, que devem ser considerados durante o processo de acabamento.
Peças metálicas usinadas CNC sem aplicação de pós-tratamento superficial podem causar os seguintes problemas:
• Sofrer corrosão devido à exposição a humidade ou produtos químicos
• Sofrer maior atrito e desgaste mecânico precoce
• Inconsistência estética entre diferentes lotes de produção
• Má adesão do revestimento ou desempenho de vedação ineficaz
A função principal de um processo de acabamento é alterar a superfície de uma peça metálica para mitigar os efeitos criados pelo processo de usinagem, de modo a cumprir os requisitos funcionais de um desenho de engenharia.
As modificações típicas de acabamento superficial incluem as seguintes características:
• Rugosidade da Superfície (Ra): Impactos no atrito, vedação, aparência, revestibilidade
• Espessura do revestimento: Impactos nas dimensões
• Dureza da Superfície: Impacta o desgaste
• Resistência à Corrosão: Impactos na vida útil
As peças metálicas usinadas CNC normalmente têm uma rugosidade superficial de Ra 3,2μm. No entanto, em aplicações mais precisas, pode ser necessária uma rugosidade superficial de Ra 1,6 μm ou Ra 0,8 μm.
Como o Acabamento Superficial Afeta a Maquinação CNC de Metais
O acabamento superficial é frequentemente confundido com o desempenho da maquinação. Na realidade, trata-se mais da função da peça.
Rugosidade da Superfície: Compromisso entre Atrito, Vedação e Custo
Por exemplo:
• Os componentes hidráulicos precisam de ter uma quantidade controlada de suavidade para limitar fugas.
•Os componentes deslizantes requerem a quantidade certa de rugosidade para manter a lubrificação.
• As carcaças estéticas precisam da textura certa e não de uma suavidade extrema.
Durante a Maquinação CNC de Metais, a SunOn avalia a condição de superfície necessária antes da produção, em vez de aplicar processos de acabamento posteriormente como uma etapa isolada.
O processo de maquinação CNC da SunOn suporta requisitos de acabamento de precisão com parâmetros controlados, incluindo operações finas de fresagem e torneamento que podem alcançar acabamentos de superfície entre Ra 0,4-0,6μm, dependendo do material, geometria e condições de ferramenta.
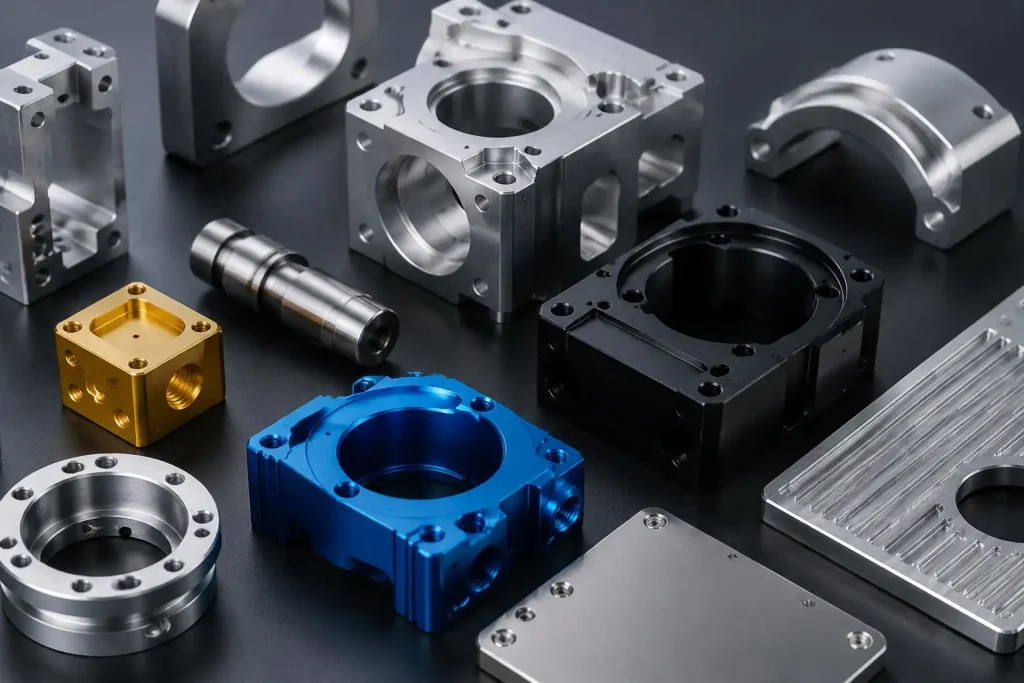
Comparação das Opções de Acabamento Superficial para Maquinagem CNC Metálica
Diferentes tecnologias de acabamento resolvem diferentes problemas de engenharia. A escolha correta depende da compatibilidade dos materiais, do ambiente e dos requisitos de desempenho.
| Acabamento Superficial | Materiais Adequados | Principais Benefícios | Aplicações Típicas |
| Anodização | Alumínio | Resistência à corrosão, estabilidade da cor, proteção leve | Caixas, suportes, eletrónica |
| Anodização Dura | Alumínio | Maior dureza e resistência ao desgaste | Peças mecânicas, componentes de ferramentas |
| Placagem de Níquel Sem Electro | Ligas de aço, alumínio, cobre | Resistência ao desgaste e proteção contra corrosão | Peças industriais de precisão |
| Jateamento de Contas | Alumínio, Aço Inoxidável | Aparência mate uniforme | Carcaças de produtos, componentes visíveis |
| Polimento | Aço inoxidável, alumínio | Superfície lisa e aparência premium | Componentes médicos e decorativos |
| Passivação | Aço Inoxidável | Resistência melhorada à corrosão | Peças industriais e médicas |
Anodização vs Revestimento em Pó: Escolher o Método de Proteção Certo
Para peças de usinagem CNC em alumínio, a anodização e o revestimento em pó são frequentemente comparados. No entanto, funcionam através de mecanismos de proteção diferentes.
| Comparação | Anodização | Revestimento em pó |
| Método de proteção | Camada de conversão de óxidos | Camada de revestimento polimérico |
| Influência da espessura | Impacto em dimensões inferiores | Influência de dimensão maior |
| Sensação superficial | Mantém características metálicas | Com um aspeto mais parecido com um revestimento |
| Resistência ao desgaste | Excelente para alumínio | Depende da formulação do revestimento |
A anodização é o processo preferido quando as características de leveza do alumínio precisam de ser preservadas, juntamente com a resistência à corrosão. O revestimento em pó oferece mais resistência aos elementos e uma gama mais ampla de opções de cor, à custa de mais espessura.
Jateamento de Contas vs Polimento: Combinar Aparência com Função
Os requisitos de aparência superficial devem ser sempre especificados juntamente com os requisitos de desempenho funcional. Um acabamento estético de alta qualidade não pode compensar resistência inadequada à corrosão ou fraco desempenho ao desgaste.
Jateamento de Contas
O jateamento de contas tem um aspeto e acabamento mate consistentes através do uso de meios abrasivos.
Benefícios incluindo:
• Eliminação das marcas de maquinação
• A inconsistência na aparência diminui
• Proporciona uma superfície bem preparada para revestimento
Utilizações/Aplicações:
• Painéis de alumínio
• Componentes de eletrónica de consumo
• Painéis de controlo de equipamentos
Polimento
O polimento elimina irregularidades na superfície e proporciona uma superfície lisa.
Utilizado para:
• Componentes de alta limpeza
• Peças médicas em aço inoxidável
• Componentes decorativos de precisão
No entanto, o polimento é um acabamento superficial demasiado agressivo e pode remover arestas e dimensões afiadas, pelo que o polimento das superfícies deve ser cuidadosamente controlado durante a Maquinação CNC de Metal.
Seleção de Acabamentos Superficiales Com Base no Material e Ambiente de Trabalho
O ambiente de trabalho e o material influenciam o acabamento da superfície.
Maquinação CNC em Alumínio
As soluções típicas incluem:
• Anodização Tipo II para oferecer proteção geral contra corrosão
• Anodização dura para maior proteção contra o desgaste
• Jateamento de contas para um aspeto uniforme
Maquinação CNC em Aço Inoxidável
Soluções típicas:
• Passivação para proporcionar maior proteção contra corrosão
• Eletropolimento para obter superfícies lisas
Componentes de Aço e Ligas
Soluções típicas:
• Revestimento a níquel para proporcionar um acabamento duradouro
• Revestimentos protetores para proporcionar maior proteção
• Tratamento térmico e acabamento
Na SunOn, todos os aspetos, incluindo, mas não se limitando à seleção de materiais, maquinação CNC e acabamento, são avaliados durante a fase de planeamento de produção para minimizar os riscos potenciais do acabamento superficial que possam levar a variações de aparência em lote ou problemas na espessura do revestimento que afetem negativamente as dimensões dos componentes montados.
Prevenção de problemas de acabamento superficial durante a produção de maquinação CNC em metal
Os problemas de acabamento superficial normalmente ocorrem quando o processo de produção e o processo de acabamento subsequente são tratados como completamente separados.
Algumas considerações importantes incluem:
Devem ser tidas em conta as tolerâncias de usinagem e acabamento (ou seja, espessura do revestimento) para ajustes, roscas e furos de precisão.
Preparação de Superfície
• Adesão dos revestimentos superficiais: Pode ser negativamente afetada por contaminação da superfície ou por procedimentos de limpeza deficientes.
• Consistência do processo: Lotes que diferem no acabamento devem produzir a mesma cor e textura.
• Inspeção após o acabamento: Após a conclusão do tratamento, as dimensões finais devem ser verificadas.
Um exemplo é a anodização. Este processo, para atingir as especificações exigidas, pode adicionar uma camada de aproximadamente 10-25 micrómetros à superfície. Isto pode ser um problema em folgas de montagem apertadas.
Controlo de Qualidade para Componentes Metálicos Acabados Maquinados CNC
Um bom fornecedor de metal usinado CNC deve verificar a precisão da maquinação e a qualidade do acabamento.
Inspeções comuns incluem:
| Método de Inspeção | Finalidade |
| Medição CMM | Verificar as dimensões finais e as tolerâncias |
| Testador de Rugosidade Superficial | Determina o valor de Ra |
| Medidor de espessura do revestimento | Confirmar a consistência do acabamento |
| Teste de Névoa Salina | Avaliar a resistência à corrosão |
| Inspeção Visual | Avaliar a qualidade |
A SunOn integra a maquinação CNC com o controlo de qualidade. Este serviço ajuda os nossos clientes com protótipos e maquinação de produção.
Escolher um parceiro de maquinação CNC metálica com capacidade de acabamento
Escolher um fornecedor não é apenas uma questão de precisão na maquinação. Um bom parceiro compreende o acabamento e a sua relação com todo o ciclo de vida do produto.
Fatores importantes de avaliação incluem:
• Experiência com maquinação de alumínio, aço inoxidável e ligas
• Capacidade de suportar múltiplos processos de acabamento
• Compreensão da compensação de tolerância
• Capacidade de inspeção de qualidade
• Apoio de protótipo para produção
Com maquinação CNC integrada de metal, coordenação de acabamento de superfície e capacidades de inspeção, a SunOn ajuda os clientes a desenvolver componentes metálicos de precisão que cumpram requisitos funcionais e estéticos. Desde a avaliação inicial do projeto até à produção final, a SunOn trabalha com os clientes para selecionar soluções práticas de acabamento que equilibrem desempenho, custo e fiabilidade na fabricação.
Perguntas Frequentes
P1. Que acabamentos de superfície oferece a SunOn para componentes de maquinação CNC metálica?
A SunOn dispõe de várias opções de acabamento superficial para elementos de maquinagem CNC metálica, que incluem anodização, anodização dura, jateamento de contas, polimento, chapagem e outros processos de acabamento, conforme determinado pelo material e pela aplicação.
P2. A SunOn consegue realizar maquinação CNC metálica e acabamento de superfícies?
Sim. A SunOn combina maquinação CNC e acabamento de superfícies para oferecer aos clientes uma solução completa de fabrico, desde a escolha do material e da maquinação CNC até ao tratamento e inspeção final da superfície.
P3. Qual é o melhor acabamento de superfície para peças de alumínio usinadas por CNC?
Para a maquinação CNC de metal em alumínio, a SunOn geralmente recomenda anodização, anodização dura ou jateamento por esferas, com base no equilíbrio entre resistência à corrosão, resistência ao desgaste e aparência.
P4. O acabamento de superfície afeta as tolerâncias na maquinação CNC de metal?
Sim. Para superfícies usinadas, processos de acabamento como anodização e revestimento podem resultar numa camada superficial que pode afetar a dimensão final. A SunOn tem em conta a espessura de acabamento necessária ao planear o processo de maquinagem para preservar ajustes críticos e a montagem.
P5. Que rugosidade superficial pode a SunOn alcançar para componentes de maquinação CNC metálica?
As capacidades de maquinação CNC da SunOn são capazes de acabamentos finos na superfície. O acabamento para alguns materiais e geometrias pode ser produzido com uma rugosidade de aproximadamente Ra 0,4-0,6μm.
