



Que tolerâncias pode a estampagem metálica de precisão alcançar?
A estampagem metálica de precisão pode normalmente atingir tolerâncias padrão de ±0,005 polegadas (±0,127 mm). No entanto, com ferramentas avançadas de alta precisão e prensas especializadas, os fabricantes podem atingir tolerâncias ultra-rigorosas tão baixas quanto ±0,001 polegadas (±0,025 mm) ou até ±0,0005 polegadas em aplicações específicas de alto volume. A tolerância exata possível depende muito do tipo de material, espessura, geometria da peça e da qualidade do molde de estampagem. Para a maioria das aplicações industriais, manter estas margens apertadas garante que componentes complexos encaixam perfeitamente em conjuntos maiores, reduzindo a necessidade de maquinação secundária.
Compreender as Tolerâncias de Estampagem de Metal de Precisão
Tolerância na estampagem metálica refere-se ao desvio permitido das dimensões pretendidas de uma peça. Como o metal é elástico e reativo, alcançar a "perfeição" é impossível; Em vez disso, os engenheiros definem um intervalo em que a peça continuará a funcionar corretamente.
A estampagem metálica de precisão distingue-se da estampagem tradicional pela sua capacidade de manter limites muito mais apertados de forma consistente ao longo de milhões de ciclos. Isto é crucial para indústrias como a eletrónica e aeroespacial, onde uma fração de milímetro pode ser a diferença entre um dispositivo funcional e uma falha total.
Fatores que Influenciam a Precisão da Carimbagem
Várias variáveis determinam se consegue atingir um objetivo de ±0,001" ou se deve manter-se num ±0,010" mais descontraído:
- Temperamento do Material: Materiais mais duros recuam mais após serem atingidos, enquanto metais mais macios como o alumínio podem deformar-se sob pressão.
- Qualidade das Ferragens: Os cunhos de carboneto mantêm as arestas mais longas do que o aço, proporcionando melhor consistência em tiradas longas.
- Velocidade da prensa: Prensas de alta velocidade geram calor, que pode causar expansão térmica no metal, alterando subtilmente as dimensões.
Qual é a tolerância padrão para estampagem metálica?
O padrão da indústria para a maioria dos projetos personalizados de estampagem metálica é geralmente ±0,005 polegadas (0,127 mm). Esta gama proporciona um equilíbrio entre ajuste de alta qualidade e produção económica, pois não requer arrefecimento extremamente especializado nem materiais de matriz ultra-premium.
Embora ±0,005" seja o "ponto ótimo", muitos projetos que envolvem suportes simples ou componentes estruturais podem usar uma "tolerância comercial" de ±0,010 polegadas a ±0,015 polegadas. Relaxar a tolerância, sempre que possível, reduz significativamente o custo das ferramentas e acelera o cronograma de produção. Ao decidir as suas especificações, é útil perceber como escolher o material metálico certo para estampar peças, pois a espessura e a ductilidade do material vão ditar a sua linha de base alcançável.
Como é que a espessura do material afeta as tolerâncias de estampagem?
Geralmente, quanto mais fino for o material, mais apertada é a tolerância que consegues alcançar. Isto deve-se ao facto de as folhas mais finas requerem menos força para cortar e formar, levando a menos deflexão da ferramenta e acumulação de calor.
Para materiais com menos de 0,020" de espessura, é comum atingir ±0,001". À medida que se avança para placas mais espessas — como as usadas para componentes de estampagem metálica automóvel — as tolerâncias geralmente alargam-se para acomodar as enormes forças necessárias para perfurar o metal.
Quebra de tolerância por espessura do material
<classe de figura="wp-block-table"><table class="has-fixed-layout">Pode a estampagem metálica ser tão precisa como a maquinação CNC?
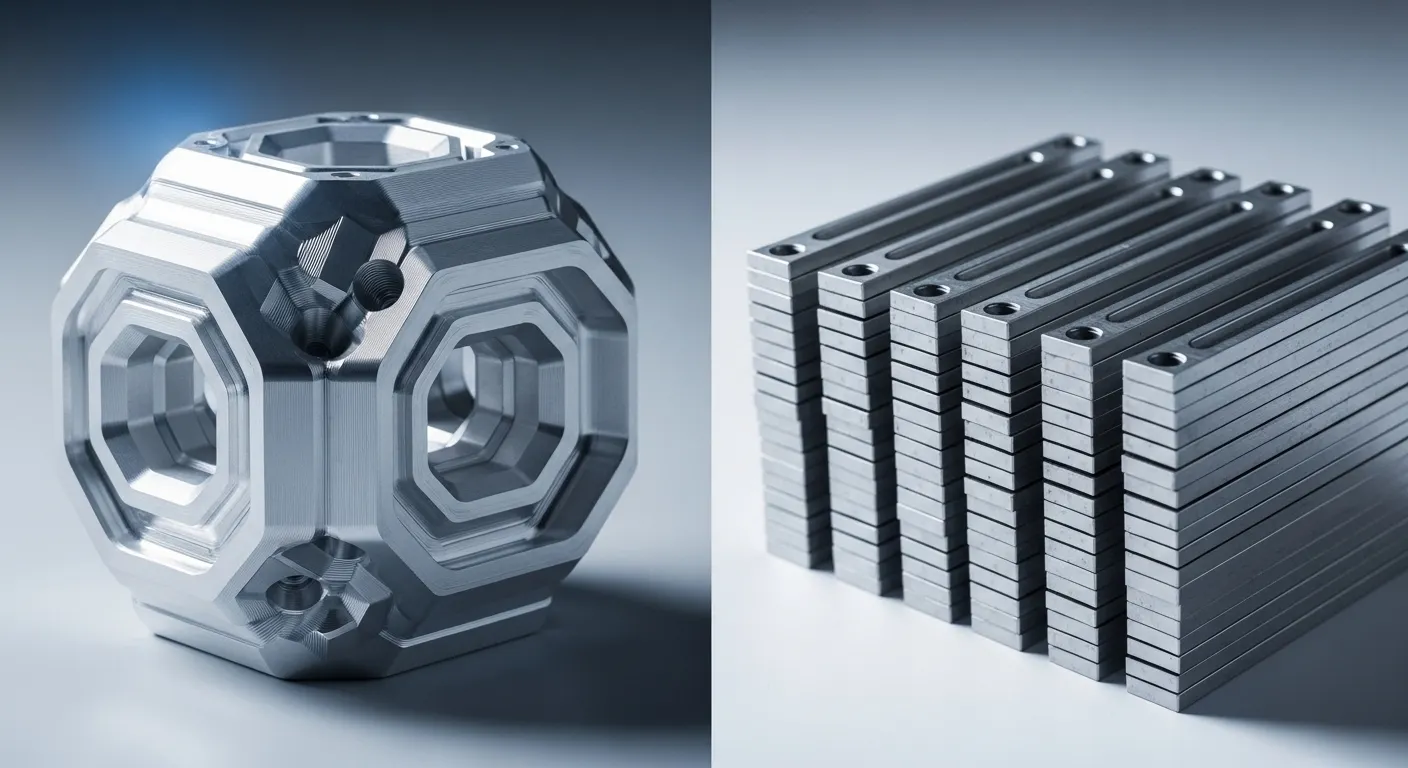
Embora a maquinação CNC possa teoricamente manter tolerâncias mais apertadas (muitas vezes até ±0,0001"), a estampagem metálica de precisão pode igualar a precisão CNC para muitas peças de calibre fino, oferecendo velocidades de produção significativamente mais rápidas e custos unitários mais baixos.
A principal diferença reside no processo: a maquinação remove o material, enquanto a estampagem o molda. Para produção em grande volume, a estampagem é quase sempre a escolha superior para peças finas e complexas. Se não tiver a certeza de qual processo se adequa ao seu projeto, consulte o nosso guia sobre a diferença entre estampagem metálica e maquinagem CNC para ver qual o método que oferece a precisão que o seu design exige.
O que é "Springback" e como é que isso afeta a tolerância?
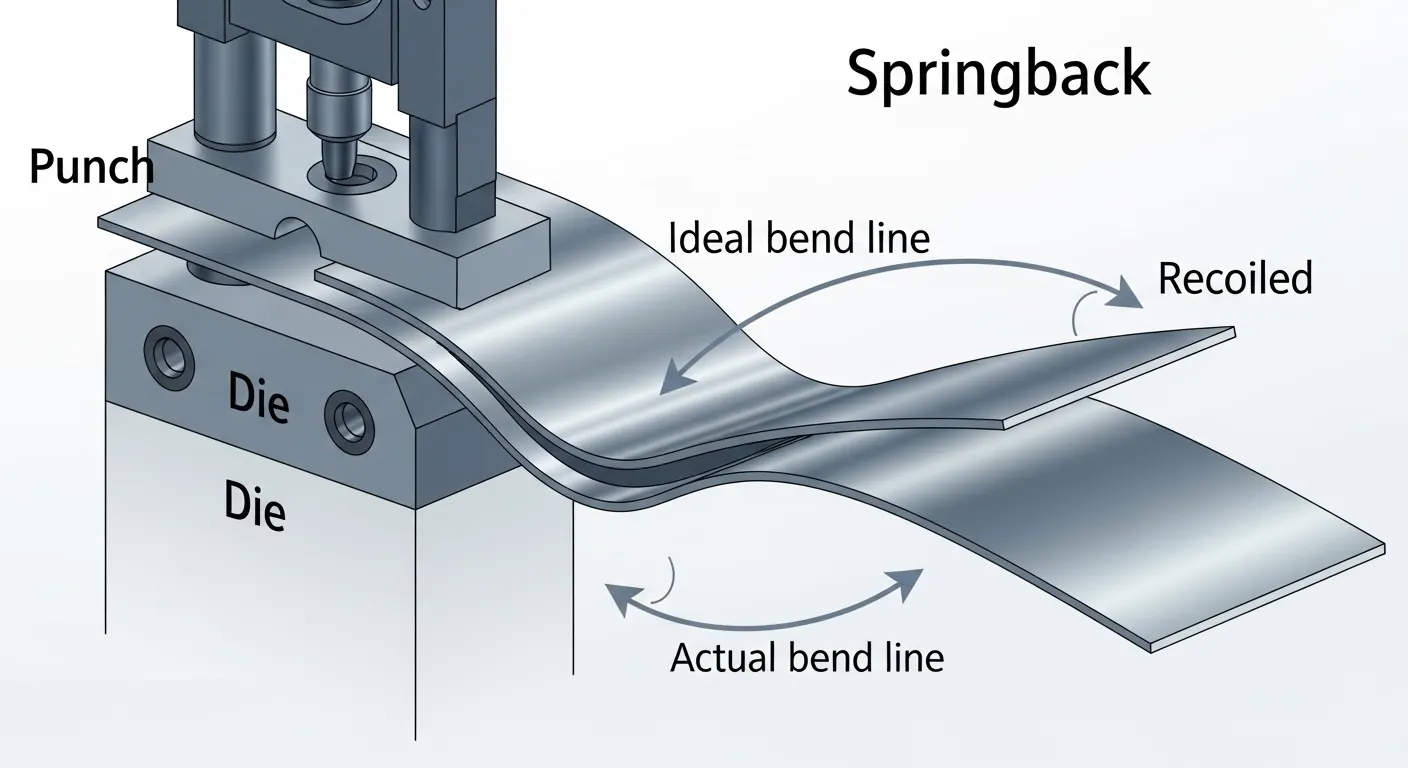
O recuo de primavera é a tendência de uma peça metálica regressar à sua forma original após a libertação da pressão de estampagem. É um grande desafio para alcançar tolerâncias apertadas, especialmente em operações de flexão.
Os engenheiros contabilizam o recuo de mola ao "sobre-curvar" a peça no chip. Por exemplo, se for necessária uma curvatura de 90 graus, o chip pode ser desenhado para dobrar o metal até 92 graus, sabendo que irá "recuar" dois graus assim que sair da prensa.
- Os aços de alta resistência têm elevado recuo e requerem uma compensação mais agressiva.
- O cobre recozido tem um recuo muito baixo, facilitando manter tolerâncias apertadas.
Perguntas Frequentes
Sim. Processos secundários como tratamento térmico ou revestimento podem fazer com que as peças se expandam, contraiam ou deformem. É essencial calcular estas alterações durante a fase de projeto para que as dimensões "tal como estampadas" tenham em conta o acabamento final.
Em ambientes especializados de "micro-estampagem", tolerâncias tão apertadas como ±0,0002" são alcançáveis, embora isso exija instalações climatizadas e ferramentas de carboneto ultra-precisas.
A melhor forma de reduzir custos é aplicar tolerâncias apertadas apenas a superfícies críticas de "acasalamento". Use tolerâncias mais soltas (±0,015") para bordas não críticas, para prolongar a vida útil do seu matriz.
Indiretamente, sim. Usar uma prensa com tonelagem insuficiente pode fazer com que a estrutura flaque, levando a dimensões inconsistentes. Trabalhos de alta precisão requerem prensas pesadas e de alta rigidez.
Principais Conclusões
- As tolerâncias padrão para estampagem de precisão são tipicamente ±0,005 polegadas.
- Aplicações ultra-precisas podem atingir ±0,0005 polegadas com ferramentas avançadas em carboneto.
- A escolha do material e a espessura são os fatores mais significativos para determinar a precisão alcançável.
- O design estratégico (apenas apertar tolerâncias quando necessário) é a chave para equilibrar qualidade e custo.
Conclusão
Determinar que tolerâncias a estampagem de precisão metálica pode alcançar é um equilíbrio entre física, ciência dos materiais e engenharia. Embora ±0,005" seja a base, o teto de precisão é incrivelmente elevado para quem está disposto a investir em ferramentas premium e controlo de qualidade rigoroso. Ao compreender estes limites logo no início da fase de design, pode garantir que os seus componentes são de alto desempenho e fabricáveis.
