



O que é a Impressão 3D Multi-Jet Fusion (MJF)? Guia Completo
A impressão 3D Multi-Jet Fusion (MJF) é uma tecnologia avançada de fabrico aditivo em cama de pó que utiliza agentes de fusão líquida e detalhamento para criar peças plásticas funcionais e de alta densidade. Desenvolvido pela HP, este processo funciona depositando uma matriz de agentes para jato de tinta sobre uma camada de pó polimérico, que é depois fundida numa camada sólida usando calor infravermelho. A MJF é amplamente reconhecida pela produção de peças isotrópicas com elevada precisão dimensional e resistência mecânica, tornando-se uma escolha preferencial para componentes industriais de uso final, protótipos impressos em 3D para componentes automóveis e carcaças complexas de eletrónica de consumo.
Como funciona a Tecnologia de Fusão Multi-Jato: O Processo MJF
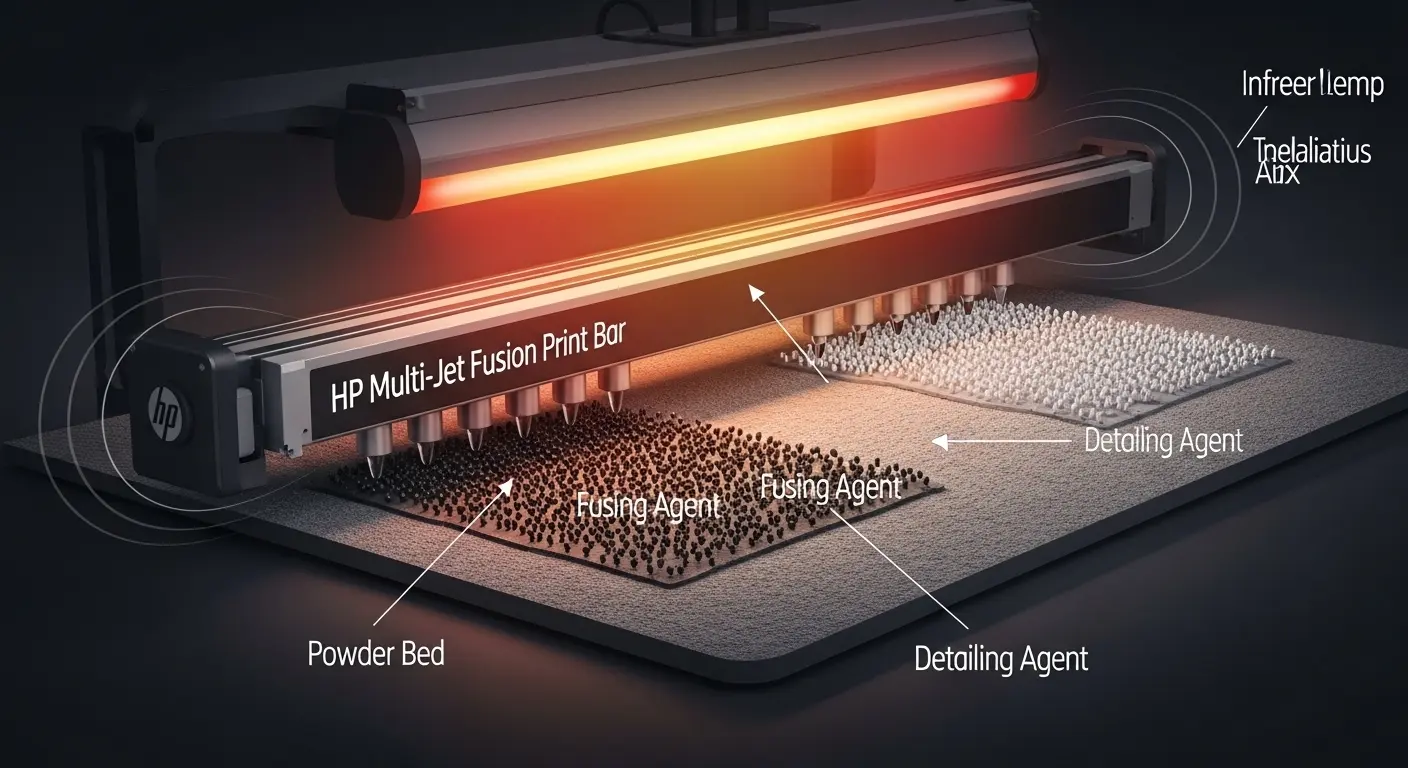
O processo de Fusão Multi-Jato distingue-se de outras tecnologias de leito de pó devido à sua abordagem única "baseada em área". Em vez de um traçado a laser de um caminho (como visto no SLS), o MJF usa uma barra de impressão que cobre toda a largura de construção. Isto permite à máquina depositar agentes e aquecer toda a camada numa única passagem, aumentando significativamente a velocidade de produção. O processo começa com uma fina camada de material — tipicamente Nylon PA12 — espalhada pela plataforma de construção.
Dois tipos distintos de agentes facilitam a construção. O "agente fundidor" é aplicado onde a peça deve ser sólida, absorvendo energia infravermelha para derreter o pó. Simultaneamente, é aplicado um "agente de detalhamento" nos limites da peça. Este agente de detalhamento evapora para arrefecer o pó circundante, impedindo que o calor se espalhe para as áreas vizinhas. Este sistema de agente duplo garante arestas nítidas e alta resolução de funcionalidades. Uma vez fundida uma camada, a plataforma de construção desce, uma nova camada de pó é espalhada e o ciclo repete-se até que as peças fiquem completas.
Após a construção, todo o bolo em pó é transferido para uma estação de processamento para arrefecimento. Como as peças são suportadas pelo pó não sinterizado circundante, os designers desfrutam de uma enorme liberdade geométrica. Não há necessidade de estruturas de suporte, o que reduz o trabalho manual e permite a criação de canais internos ou peças interligadas que seriam impossíveis com moldagem tradicional ou impressão FDM.
MJF vs SLS 3D Printing: Principais Diferenças para Engenheiros
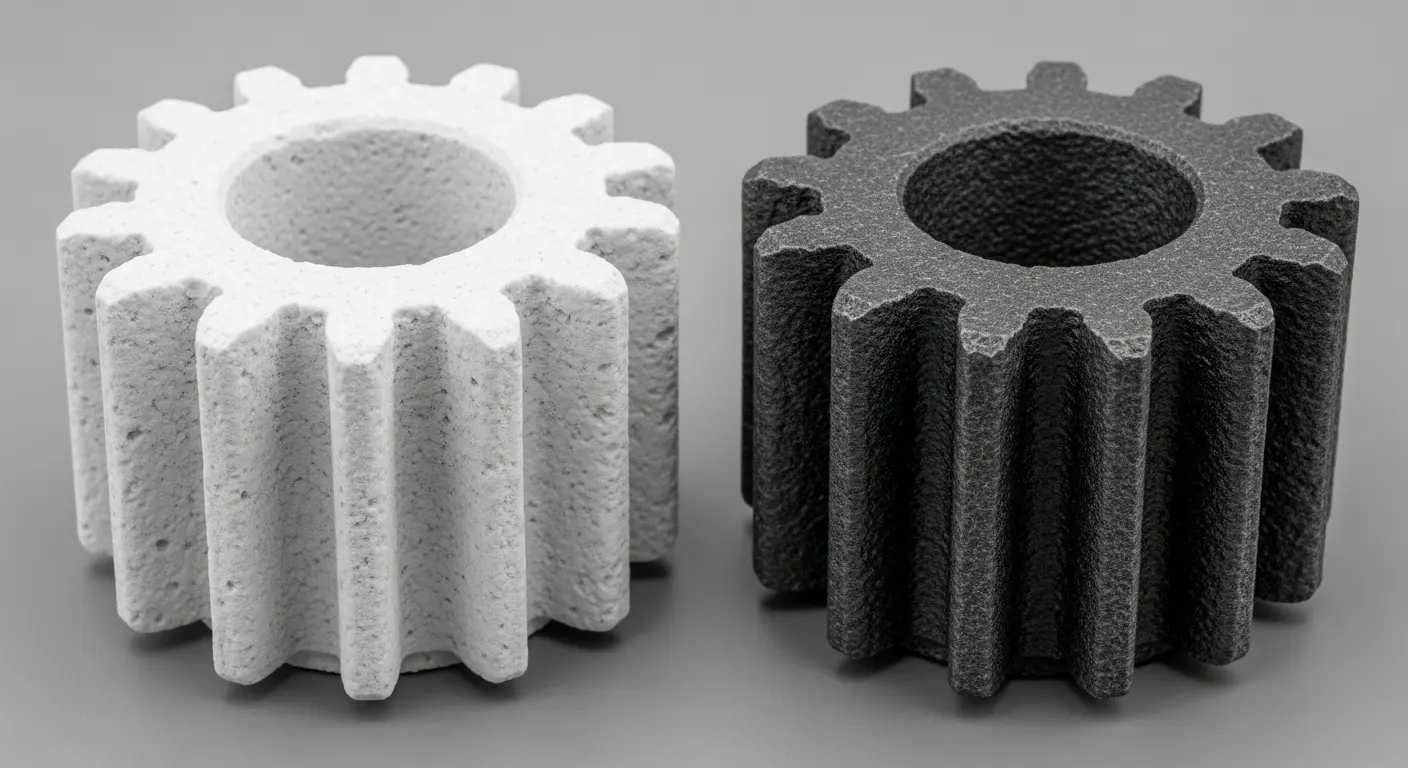
Para equipas de engenharia que avaliam um serviço serviço de impressão 3D HP MJF, a comparação mais comum é com a Sinterização Seletiva a Laser (SLS). Embora ambas as tecnologias utilizem camas de pólvora e materiais de nylon, os resultados mecânicos e as qualidades da superfície diferem. O SLS utiliza um laser de CO2 para sinterizar o pó, enquanto o MJF utiliza calor infravermelho e agentes químicos. Esta diferença fundamental na entrega de energia afeta a forma como as cadeias poliméricas se ligam, particularmente no eixo Z.
Um dos principais benefícios industrial da impressão 3D MJF é a sua superior isotropia. Em muitos processos de impressão 3D, o "grão" das camadas cria um ponto fraco na direção vertical. O MJF alcança uma resistência quase idêntica nos eixos X, Y e Z porque o processo de aquecimento por infravermelhos assegura um perfil térmico mais uniforme em toda a peça. Para os gestores de compras, isto traduz-se numa peça mais fiável, menos propensa a falhar sob cargas multi-axiais no terreno.
Propriedades Mecânicas e Resistência Isotrópica
A resistência isotrópica é a característica definidora da MJF. Nos testes funcionais, as peças do MJF apresentam maior elongamento na ruptura em comparação com o SLS, o que significa que podem deformar-se mais antes de falharem. Isto é particularmente útil para protótipos protótipos impressos em 3D para eletrónica de consumo que requerem encaixes rápidos ou dobradiças vivas. Quando comparamos estas com a moldagem por injeção tradicional, a MJF PA12 aproxima-se notavelmente das propriedades mecânicas do Nylon 12 moldado.
Precisão Dimensional e Resolução de Características
O MJF é capaz de alcançar tolerâncias muito apertadas, tipicamente cerca de ±0,2 mm ou ±0,2% para peças maiores. O agente de detalhamento permite cantos mais nítidos e texturas mais finas do que normalmente é possível com o tamanho relativamente maior do ponto laser do SLS. No entanto, como o processo envolve calor significativo, a gestão térmica é crítica. Na SunOn, o nosso processo de cotação liderado pelo DFM identifica áreas onde o calor pode acumular-se — como secções transversais espessas — e sugere modificações de design, como o escavamento, para garantir que as dimensões finais se mantenham precisas.
Multi Jet Fusion Materials: Foco em PA11 e PA12
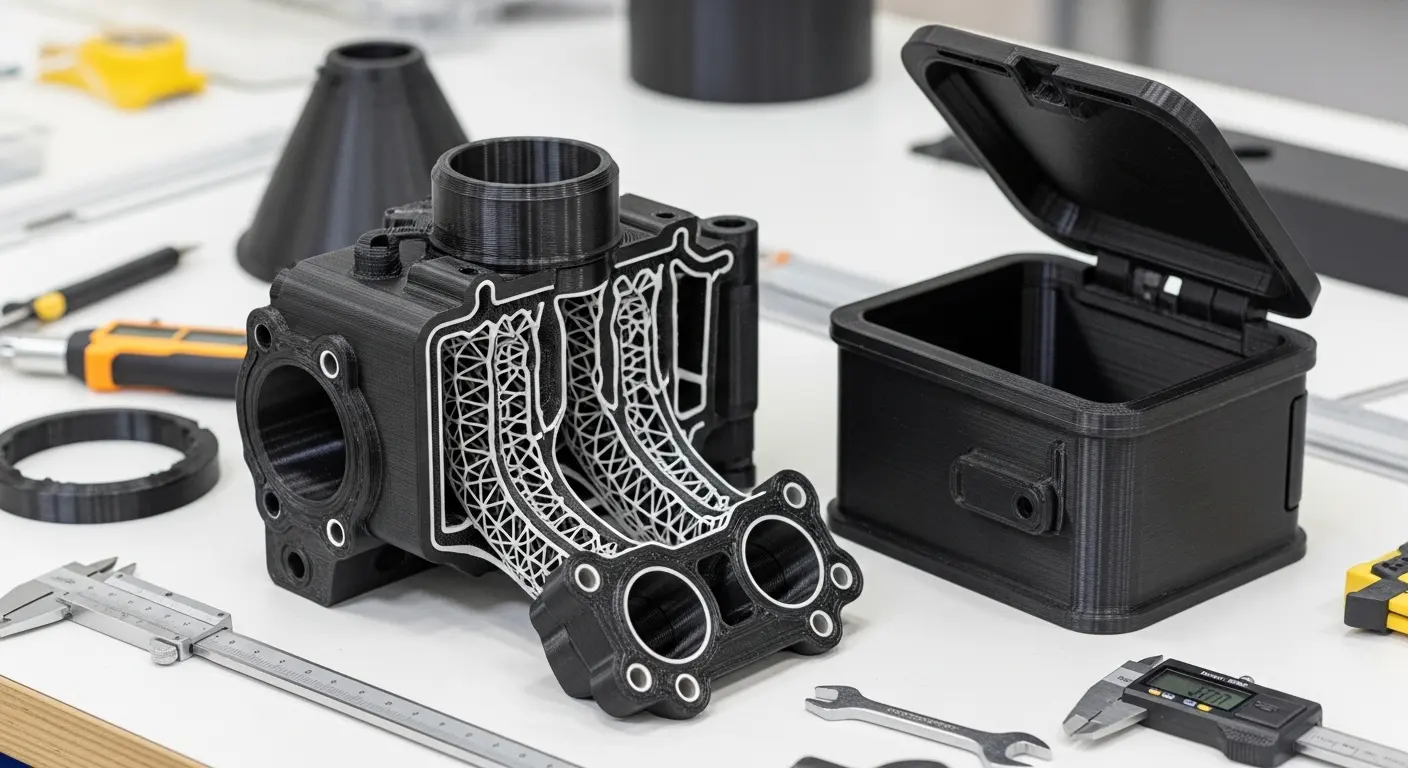
O sucesso de qualquer projeto de fabrico aditivo depende fortemente da seleção de materiais. A maioria dos materiais Multi Jet Fusion são nylons, valorizados pela sua resistência química, durabilidade e versatilidade. Como a MJF produz peças com baixa porosidade, estes materiais são frequentemente usados para aplicações herméticas ou estanques à água, como coletores de fluidos ou carcaças testáveis à pressão.
Ao selecionar um material, os responsáveis de sourcing devem equilibrar os requisitos mecânicos da peça com as condições ambientais que irá enfrentar. Embora o PA12 seja o padrão da indústria, o PA11 oferece maior resistência ao impacto para peças que sofram fortes vibrações ou colisões. Fornecemos documentação completa para estes materiais, garantindo que os gestores de QA possam verificar a conformidade com as normas internacionais para equipamentos automóveis ou industriais.
PA12: A Norma para Peças Industriais Funcionais
MJF PA12 fazem dela o cavalo de batalha da tecnologia MJF. Oferece um excelente equilíbrio entre rigidez e resistência com um acabamento superficial de grão fino. O PA12 é altamente resistente a produtos químicos, incluindo hidrocarbonetos, óleos e graxas, tornando-o ideal para componentes de motores ou peças de maquinaria industrial. A sua baixa absorção de humidade garante que as peças mantenham a sua estabilidade dimensional mesmo em ambientes húmidos, o que é uma preocupação comum na aquisição global de B2B.
PA11: Alta Resistência ao Impacto e Biocompatibilidade
O nylon PA11 é um material bioderivado feito de óleo de rimitório. É mais dúctil do que o PA12 e oferece uma resistência ao impacto superior. Para impressão 3D de protótipos de dispositivos médicos, o PA11 é frequentemente a escolha preferida porque é biocompatível e passa nos testes USP Classe I-VI e ISO 10993. A sua capacidade de absorver energia sem se estilhaçar torna-o uma excelente escolha para ortóteses, próteses e equipamento de proteção, onde o contacto humano e a durabilidade são fundamentais.
Benefícios da Impressão 3D Industrial MJF para Gestores de Sourcing
Do ponto de vista da aprovisionamento, o principal benefício do MJF é a rapidez de lançamento no mercado. Como a tecnologia pode imprimir milhares de peças numa única construção, efetivamente faz a ponte entre prototipagem e produção em massa. Para lotes pequenos a médios (até 1.000 unidades), o MJF apresenta frequentemente um custo total inferior ao da moldagem por injeção porque elimina o investimento de cinco dígitos necessário para ferramentas em aço.
Além disso, a MJF permite a "fabricação distribuída". Um fundador de hardware pode validar o seu design com algumas dezenas de peças MJF antes de passar para a análise comparativa da SunOn moldagem vs impressão 3D para decidir quando mudar para ferramentas rígidas. Esta abordagem ágil preserva capital e permite alterações de design baseadas no feedback real do mercado, sem a penalização de descartar moldes caros.
A liberdade de design da MJF também simplifica as cadeias de abastecimento. Em vez de reunir cinco peças moldadas por injeção separadas numa única carcaça, um engenheiro pode consolidar toda a montagem num único componente impresso com MJF. Isto reduz a contagem de SKUs de inventário, elimina o trabalho de montagem e elimina potenciais pontos de falha como fixadores ou aderências adesivas.
Opções de Pós-Processamento para Peças MJF na SunOn
Partes cruas de MJF emergem da camada de pó com uma textura áspera, semelhante à pedra, e uma cor natural cinzenta ou preta. Embora funcionais, estas peças frequentemente requerem pós-processamento para cumprir requisitos estéticos ou técnicos. A SunOn oferece um conjunto completo de serviços de acabamento para garantir que os seus protótipos ou peças de uso final cumprem os padrões profissionais de qualidade "pronta para venda".
A tingimento é o processo pós-processamento mais comum no MJF. Como as partes são ligeiramente porosas, absorvem o corante preto de forma excecional, resultando numa cor profunda e uniforme que não descasca. Para peças que necessitam de um acabamento mais suave, oferecemos jateamento por estalões, que utiliza meios finos para uniformizar a textura da superfície. Para peças automóveis ou para consumidores, está disponível suavização por vapor; Este processo químico sela a superfície, tornando-a brilhante e aumentando significativamente a sua resistência a fluidos e gases.
Também oferecemos maquinação secundária para peças que requerem tolerâncias extremamente apertadas, como assentos de rolamentos ou furos roscados. Ao combinar a complexidade geométrica da MJF com a precisão da maquinação CNC, entregamos peças que cumprem as especificações de engenharia mais exigentes. Esta abordagem "híbrida" é uma pedra angular do nosso modelo de protótipo para produção, garantindo que nunca terá de comprometer a precisão.
FAQ: Perguntas de Alta Intenção sobre a Tecnologia MJF
O MJF é mais forte do que o SLS?
As peças MJF são geralmente mais resistentes no eixo Z (verticalmente) do que as peças SLS devido aos agentes de aquecimento e fusão mais uniformes usados no processo. Embora a resistência bruta à tração dos materiais seja semelhante, a isotropia superior do MJF significa que é mais fiável para peças que sofrerão forças de múltiplas direções durante a utilização.
As peças MJF podem ser tingidas de cores diferentes?
As peças MJF são naturalmente cinzentas ou pretas e são mais eficazmente tingidas de preto escuro. Embora algumas peças cinzentas mais claras possam ser tingidas em azuis escuros ou verdes, o processo não é tão vibrante como tingir peças SLS brancas. Para peças que requerem cores específicas de marca, recomendamos pintura profissional ou a escolha de uma tecnologia aditiva diferente.
A impressão 3D MJF é impermeável?
As peças MJF são resistentes à água, mas não naturalmente 100% impermeáveis no seu estado bruto devido à ligeira porosidade superficial. No entanto, uma vez tratados com suavização de vapor ou revestimentos especializados, os componentes MJF PA12 tornam-se efetivamente estanques e herméticos, tornando-os adequados para tanques de fluido, condutas e coletores.
Qual é a espessura mínima da parede para MJF?
A espessura mínima recomendada da parede para MJF é de 0,5 mm para características estruturais, embora 1,0 mm seja preferido para melhor estabilidade dimensional e resistência. Para detalhes muito pequenos e não estruturais, a tecnologia pode resolver características tão pequenas como 0,3 mm, desde que a geometria seja suportada corretamente durante as fases de construção e arrefecimento.
O MJF é adequado para produção final?
Sim, a MJF é uma das poucas tecnologias de impressão 3D especificamente concebidas para produção final. A sua alta velocidade, propriedades mecânicas isotrópicas e durabilidade do material tornam-na uma alternativa viável à moldagem por injeção para tamanhos de lotes que variam entre 50 e 1.000 unidades, especialmente para geometrias complexas.
Como é que o MJF se compara ao moldagem por injeção para Nylon?
O MJF PA12 imita muito de perto as propriedades mecânicas do Nylon 12 moldado por injeção, oferecendo cerca de 80% a 90% da resistência. A principal diferença é o acabamento superficial; O MJF tem uma textura mate e ligeiramente granulada em comparação com o acabamento liso e polido de uma peça moldada, a menos que seja aplicado suavizamento de vapor secundário.
Que indústrias usam mais a MJF?
A MJF é fortemente utilizada nas indústrias automóvel, médica e eletrónica de consumo. É particularmente valorizada para aligerar componentes, criar ortóteses médicas personalizadas e produzir carcaças duráveis para eletrónica que requerem uma gestão interna complexa de cabos ou conjuntos de encaixe rápido.
Qual é o tempo típico de entrega para um projeto MJF?
Os prazos padrão para a produção do MJF na SunOn são tipicamente de 3 a 5 dias úteis para peças sem pós-processamento avançado. Como a tecnologia pode imprimir "caixas" inteiras de peças de uma só vez, é significativamente mais rápida para pequenos lotes do que tecnologias que dependem de sinterização a laser único ou extrusão de filamento.
Conclusão: Impulsionar a Inovação com a MJF na SunOn
A Multi-Jet Fusion redefiniu o que é possível no domínio da fabricação de plásticos. Ao oferecer um caminho que combina a velocidade da manufatura aditiva com a força da moldagem tradicional, proporciona às equipas B2B uma ferramenta de inovação sem precedentes. Quer esteja a validar um novo projeto protótipo de dispositivo médico de impressão 3D ou à procura de uma forma mais rápida de produzir carcaças industriais, a MJF oferece o desempenho e a fiabilidade que o seu projeto exige.
O SunOn Industrial Group é o seu parceiro nesta jornada. A nossa experiência tanto em impressão 3D como em moldagem por injeção permite-nos aconselhá-lo exatamente sobre quando usar a MJF e quando é altura de passar para ferramentas em aço. Fornecemos a profundidade técnica, orçamentos liderados pelo DFM e garantia de qualidade que os líderes globais de compras esperam de um parceiro de fabrico chinês de referência.
Pronto para ver como a MJF pode acelerar a sua produção? Contacte hoje a equipa de engenharia da SunOn para uma análise detalhada do DFM e um orçamento para o seu projeto Multi-Jet Fusion.
