



Limpeza e Acabamento das Peças: Qual é o Melhor Método?
A seleção do melhor método de limpeza e acabamento depende do tipo de material, da rugosidade superficial necessária (Ra) e da aplicação final do componente. Para a fabricação industrial, a limpeza e acabamento eficazes das peças envolvem a remoção de contaminantes como óleos de usinagem ou agentes desmoldantes através de limpeza ultrassónica ou química, seguida de acabamento mecânico ou químico para alcançar as propriedades estéticas ou funcionais desejadas. Indústrias de alta precisão, como a médica e a automóvel, normalmente exigem fluxos de trabalho integrados "turnkey" para garantir que os protocolos de limpeza não comprometam tolerâncias apertadas ou a integridade dos materiais.
Porque é que a limpeza e acabamento de peças ditam o sucesso do produto
A qualidade final de um componente industrial raramente é determinada apenas pelo processo de moldagem ou usinagem. Na fabricação B2B profissional, a fase de pós-produção — especificamente a limpeza e acabamento das peças — serve como a porta final para a garantia de qualidade. Se uma peça não for limpa corretamente, acabamentos subsequentes, como pintura ou revestimento, provavelmente não passarão nos testes de aderência. Por outro lado, se um método de acabamento for demasiado agressivo, pode remover dimensões críticas, levando a falhas na montagem.
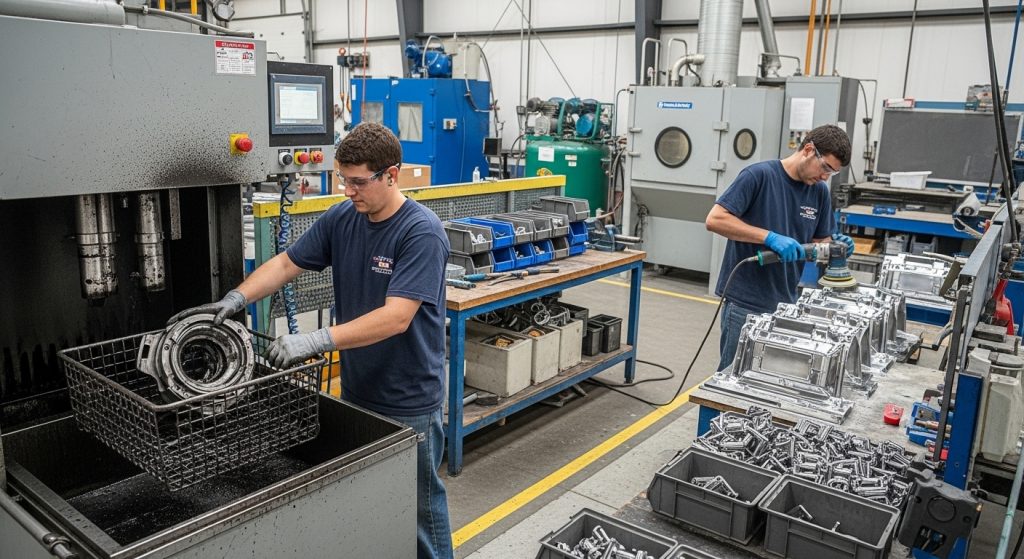
Os gestores de compras frequentemente ignoram a complexidade logística destas etapas secundárias. As peças móveis entre uma moldadora e uma instalação separada de limpeza ou acabamento aumentam os prazos de entrega e introduzem riscos de oxidação ou contaminação da superfície durante o transporte. Ao utilizar serviços de pós-processamento, os fundadores e engenheiros de hardware podem manter uma única cadeia de custódia, garantindo que as peças permaneçam num ambiente controlado desde o momento em que saem da ferramenta até serem embaladas para envio.
Escolher os Métodos Certos de Limpeza Industrial
Antes de qualquer acabamento estético ou protetor ser aplicado, o substrato deve estar quimicamente e fisicamente "limpo". Contaminantes como refrigerantes, aparas metálicas, óleos para dedos e agentes desmoldantes podem atuar como barreiras, impedindo que os revestimentos se aderam corretamente à superfície.
Limpeza Ultrassónica para Componentes de Alta Precisão
A limpeza ultrassónica utiliza ondas sonoras de alta frequência para criar bolhas de cavitação num solvente líquido. Quando estas bolhas colapsam, libertam energia que desaloja contaminantes mesmo das geometrias internas mais complexas. Este método é o padrão da indústria para dispositivos médicos e componentes aeroespaciais onde a limpeza manual é impossível.
Para peças produzidas via moldagem por injeção 2K, a limpeza ultrassónica deve ser calibrada cuidadosamente. A frequência de vibração deve ser suficientemente alta para limpar a peça, mas baixa o suficiente para evitar a delaminação da ligação entre os dois materiais diferentes.
Desengorduramento Químico e Limpeza de Solventes
O desengorduramento químico envolve mergulhar ou pulverizar peças com solventes ou aditivos aquosos que dissolvem óleos e gorduras. Este é frequentemente o passo principal para peças de fundição metálica e peças usinadas por CNC. Os fabricantes devem equilibrar o poder de limpeza do solvente com a conformidade ambiental, garantindo que todos os processos permanecem em conformidade com as normas RoHS e REACH para satisfazer os requisitos regulamentares globais.
Acabamento Mecânico: Alcançar a Textura Perfeita
O acabamento mecânico utiliza força abrasiva física para alterar a superfície de uma peça. Esta é normalmente a primeira escolha para remover rebarbas, alisar linhas de separação ou criar uma sensação tátil específica.
Jateamento de Contas e Jateamento de Areia
Jateamento com esferas utiliza pequenos meios esféricos (normalmente vidro ou cerâmica) para criar um acabamento uniforme e mate na superfície da peça. É altamente eficaz a esconder pequenas marcas de maquinação ou linhas de fluxo do processo de moldagem. No contexto de prazos rápidos de moldagem, o jateamento de contas é uma forma rápida e económica de alcançar um aspeto profissional "industrial" sem necessidade de polimento manual caro.
Acabamento vibratório e tumbling
O tumbling envolve colocar peças numa taça vibratória cheia de meios abrasivos e compostos. À medida que as peças roçam contra o meio, as bordas são desbavadas e as superfícies suavizadas. Este é um processo em "lote", tornando-o altamente económico para produção em grande volume. É comumente usado para fundições de zinco e alumínio para as preparar para posterior revestimento ou pintura.
Soluções de Acabamento Química e Eletroquímica
Quando uma peça requer mais do que apenas uma alteração da textura da superfície — como maior dureza ou resistência à corrosão — é necessário um acabamento químico.
Anodização para Alumínio e Titânio
A anodização é um processo eletroquímico que converte a superfície metálica num acabamento anódico, resistente, resistente à corrosão. A anodizização do Tipo II é principalmente decorativa e pode ser tingida em várias cores, enquanto o Tipo III (Hardcoat) é usado para componentes industriais que exigem extrema resistência ao desgaste. Os engenheiros devem ter em conta o "crescimento" dimensional que ocorre durante a anodização, frequentemente entre 0,01 mm e 0,05 mm, no seu 2K ficheiros de design ou usinagem de peças de moldagem por injeção.
Eletropolimento para Peças Médicas e de Grau Alimentar
O eletropolimento é essencialmente "revestimento inverso". Remove uma camada microscópica de material da superfície de uma peça metálica, tipicamente aço inoxidável, para criar um acabamento semelhante a um espelho. Este processo remove inclusões superficiais e rebarbas, deixando uma superfície fácil de esterilizar. É o método preferido para ferramentas cirúrgicas e equipamentos de processamento alimentar.
Fatores de Decisão Estratégica para Gestores de Sourcing
Selecionar um parceiro de limpeza e acabamento requer olhar para além do preço por peça. Os compradores B2B devem avaliar o "Custo Total de Propriedade", que inclui o risco de falha e o custo dos atrasos.
Compatibilidade de Materiais e Riscos DFM
Nem todos os acabamentos funcionam com todos os materiais. Por exemplo, certos solventes agressivos usados na limpeza podem enlouquecer ou rachar resinas plásticas específicas. Durante um processo de cotação liderado pelo DFM, um fabricante sénior irá detetar estes riscos desde cedo. Podem sugerir uma mudança de material ou um protocolo de limpeza diferente para garantir que a peça não se degrada com o tempo.
Custo de Ferramenta vs. Custo Unitário Compromissos
Porvezes, alcançar um acabamento específico através do pós-processamento é mais barato do que tentar fazê-lo através da própria ferramenta. Por exemplo, um acabamento de alto brilho numa peça moldada por injeção requer uma ferramenta de aço altamente polida (SPI A-1), que pode acrescentar milhares de dólares ao 2K do molde de manutenção e custo inicial. Em produção de baixo volume, pode ser mais económico usar um acabamento padrão para ferramentas e aplicar depois um revestimento de PU de alto brilho.
Garantia de Qualidade e Transparência dos Testes
A experiência de um fabricante é comprovada pelas suas capacidades de teste. Quando as peças são submetidas à limpeza e acabamento das peças, a equipa de QA deve realizar testes padronizados para verificar o resultado:
- Teste de Aderência: Utilização do método "Cross-Hatch" para garantir que tintas e revestimentos não descascam.
- Teste de Névoa Salina: Para verificar a resistência à corrosão de peças metálicas banhadas ou anodizadas.
- Medição da Rugosidade da Superfície (Ra): Utilização de um perfilómetro para verificar se o acabamento mecânico cumpria as especificações de engenharia.
- Verificação de Limpeza: Utilização de testes de "quebra de água" ou extração com solvente para garantir que todos os óleos foram removidos durante a fase de limpeza.
Integrar Limpeza e Acabamento na RFQ
Para garantir os melhores resultados, os engenheiros devem incluir os requisitos de acabamento na RFQ inicial. Isto permite ao fabricante planear todo o fluxo de produção, desde a escolha do agente desmoldante até às etapas finais de montagem.
- Identifique o Ambiente: A peça é para uso interior ou será exposta a UV e água salgada?
- Defina Tolerâncias: Especifique se as dimensões do desenho se aplicam antes ou depois do acabamento.
- Especificar Padrões: Use códigos padrão como RAL para cores ou MT/SPI para texturas para evitar ambiguidades.
Ao fornecer estes detalhes, permite que a equipa de produção otimize o processo de fundição a vácuo para protótipos ou ferramentas de produção em massa para acomodar o acabamento final.
Perguntas Frequentes
Qual é o melhor método de limpeza de peças para geometrias pequenas e complexas?
A limpeza ultrassónica é geralmente o melhor método para peças pequenas ou complexas. Utiliza bolhas de cavitação num meio líquido para alcançar pequenas fendas e orifícios cegos que a limpeza manual ou a lavagem por pulverização não conseguem penetrar, tornando-o ideal para componentes médicos ou eletrónicos.
Jateamento de contas afeta as dimensões de uma peça?
Jateamento com esferas pode afetar as dimensões, mas o impacto é geralmente mínimo (tipicamente inferior a 0,01mm). No entanto, para tolerâncias extremamente apertadas, os fabricantes devem proteger superfícies críticas com mascaramento ou ajustar as dimensões iniciais da maquinação para compensar a ligeira remoção de material.
Como sei se uma peça está suficientemente limpa para pintar?
O teste industrial mais comum é o teste de "quebra de água". Se uma peça estiver limpa, a água espalha-se numa película fina e contínua pela superfície. Se permanecerem óleos ou contaminantes, a água irá "acumular gotas", indicando que a energia superficial é demasiado baixa para a adesão adequada da tinta.
A anodização é melhor do que o revestimento em pó para alumínio?
A escolha depende da aplicação. A anodização é uma parte integrante do substrato que não descasca e mantém tolerâncias apertadas, tornando-a melhor para peças de precisão. O revestimento em pó é uma "sobreposição" mais espessa que oferece melhor resistência ao impacto e uma gama mais ampla de cores, mas pode obscurecer detalhes finos.
Como é que o acabamento afeta os prazos de entrega na indústria industrial chinesa?
O acabamento integrado normalmente acrescenta entre 3 a 5 dias ao ciclo de produção. No entanto, usar um fornecedor "chave na mão" como a SunOn é mais rápido do que enviar peças para uma casa de acabamento separada, o que pode acrescentar 10–14 dias devido à logística, receção de inspeções e filas de produção separadas.
Posso acabar peças feitas de moldagem por injeção 2K?
Sim, podes acabar peças 2K, mas tens de escolher métodos compatíveis com ambos os materiais. Por exemplo, um solvente de limpeza seguro para um substrato de ABS pode danificar um excesso de TPE. Uma revisão profissional do DFM identificará estes riscos de compatibilidade de materiais antes do início da produção.
Obtenha uma avaliação especializada em DFM para o seu projeto
Escolher o método de acabamento errado pode levar a sucata dispendiosa e atrasos nos projetos. Solicite hoje mesmo um orçamento com DFM à SunOn para garantir que a sua estratégia de limpeza e acabamento de peças está otimizada para o seu material e aplicação específicos.
