



Maquinação CNC PEEK: Graus, DFM, Recozimento e Guia RFQ
A maquinação PEEK CNC é utilizada quando um componente plástico personalizado requer uma combinação de desempenho térmico, resistência química, resistência mecânica, resistência ao desgaste, isolamento elétrico e peso relativamente baixo.
No entanto, selecionar "PEEK" não é suficiente para definir uma peça fabricável. Graus não preenchidos, preenchidos com vidro, preenchidos com carbono, com rolamentos, condutores e regulados podem comportar-se de forma diferente durante a maquinação e em serviço.
A geometria da peça, o estado do stock, a tensão residual, a geração de calor, a fixação, as tolerâncias, a limpeza e os requisitos de inspeção também influenciam a rota de usinagem.
Para engenheiros mecânicos e compradores técnicos, a principal questão não é, portanto, simplesmente se o PEEK pode ser usinado. Trata-se de saber se a classificação e o design selecionados podem ser usinados, estabilizados, inspecionados e repetidos sem distorção desnecessária, desgaste da ferramenta, desperdício de material ou risco de aceitação.
OLHA A MAQUINAÇÃO CNC NUM OLHAR
| Requisito do Projeto | Realização Típica |
|---|---|
| Peças plásticas de precisão geral | Comece por rever o PEEK não preenchido |
| Maior rigidez e estabilidade dimensional | Compare os graus preenchidos com vidro e preenchidos com carbono |
| Rolamentos, guias e componentes deslizantes | Revise um rolamento dedicado ou grau de desgaste |
| Aplicação elétrica ou semicondutora | Confirme as necessidades de condutividade, ESD, pureza e desgaseamento |
| Projeto médico ou relacionado com a alimentação | Especifique o grau comercial exato conforme |
| Buchas redondas, anéis e mangas | Torneamento CNC pode ser adequado |
| Caixas, placas e peças multifacetas | Frenatura CNC ou maquinação multi-eixo |
| Geometria de tolerância apertada ou de parede fina | Revise a tensão do material, a sequência de maquinação e o recozimento |
| Produção estável em grande volume | Compare a maquinação CNC com a moldagem por injeção |
O que é a maquinação CNC PEEK?
A maquinação CNC PEEK produz peças personalizadas a partir de hastes, placas, tubos, anéis ou outro material semiacabado, removendo material com equipamento controlado por computador.
As operações comuns incluem:
- Frenatura CNC
- Torneamento CNC
- Perfuração e relagem
- Fresagem e roscagem
- Encaixe e encaixe
- Maquinação multiface
- Moagem e lapeamento
- Desbarba e acabamento das arestas
Componentes típicos de PEEK usinados incluem:
- Buchas, rolamentos e anéis de desgaste
- Isoladores e conectores elétricos
- Assentos de válvulas e componentes do sistema hidráulico
- Vedações, espaçadores e anilhas
- Equipamentos semicondutores
- Componentes da bomba e do compressor
- Peças de instrumentos de laboratório
- Suportes e alojamentos leves
- Peças protótipo para validação funcional
O PEEK é geralmente maquinável usando equipamentos e métodos semelhantes aos usados para metais e outros plásticos de engenharia, mas parâmetros de maquinagem, ferramentas, arrefecimento, fixação e preparação do material devem ser adaptados ao polímero.
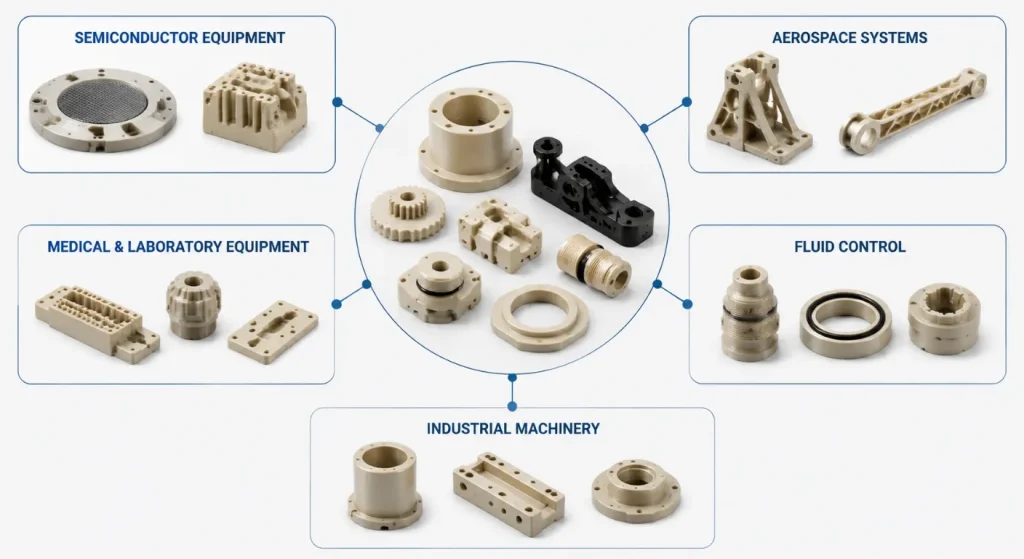
Projetos envolvendo vários processos de maquinação de plásticos também podem ser analisados através da SunOnServiços de maquinação CNC de plásticos.
Escolher a Nota Correta PEEK
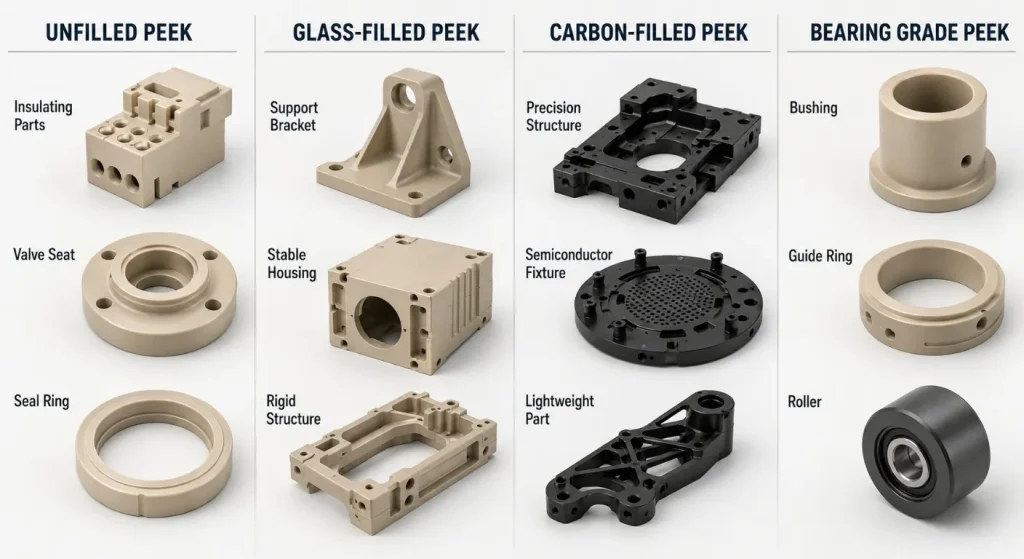
A RFQ deve identificar a classificação comercial exata em vez de indicar apenas "PEEK". A resina base, o tipo de enchimento, a percentagem de preenchimento, a cor, a forma de stock, a certificação e o estatuto regulamentar podem todos afetar o componente final.
PEEK Não Preenchido
O PEEK não preenchido é frequentemente considerado para peças de precisão geral que requerem um equilíbrio de:
- Desempenho mecânico
- Resistência química
- Isolamento elétrico
- Desempenho no desgaste
- Estabilidade dimensional
- Densidade inferior à do metal
É comumente utilizado para isolantes, peças de válvulas, vedações, espaçadores, componentes de laboratório e peças industriais em geral.
Material por preencher não é automaticamente a melhor opção para todos os projetos. Carga estática, fluência, expansão térmica, fricção e rigidez necessária devem ainda ser avaliadas.
ESPIADA PREENCHIDA COM VIDRO
O PEEK preenchido com vidro é utilizado quando é necessária maior rigidez, resistência ao fluência e estabilidade dimensional.
As possíveis aplicações incluem:
- Suportes estruturais
- Componentes isolantes
- Luminárias de alta temperatura
- Peças com carga estática
- Alojamentos dimensionalmente sensíveis
As fibras de vidro aumentam a abrasividade da ferramenta e podem influenciar o acabamento da superfície, a qualidade das arestas e o comportamento das secções finas.
PEEK Preenchido com Carbono
O PEEK preenchido em carbono pode proporcionar maior rigidez, maior estabilidade termodimensional e comportamento elétrico ou térmico diferente em comparação com material não preenchido.
Pode ser considerado para:
- Componentes de alta rigidez
- Peças estruturais de precisão
- Componentes de desgaste
- Equipamento de semicondutores
- Luminárias mecanicamente carregadas
O composto exato deve ser confirmado porque os graus preenchidos com carbono não têm todos o mesmo teor de fibras, condutividade, comportamento de desgaste ou documentação regulatória.
Graus de Rolamento e Funcionais
As classificações PEEK modificadas podem conter PTFE, grafite, fibra de carbono ou outros aditivos para suportar requisitos de fricção, desgaste, condutividade, controlo de ESD, detetabilidade ou específicas de aplicação.
Portefólio de materiais PEEK de Ensingerinclui graus não preenchidos, preenchidos com vidro, preenchidos com carbono, com rolamento, condutores, antiestáticos, semicondutores, médicos e detetáveis.
Uma classificação genérica não deve ser substituída por um material funcional ou regulado especificado sem aprovação do cliente.
Porque é que a maquinação PEEK requer controlo especial
O PEEK é frequentemente descrito como dimensionalmente estável e usinável, mas os resultados de precisão ainda exigem controlo de vários riscos específicos do polímero.
Tensão residual e recozimento
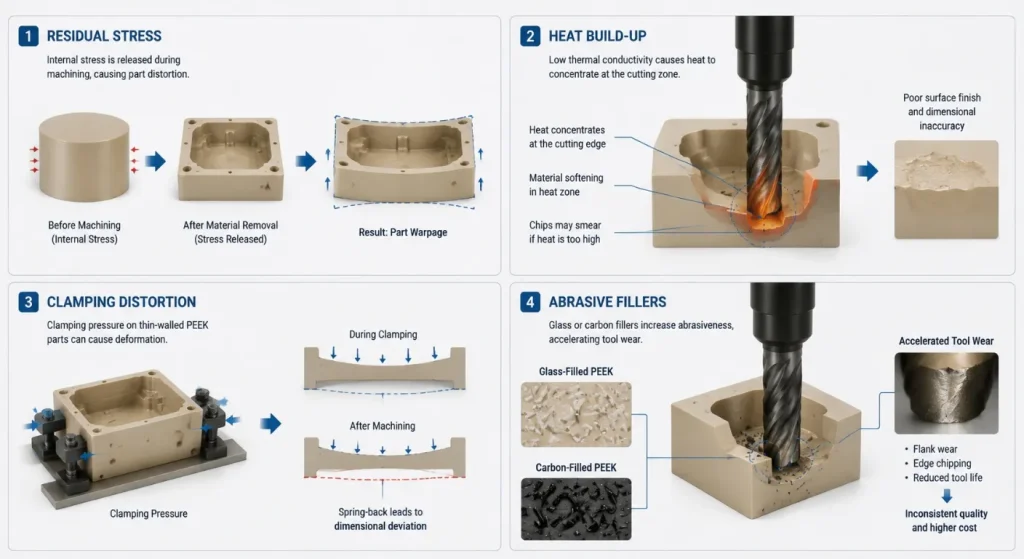
A tensão residual pode resultar de extrusão, moldagem por compressão, produção em forma de origem ou operações de maquinação anteriores.
Quando o material é removido, estas tensões podem ser libertadas e causar:
- Deformação
- Arco
- Alterações no diâmetro
- Perda de planitez
- Movimento após o desapertoamento
- Alterações dimensionais entre desbaste e acabamento
De acordo com oGuia de acabamento e maquinação Victrex, pode ser necessário o recozimento antes da maquinação ou como etapa intermédia. Pode ser considerada uma segunda etapa de recozimento quando uma grande quantidade de material é removida antes da maquinação final.
O recozimento não é um ciclo fixo universal. As instruções do fornecedor do material, a espessura do material, a inclinação, a geometria e a tolerância necessária devem determinar o processo.
Acumulação de Calor
O PEEK e outros polímeros conduzem o calor de corte de forma menos eficaz do que os metais. Calor local excessivo pode afetar dimensões, acabamento superficial, comportamento das lascas e tensão interna.
O controlo do calor pode envolver:
- Arestas cortantes afiadas
- Feeds estáveis
- Profundidade de corte controlada
- Refrigerante ou ar adequados
- Evacuação de chips
- Redução do atrito
- Arrefecimento suficiente entre operações
A seleção do líquido de refrigeração deve também considerar a limpeza, compatibilidade e a aplicação final.
Distorção de Fixação
O PEEK tem um módulo mais baixo do que a maioria dos metais. Uma pressão excessiva do equipamento pode deformar a peça durante a maquinação.
A peça pode medir corretamente enquanto está apertada, mas mover-se após a libertação. A fixação deve suportar o componente sem esmagar paredes finas ou distorcer os furos e superfícies de vedação.
Graus Reforçados com Abrasivo
O PEEK preenchido com vidro e carbono pode desgastar as ferramentas de corte mais rapidamente do que o material não preenchido.
A Victrex recomenda ferramentas de carboneto, carbeto revestido ou com ponta diamantada para aplicações adequadas, pois ferramentas inadequadas podem causar desgaste rápido e má qualidade da superfície.
Adaptar o processo CNC à geometria
Fresagem CNC
A fresagem CNC é comumente usada para:
- Matrículas e suportes
- Habitações
- Bolsos e ranhuras
- Isoladores
- Componentes em estilo de variedade
- Faces de vedação
- Fixações semicondutoras
- Padrões de múltiplos furos
A maquinação em três eixos pode ser suficiente para geometria prismática acessível.
Torneamento CNC
Torneamento CNC é adequado para peças redondas como:
- Buchas
- Mangas
- Anéis
- Arruelas
- Assentos das válvulas
- Espaçadores
- Rolos
- Selos cilíndricos
O torneamento pode ajudar a manter relações concêntricas entre os furos, diâmetros exteriores, sulcos, ombros e características de vedação.
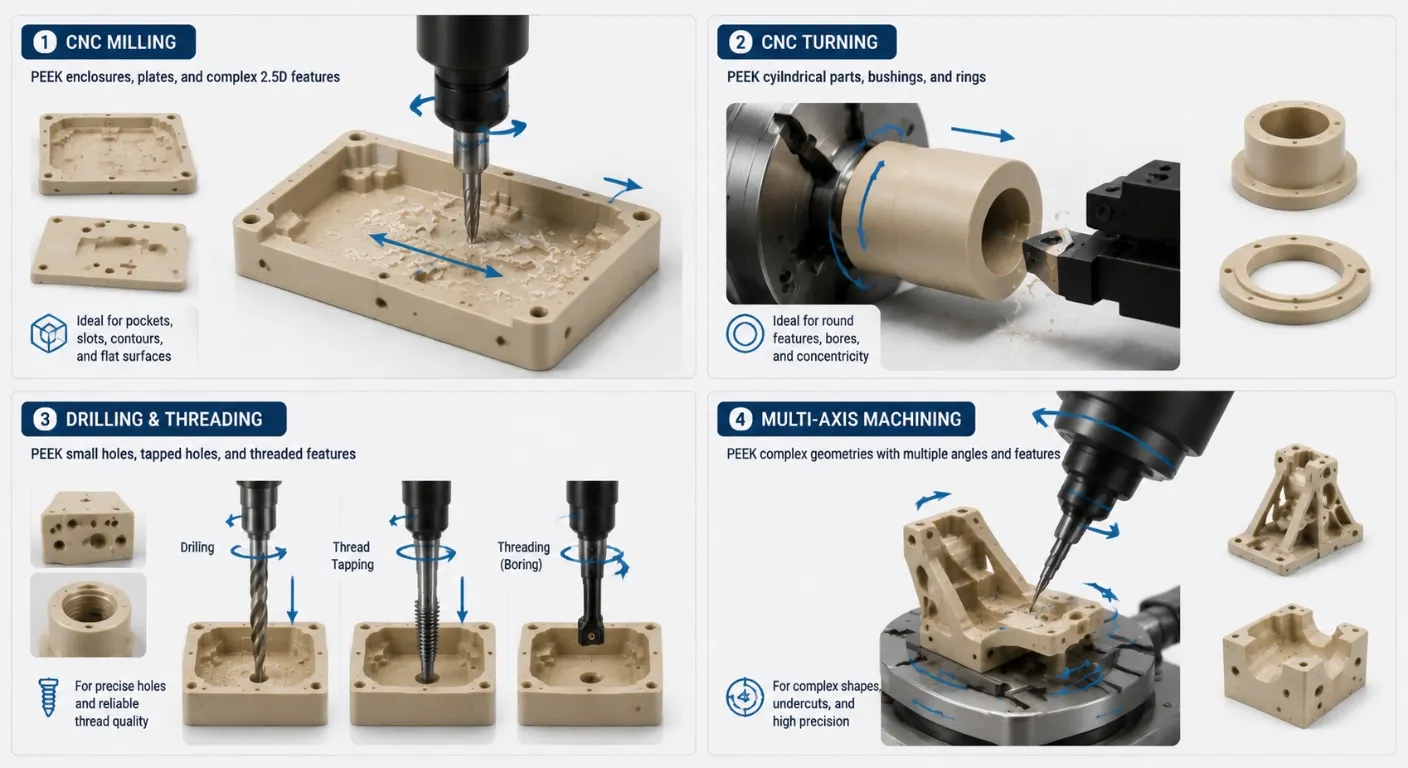
A geometria mista pode exigir oTorneamento e fresagem CNCprocesso ou várias configurações controladas.
Maquinação Multi-Eixo
A maquinação multi-eixo pode melhorar o acesso a furos angulados, superfícies compostas, características multifacetas e fixações complexas.
Reduzir o reposicionamento pode suportar melhores relações de características, mas o equipamento multi-eixo não pode compensar datums incompletos, tolerâncias excessivas ou geometria instável de parede fina.
Principais Riscos de DFM em Peças PEEK Maquinadas
Paredes Finas
Paredes finas podem flexionar sob forças de corte e aperto. Também podem mover-se à medida que o stress residual é libertado.
Possíveis melhorias incluem:
- Aumento da espessura da parede
- Adição de material de suporte temporário
- Utilização de remoção equilibrada de materiais
- Separação de desbaste e acabamento
- Inspeção após o alívio do stress
Bolsos Profundos
Bolsos profundos requerem ferramentas mais longas e removem uma grande quantidade de material de uma região.
Isto pode aumentar a vibração, o calor, o tempo de usinagem, a distorção e o desperdício de materiais. Reduzir a profundidade ou aumentar os raios internos pode melhorar o acesso e a estabilidade.
Buracos Pequenos e Profundos
Furos de pequeno diâmetro ou profundos podem criar problemas de evacuação de lascas e controlo de calor.
O desenho deve definir claramente:
- Diâmetro do orifício
- Profundidade perfurada
- Profundidade efetiva
- Tolerância posicional
- Requisito de superfície
- Quer o buraco seja atravessado ou cego
Fios Profundos
As roscas PEEK podem ser usinadas, mas roscas profundas e cegas e material fino à volta das características rosqueadas podem aumentar os riscos de deformação e controlo de chips.
Especifique o envolvimento mínimo efetivo da thread em vez de estender desnecessariamente toda a profundidade da thread.
Cobertura de Tolerância Excessiva
Nem todas as dimensões PEEK precisam de uma tolerância apertada.
Os requisitos críticos devem focar-se em:
- Encaixes
- Vedação
- Concentricidade
- Planitez
- Alinhamento do rolamento
- Posição do buraco
- Interfaces de montagem
- Espessura funcional
As dimensões gerais podem usar uma tolerância adequada ao bloco de título.
As tolerâncias e a inspeção devem refletir o comportamento do polímero
A capacidade de tolerância depende de:
- Grau PEEK
- Estado do stock
- Tamanho da peça
- Espessura da parede
- Remoção de materiais
- Temperatura
- Trabalho de trabalho
- Estratégia de recozimento
- Método de medição
- Tempo entre a maquinação e a inspeção
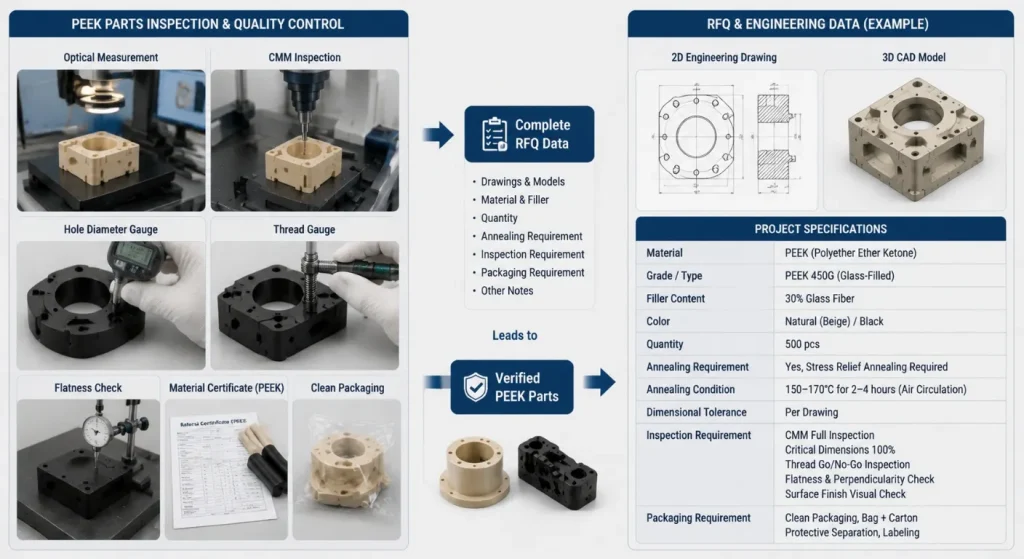
O plano de inspeção pode incluir:
- Calibradores e micrómetros
- Calibres de diâmetro e pino
- Bitolas de rosca
- Medição óptica
- Máquinas de medição de coordenadas
- Inspeção de planicidade
- Medição da rugosidade superficial
- Inspeção visual da borda e da rebarba
- Certificados de materiais
- Registos de limpeza
Peças de precisão sensíveis à temperatura devem ser deixadas estabilizar antes da medição final. O desenho deve também identificar a temperatura ou padrão de inspeção necessário quando isso afeta a aceitação.
Maquinação CNC PEEK vs. Moldagem por Injeção
A maquinação CNC é normalmente selecionada para:
- Protótipos
- Testes funcionais
- Produção de baixo volume
- Revisões de design
- Peças complexas de baixa quantidade
- Projetos sem investimento em bolor
- Características de usinagem em blocos moldados ou extrudidos
SunOn'sMaquinação CNC de baixo volumeO suporte pode ser usado quando as quantidades não justificam ferramentas de produção dedicadas.
A moldagem por injeção PEEK pode ser considerada quando:
- A geometria estabilizou-se
- O volume de repetição é suficientemente elevado
- O investimento em bolor é justificado
- A redução de resíduos materiais é importante
- O componente é adequado para moldagem
- O material necessário e o equipamento de moldagem estão disponíveis
Peças PEEK usinadas e moldadas não devem ser automaticamente tratadas como mecanicamente idênticas. Cristalinidade, histórico térmico, orientação da fibra e método de produção podem influenciar o desempenho.
Para aplicações de menor temperatura ou menos exigentes quimicamente, um plástico de engenharia mais económico também pode ser suficiente. SunOn'sGuia de maquinação CNC Delrinfornece uma comparação útil para peças focadas em rigidez, desempenho de deslizamento e maquinabilidade geral.
Da Revisão do Material à Entrega
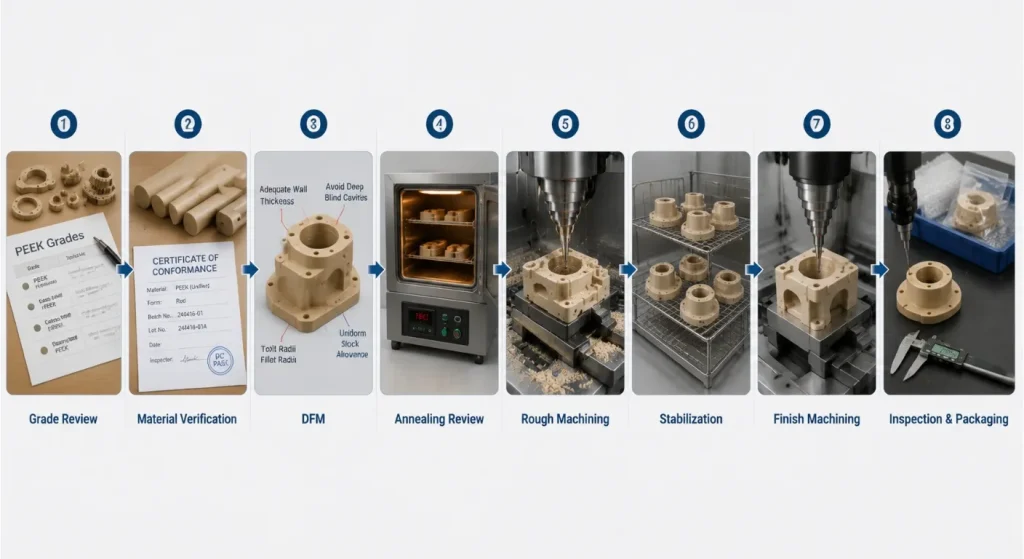
Um projeto controlado de maquinação CNC PEEK segue normalmente estas etapas:
- Análise do RFQ:Confirme a aplicação, a classificação exata, quantidade, desenho, acabamento, certificação e requisitos de entrega.
- Verificação de materiais:Revise o formulário de stock, informações do lote, certificados e documentação do fornecedor.
- Análise do DFM:Identificar tensão, espessura da parede, fixação, acesso à ferramenta, tolerância e riscos de rebarbas.
- Planeamento para aliviar o stress:Determinar se é necessário pré-maquinação ou recozimento intermédio.
- Maquinação em bruto:Remover material numa sequência controlada e equilibrada.
- Maquinação de acabamento:Dimensões funcionais completas após estabilização ou processamento intermédio.
- Limpeza e inspeção:Verifique dimensões, superfícies, arestas, documentação e requisitos de limpeza.
- Embalagem protetora:Previna riscos, contaminação, deformação e contacto entre partes.
O que incluir numa RFQ de maquinação CNC PEEK
Fornecer:
- Desenho de engenharia 2D controlado
- Modelo CAD 3D
- Grau exato de PEEK e fabricante, quando necessário
- Tipo e percentagem de preenchimento
- Forma de material ou condição do material
- Protótipos e quantidades de produção
- Dados funcionais e GD&T
- Dimensões críticas e ajustes
- Requisitos de rugosidade superficial
- Especificações de rosca, inserção e aresta
- Requisitos de recozimento ou alívio de stress
- Certificados de materiais e rastreabilidade
- Limites de limpeza e contaminação
- Requisitos de inspeção e reporte
- Requisitos de embalagem e rotulagem
- Destino de entrega e data alvo
SunOn'sGuia de orçamento para maquinação CNCfornece informações adicionais sobre como preparar ficheiros completos do projeto.
Perguntas Frequentes
1. Qual a Classificação PEEK Melhor para Maquinação CNC?
O PEEK não preenchido é um ponto de partida prático para muitos componentes de precisão. Graus preenchidos com vidro, preenchidos com carbono, com rolamento, condutores ou regulados devem ser selecionados apenas quando a aplicação exigir as suas características específicas de rigidez, desgaste, eletricidade ou documentação.
2. O PEEK precisa sempre de recozimento antes de ser usinado?
Nem todas as peças do PEEK requerem o mesmo processo de recozimento. A necessidade depende do estado do stock, remoção do material, geometria, espessura da parede, tolerância e recomendações do fornecedor do material.
3. Que tolerâncias pode a maquinação CNC PEEK alcançar?
A capacidade de tolerância depende da grade, tamanho da peça, tensão residual, temperatura, fixação da obra, sequência de maquinação e método de inspeção. Tolerâncias apertadas devem ser limitadas a características funcionais e revistas a partir do desenho 2D controlado.
4. Pode ser usinado por CNC um PEEK preenchido com vidro e com carbono?
Sim, ambos podem ser usinados, mas as suas fibras aumentam a abrasividade da ferramenta e podem afetar a qualidade das arestas e o acabamento da superfície. Podem ser necessárias ferramentas em carbureto, carbeto revestido ou diamante, dependendo da qualidade e da quantidade de produção.
5. As peças PEEK devem ser usinadas CNC ou moldadas por injeção?
A maquinação CNC é geralmente adequada para protótipos, revisões de projeto, peças complexas de baixo volume e projetos sem investimento em molde. A moldagem por injeção pode tornar-se mais económica quando a geometria é estável e o volume de repetição justifica o uso de ferramentas.
6. Que informação é necessária para um orçamento de maquinação PEEK?
Forneça ficheiros 2D e 3D, o grau exato PEEK, conteúdo de enchimento, quantidades, tolerâncias, acabamento, requisitos de recozimento, certificações, limpeza, inspeção, embalagem e necessidades de entrega. Para aplicações médicas, alimentares, semicondutoras ou outras aplicações controladas, inclua os requisitos de documentação aplicáveis antes da cotação.
Conclusão
A maquinação CNC PEEK fiável começa com a classificação exata do material e um design que reflete o comportamento dos polímeros de alto desempenho.
O PEEK não preenchido suporta muitos componentes de precisão geral. As qualidades preenchidas com vidro e com carbono podem melhorar a rigidez e o desempenho dimensional, mas também alteram as ferramentas e os requisitos da superfície. Os graus de rolamento, condutor, médico, contacto alimentar e semicondutores devem ser especificados pela sua designação comercial exata e documentação de apoio.
A tensão residual, o calor de corte, a pressão de fixação, o desgaste da ferramenta, a espessura da parede, o recozimento e as condições de inspeção devem ser analisados em conjunto. O equipamento avançado sozinho não pode compensar uma nota PEEK não especificada, geometria instável ou requisitos de aceitação incompletos.
Para solicitar uma revisão de fabricabilidade,contacte a SunOncom o seu desenho 2D, modelo CAD 3D, grau exato do PEEK, quantidades, tolerâncias críticas, certificação, limpeza e requisitos de inspeção.
