



DFM Mestre: Otimização do Design de Moldes de Injeção de Plástico
Um modelo CAD de alta qualidade nem sempre se traduz numa peça física bem-sucedida. Na fabricação de precisão, o Design for Fabricability (DFM) é a ponte essencial que garante que o seu projeto pode ser produzido em massa de forma eficiente, económica e sem defeitos estruturais.
No SunOn Industrial Group, a nossa equipa de engenharia utiliza mais de 25 anos de experiência para analisar todos os projetos antes de cortar o aço. Com uma força de trabalho de 1.000+ colaboradores qualificados a servir clientes nos EUA, Alemanha e Austrália, compreendemos que a validação técnica é o passo mais crítico no ciclo de desenvolvimento do produto.
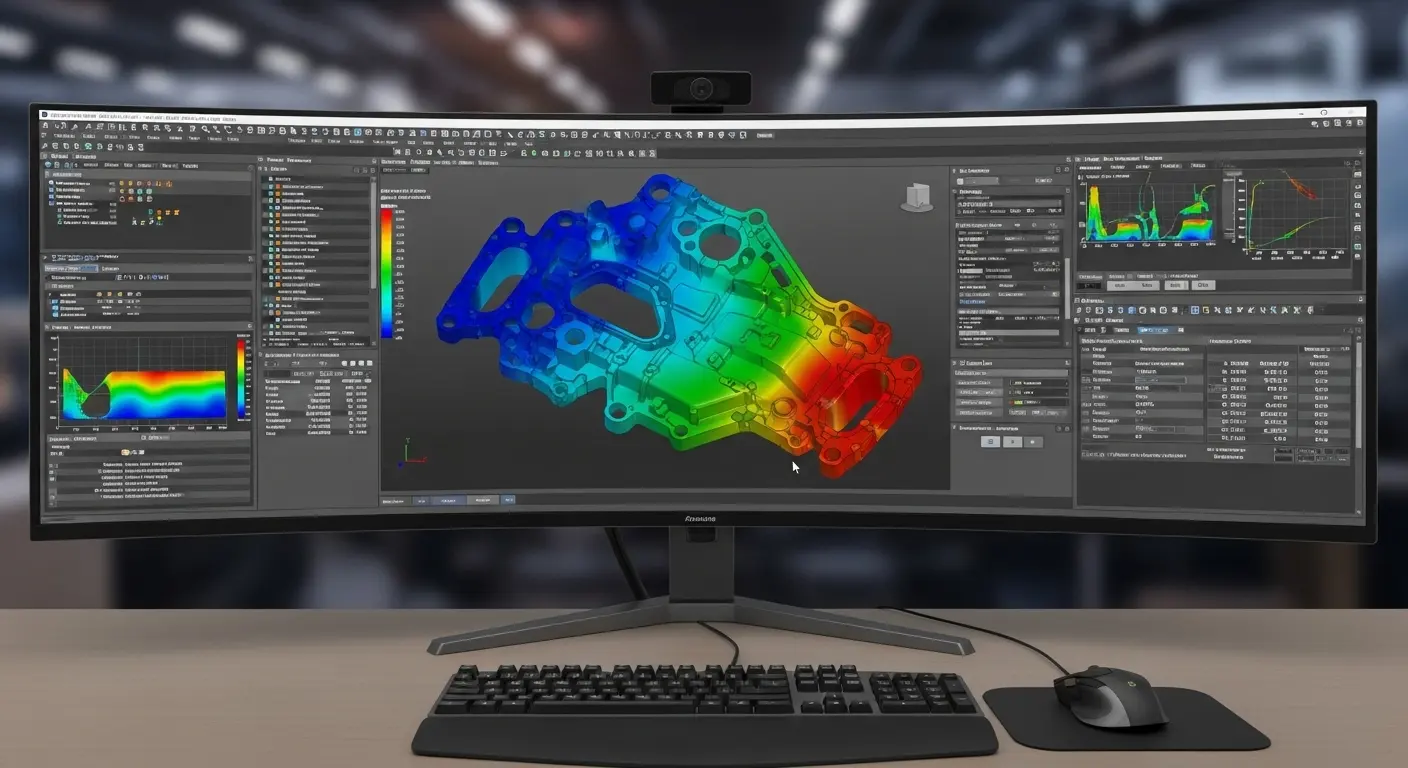
Porque é que o DFM é a "Apólice de Seguro" para o Seu Projeto
O Design para a Manufaturabilidade (DFM) é a prática de desenhar produtos de forma a simplificar os processos de fabrico para reduzir custos e melhorar a qualidade. Para a moldagem por injeção de plástico, isto significa identificar potenciais falhas durante a fase digital em vez de durante ensaios dispendiosos.
Identificação precoce de características "In-moldáveis"
Muitos designs que parecem perfeitos num ambiente 3D contêm características "não moldáveis", como undercuts internos que não podem ser ejetados ou espessuras de parede que inevitavelmente levarão a falhas estruturais. Os nossos engenheiros realizam uma revisão minuciosa para detetar estes problemas. Por exemplo, se uma peça requer geometria interna complexa, podemos sugerir mudar para peças CNC de baixo volume para prototipagem antes de nos comprometermos com ferramentas rígidas caras.
Redução de Reformulações de Ferramentas e Custos Ocultos
O custo de modificar um molde após a sua fabricação é significativamente mais elevado do que ajustar um ficheiro digital. Ao utilizar a análise do fluxo do molde, simulamos como a resina plástica preenche a cavidade. Isto permite-nos prever armadilhas de ar, linhas de soldadura e quedas de pressão. Abordar estas variáveis cedo garante que o seu projeto se mantém dentro do prazo, com as amostras T1 normalmente entregues entre 25 a 45 dias.
Componentes-chave de um Relatório Especialista DFM
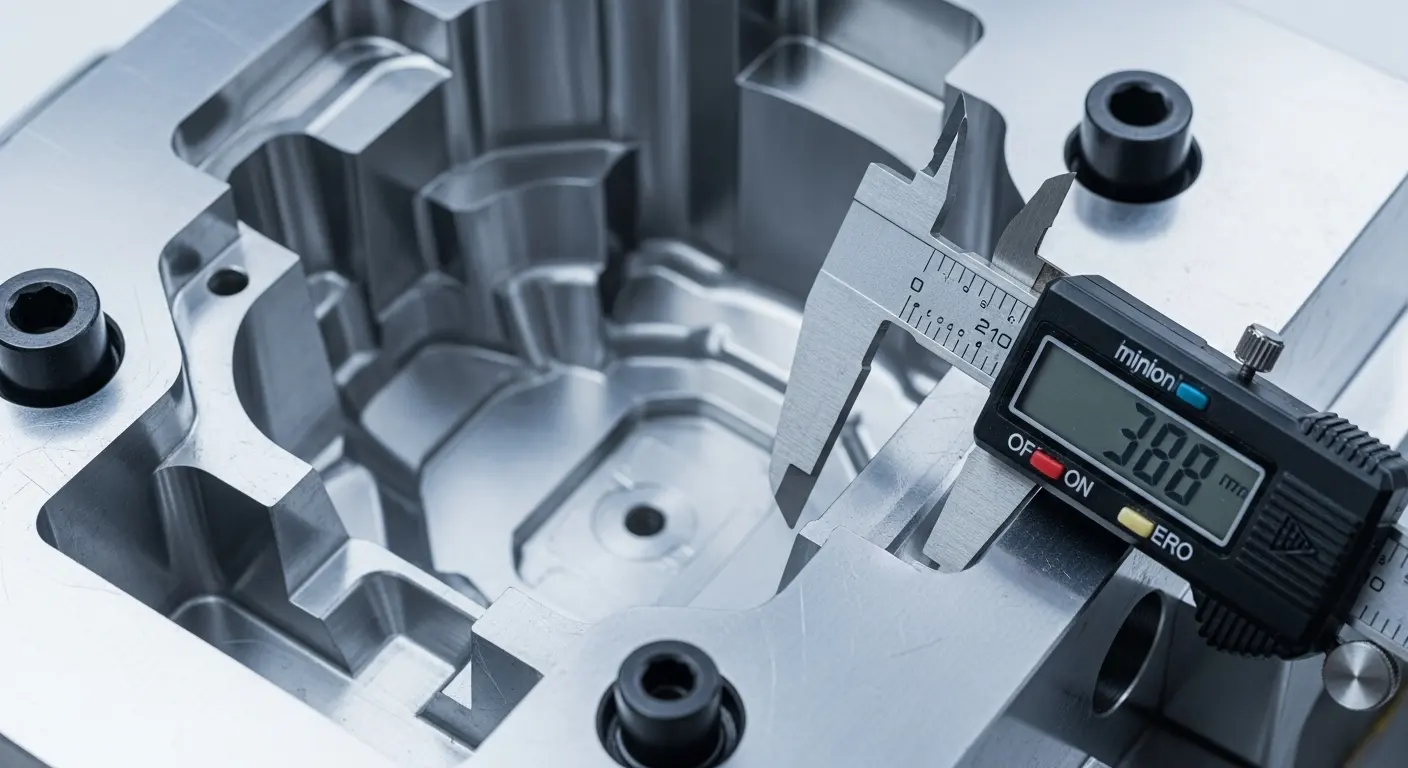
Um relatório profissional de DFM é mais do que um simples "sim" ou "não" a um projeto; é um roteiro técnico abrangente. Na SunOn, cada projeto começa com este relatório para garantir que cumprimos tolerâncias tão apertadas quanto +/- 0,05mm.
Análise do Ângulo de Draft: Garantir uma Ejeção Limpa
Um ângulo de tiragem é um ligeiro afunilamento aplicado às paredes verticais de uma peça moldada para permitir que esta se liberte do molde sem fricção. Sem tiragem suficiente, a peça pode aderir ao núcleo ou cavidade, resultando em riscos superficiais ou "marcas de arrasto".
- Superfícies lisas: Normalmente requerem um mínimo de 0,5 a 1 grau de tiragem.
- Superfícies texturizadas: Podem exigir entre 3 a 5 graus, dependendo da profundidade da textura.
A falta de inclusão destes afilamentos obriga os pinos ejetores a trabalharem mais, o que pode levar à deformação da peça ou até a danos no próprio molde.
Consistência da Espessura da Parede: Evitar Sink e Warp
A espessura uniforme da parede é o fator mais importante para manter a estabilidade das peças e reduzir os tempos de ciclo. Quando as paredes não são uniformes, as secções mais espessas arrefecem mais lentamente do que as mais finas. Esta diferença de temperatura faz com que o material puxe para dentro, criando marcas de afundamento na superfície ou fazendo com que toda a peça se deforme.
A nossa equipa recomenda manter a proporção costela-parede entre 40% e 60% da espessura nominal da parede. Este equilíbrio proporciona integridade estrutural sem criar "sombras" estéticas no exterior da peça. Se o seu projeto exigir espessuras variáveis, os nossos engenheiros podem sugerir a integração de componentes de fabrico de chapa metálica ou componentes secundários insert molding services para manter a precisão.
Posicionamento de Portas e Linhas de Separação para Estética
A linha de separação é onde as duas metades do molde se encontram, e a localização da porta é onde o plástico fundido entra na cavidade. Ambos deixam marcas visíveis. Na SunOn, os nossos engenheiros de molde descobriram que mover uma comporta apenas 2 mm pode muitas vezes eliminar marcas de afundamento desagradáveis em peças automóveis de alto brilho. Damos prioridade à colocação destas marcas em áreas "não estéticas" sempre que possível para garantir um acabamento premium.
Considerações Avançadas para Moldes Complexos
À medida que a complexidade das peças aumenta — especialmente nos setores médico e automóvel — o DFM padrão deixa de ser suficiente. Deve ter em conta os componentes mecânicos em movimento dentro da ferramenta.
Gestão de Undercuts com Lifters e Sliders
Um undercut é uma característica que impede que a peça seja ejetada em linha reta. Para fabricar estes, usamos deslizantes (que se movem perpendicularmente à abertura do molde) ou levantadores (que se movem em ângulo). Embora estes aumentem o custo das ferramentas, um relatório DFM adequado mostrará como simplificar estas funcionalidades para poupar dinheiro. Em alguns casos, substituir uma peça moldada complexa por componentes estampados em cobre ou latão para contactos elétricos internos pode simplificar o design geral do molde.
Otimização da Linha de Arrefecimento para Tempos de Ciclo Mais Rápidos
Na produção em massa, tempo é dinheiro. A otimização do tempo de ciclo depende muito da eficiência com que o molde consegue dissipar calor. Desenhamos canais de arrefecimento conformal que seguem a geometria da peça, garantindo um arrefecimento uniforme. Isto não só acelera a produção, como também previne tensões internas que levam à falha prolongada das peças.
Encolhimento Específico do Material: ABS vs. Policarbonato
Cada resina tem uma taxa de encolhimento específica. Por exemplo, o nylon encolhe de forma diferente do ABS ou do policarbonato. Os nossos engenheiros selecionam o grau de aço apropriado, como S136 ou H13, e calculam o tamanho da cavidade do molde para ter em conta estas propriedades específicas da resina. Se o seu projeto envolver transições metal-plástico, comparamos estas taxas com as normas de fundição sob pressão de alumínio para garantir um ajuste perfeito durante a montagem.
Como o Grupo Industrial SunOn gere o seu DFM
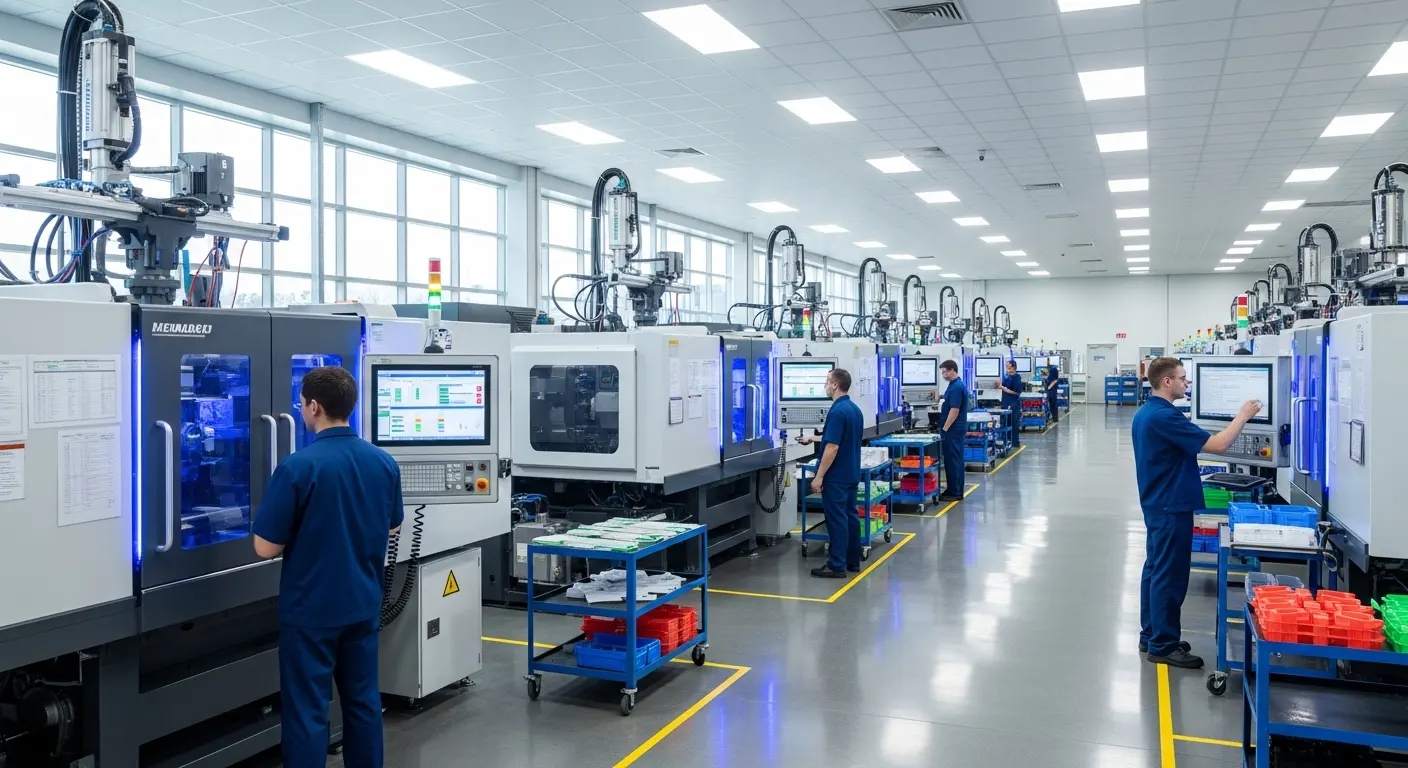
Não fabricamos apenas moldes; fornecemos soluções de engenharia que protegem o seu investimento. A nossa instalação é certificada ISO 9001:2015 e mantemos um rigoroso laboratório interno de Controlo de Qualidade (QC) para verificar todas as dimensões.
O Nosso Fluxo de Trabalho de Engenharia: Da Revisão CAD aos Exemplos T1
- Receção de Dados CAD: Envia-nos os seus ficheiros 3D (Step, IGS ou X_T).
- Estudo Inicial de Viabilidade: Verificamos a corrente de ar, a espessura da parede e os subscavos.
- Relatório DFM Abrangente: Fornecemos um PDF detalhado com alterações sugeridas, localizações dos portões e linhas de separação.
- Aprovação do Projeto de Molde: A ferramentagem só começa depois de aprovar o DFM e o design final do molde.
- Entrega de Amostras T1: Dentro de 25-45 dias, recebe amostras físicas para análise.
Estudo de Caso: Resolver Problemas de Warpage para um Cliente Automóvel Alemão
Um fornecedor automóvel alemão Tier-1 abordou-nos com um design complexo de ventilação de ar que estava a falhar devido a deformações extremas. O fornecedor anterior ignorou a diferença de arrefecimento entre o material de nylon recheado de vidro e o núcleo do molde.
Os engenheiros da SunOn redesenharam o sistema de arrefecimento e ajustaram a espessura das nervuras na fase DFM. Ao otimizar a relação costela-parede e a colocação das portas, reduzimos a deformação em 85%, permitindo que o cliente avançasse para a produção em massa 3 semanas antes do previsto.
Perguntas Frequentes (FAQ)
Qual é o elemento mais crítico de um relatório DFM para moldagem por injeção?
O elemento mais crítico é a identificação de potenciais riscos de fabrico, como secções espessas que causam marcas de afundamento ou ângulos de calado inadequados. Um relatório profissional de DFM fornece modificações de design acionáveis para garantir a qualidade das peças e reduzir os tempos de ciclo.
Como é que a espessura da parede afeta os custos de moldagem por injeção?
Uma espessura uniforme da parede é essencial para um arrefecimento consistente e para evitar empenamento das peças. Paredes não uniformes conduzem a tensões internas e ciclos de arrefecimento mais longos, o que aumenta diretamente o custo por unidade da produção em massa.
Porque é que os ângulos de tiragem são necessários no design de moldes?
Os ângulos de tiragem são ligeiros afunilamentos aplicados às faces verticais de uma peça para facilitar a ejeção do molde. Sem um tiragem adequado (tipicamente 1° a 3°), as peças podem aderir, causando riscos superficiais ou danos estruturais durante a fase de ejeção.
Pode a moldagem por injeção 2K reduzir os custos de montagem?
Sim, a moldagem por injeção 2K (two-shot) permite a combinação de dois materiais ou cores diferentes numa única peça durante um ciclo. Isto elimina a necessidade de processos de montagem secundária, reduzindo os custos laborais e melhorando a resistência da ligação.
Quais são os benefícios de um relatório DFM antes da fabricação de bolor?
Um relatório DFM funciona como um modelo para o sucesso, identificando cedo características "inmoldáveis". Isto evita remodelações dispendiosas de moldes, reduz o tempo de lançamento no mercado e garante que o produto final cumpre todos os requisitos mecânicos e estéticos.
Um molde de alto desempenho só é tão bom quanto a engenharia que o envolve. Não deixes a tua produção ao acaso ao saltar a fase de validação técnica. Faça parceria com um fabricante que priorize precisão, transparência e excelência técnica desde o primeiro dia.
Pronto para validar o seu design? Carregue os seus ficheiros CAD para a SunOn para uma Revisão DFM Abrangente e obtenha um orçamento técnico dentro de 24 horas.
