



Processo de Moldagem por Injeção de Plástico: Guia Passo a Passo
As etapas do processo de moldagem por injeção de plástico representam um ciclo altamente engenheirado que transforma pellets de polímero bruto em peças precisas e de alto desempenho. Esta técnica de fabrico é a espinha dorsal da produção moderna, responsável por tudo, desde seringas médicas até componentes do tablier automóvel. Ao compreender as nuances mecânicas de cada etapa — desde a fixação e injeção até ao arrefecimento e ejeção — os engenheiros podem otimizar os tempos de ciclo e reduzir significativamente os custos de produção. Este guia definitivo analisa a complexa jornada da resina à realidade, garantindo que o seu projeto atinge a máxima eficiência e integridade estrutural.
O que é o Processo de Moldagem por Injeção de Plástico?
O processo de moldagem por injeção de plástico é um método de fabrico cíclico em que o plástico fundido é forçado a alta pressão para dentro de um molde metálico desenhado à medida. Quando o material arrefece e solidifica na forma da cavidade, o molde abre-se para ejetar a peça final. Este processo é valorizado pela sua capacidade de produzir milhares de componentes idênticos e complexos com elevada precisão dimensional e desperdício mínimo.
Nas minhas duas décadas na fábrica, vi muitos designers tratarem este processo como uma "caixa preta". Eles colocam CAD e esperam que peças sejam retiradas. No entanto, a realidade é muito mais tátil. Lembro-me de um projeto para uma marca de eletrónica de consumo topo de gama, onde as peças saíam com "riscas prateadas" ou splay consistentes. Ao analisar os passos do processo de moldagem por injeção de plástico, percebemos que a resina não tinha sido seca durante as quatro horas necessárias a 80°C. Essa pequena falha no "pré-passo" custou ao cliente três dias de inatividade. O processo só é tão forte quanto o seu elo mais fraco.
Quais são os principais passos do processo de moldagem por injeção de plástico?
Os principais passos do processo de moldagem por injeção de plástico consistem em seis etapas-chave: Clampagem, Injeção, Habitação (Holding), Arrefecimento, Abertura do Molde e Ejeção. Esta sequência completa, conhecida como "ciclo de moldagem", dura tipicamente entre 10 segundos e dois minutos, dependendo da espessura da parede da peça e das propriedades térmicas do material utilizado.
A eficiência na moldagem mede-se em segundos. Se conseguires poupar dois segundos num ciclo de 30 segundos através de uma melhor gestão térmica, aumentas a tua produção diária em quase 7%. Para projetos de grande volume, esta eficiência é a diferença entre um empreendimento rentável e um dreno financeiro.
As 6 Etapas Centrais do Ciclo de Moldagem
| Stage | Duration | Primary |
| Function 1. Fixação | de 1 a 5 segundos | Fixa as duas metades do molde sob muita pressão. |
| 2. Injeção | 1 - 10 segundos | O parafuso avança para empurrar a resina derretida para dentro da cavidade. |
| 3. Permanecer | 2 - 15 segundos | Mantém a pressão para garantir que a cavidade está completamente preenchida. |
| 4. Arrefecimento | 10 - 60+ Segundos | O estágio mais longo; permite que a peça solidifique. |
| 5. Abertura | de 1 a 5 segundos | A placa móvel separa as metades do molde. |
| 6. Ejeção | 1 - 5 Segundos | Pinos mecânicos empurram a peça para fora do molde. |
Porque é que a Fase de Fixação é Crítica para a Qualidade da Peça?
A etapa de fixação é fundamental porque previne o "flash" — excesso de plástico que escapa das juntas do molde — aplicando força hidráulica ou elétrica suficiente para contrariar a alta pressão do plástico fundido que entra. Se a força de fixação for demasiado baixa, as metades do molde podem separar-se ligeiramente; Se for demasiado alto, pode danificar o bolor ou os caminhos de ventilação, levando a gases presos e marcas de queimadura.
Calcular a tonelagem necessária é uma ciência precisa. Geralmente, é necessário entre 2 e 5 toneladas de força de aperto para cada polegada quadrada da "área projetada" da peça. Se estiver a moldar uma peça peça de moldagem por injeção plástica com grande área, precisa de uma máquina com grande capacidade de fixação para manter a ferramenta bem fechada.
Como é que a fase de injeção influencia a integridade estrutural?
A etapa de injeção influencia a integridade estrutural ao controlar a "frente de fusão" ao entrar no molde; se a velocidade de injeção for demasiado lenta, o plástico pode arrefecer prematuramente, causando "disparos curtos". Se for demasiado rápido, o atrito pode causar "calor de cisalhamento", que degrada as cadeias poliméricas e enfraquece as propriedades mecânicas da peça final.
Durante a injeção, o parafuso alternativo atua como desentupidor. Não se trata apenas de velocidade; Trata-se de injeção "perfilada". As máquinas modernas permitem-nos iniciar a injeção lentamente para evitar jato, acelerar para preencher a maior parte da cavidade e depois abrandar novamente à medida que o molde atinge a capacidade. Este nível de controlo é essencial para métodos complexos k de moldagem por injeção onde dois materiais diferentes são injetados no mesmo espaço.
O que acontece durante as fases de habitação e arrefecimento?
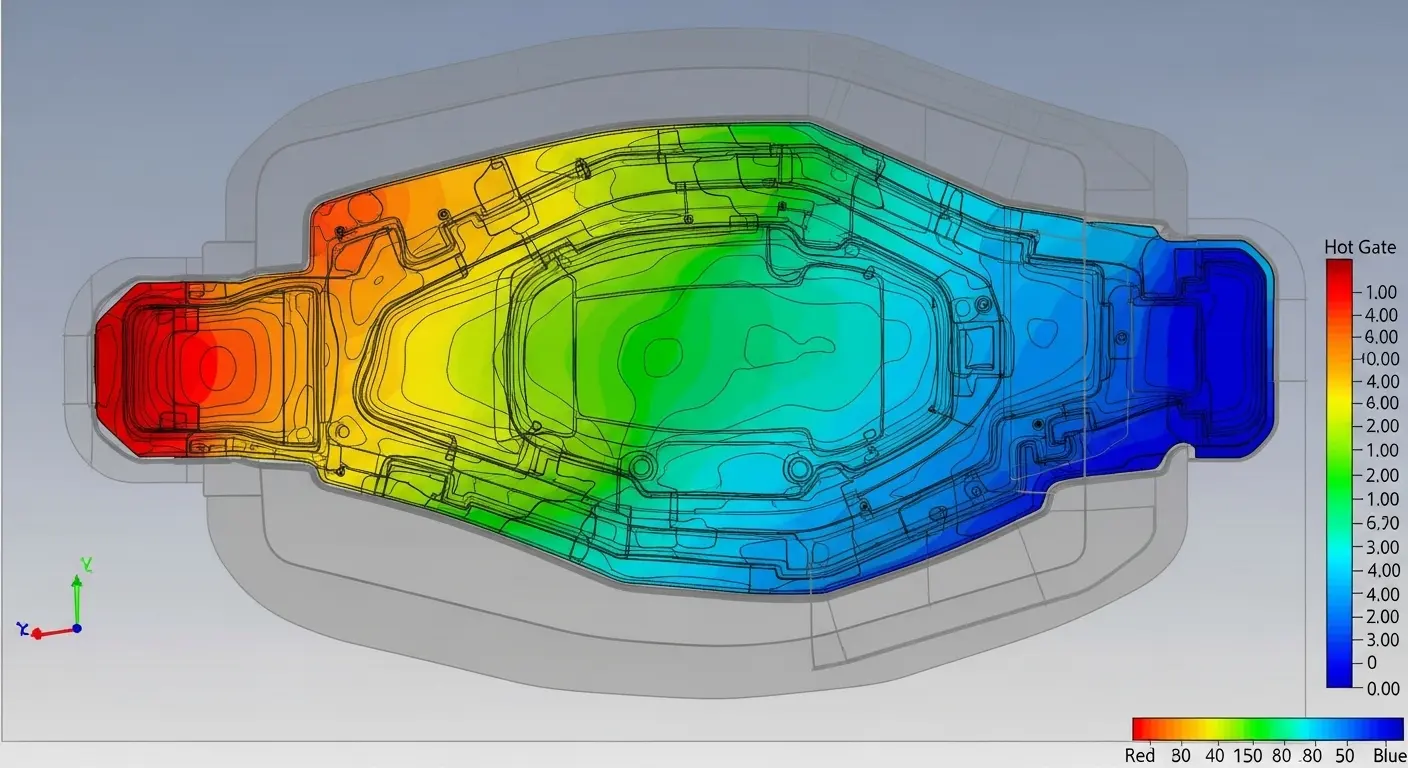
Durante a viagem, o parafuso continua a aplicar pressão para "empachar" mais plástico no molde, compensando o encolhimento de 15-20% que ocorre à medida que o material arrefece. Uma vez que a "porta" (o ponto de entrada) se solidifica, a habitação termina e começa a fase de arrefecimento, que representa até 80% do tempo total do ciclo.
O arrefecimento é onde a maioria dos iniciantes perde dinheiro. Se ainda não otimizaste o teu 2k design de peças de moldagem por injeção para uma espessura uniforme da parede, algumas áreas arrefecem mais devagar do que outras, levando a empenamento ou "marcas de afundamento".
Dica: Use "Refrigeração Conforme" no design do molde. Isto envolve a impressão 3D dos inserts do molde com canais de arrefecimento que seguem exatamente o contorno da peça, permitindo um arrefecimento 20-30% mais rápido do que as linhas tradicionais perfuradas em linha reta.
Como é que as peças são ejetadas com sucesso sem danos?
As peças são ejetadas com sucesso através de um sistema de pinos ejetores, placas decapadoras ou jatas de ar que empurram a peça solidificada para fora do núcleo do molde. Para garantir uma libertação limpa, a peça deve ser desenhada com "ângulos de tiragem" — ligeiros afunilamentos nas paredes verticais — e a superfície do molde deve ser polida ou texturizada de acordo com as características específicas de "liberação" do material.
Uma vez consultei para uma carcaça de dispositivo médico que continuava a rachar durante a ejeção. O designer não tinha qualquer corrente de ar nas nervuras internas. A peça estava essencialmente a "encolher" no núcleo do molde, como uma pega mortal. Ao adicionar apenas 1 grau de corrente de ar e usar um revestimento de moldagem especializado, reduzimos a taxa de sucata de 15% para zero. Se está a seguir um guia de moldagem por injeção 2k, vai perceber que a ejeção se torna ainda mais complexa quando se trata de sobremoldagens de toque suave que tendem a aderir à ferramenta.
Que fatores determinam o tempo total do ciclo?
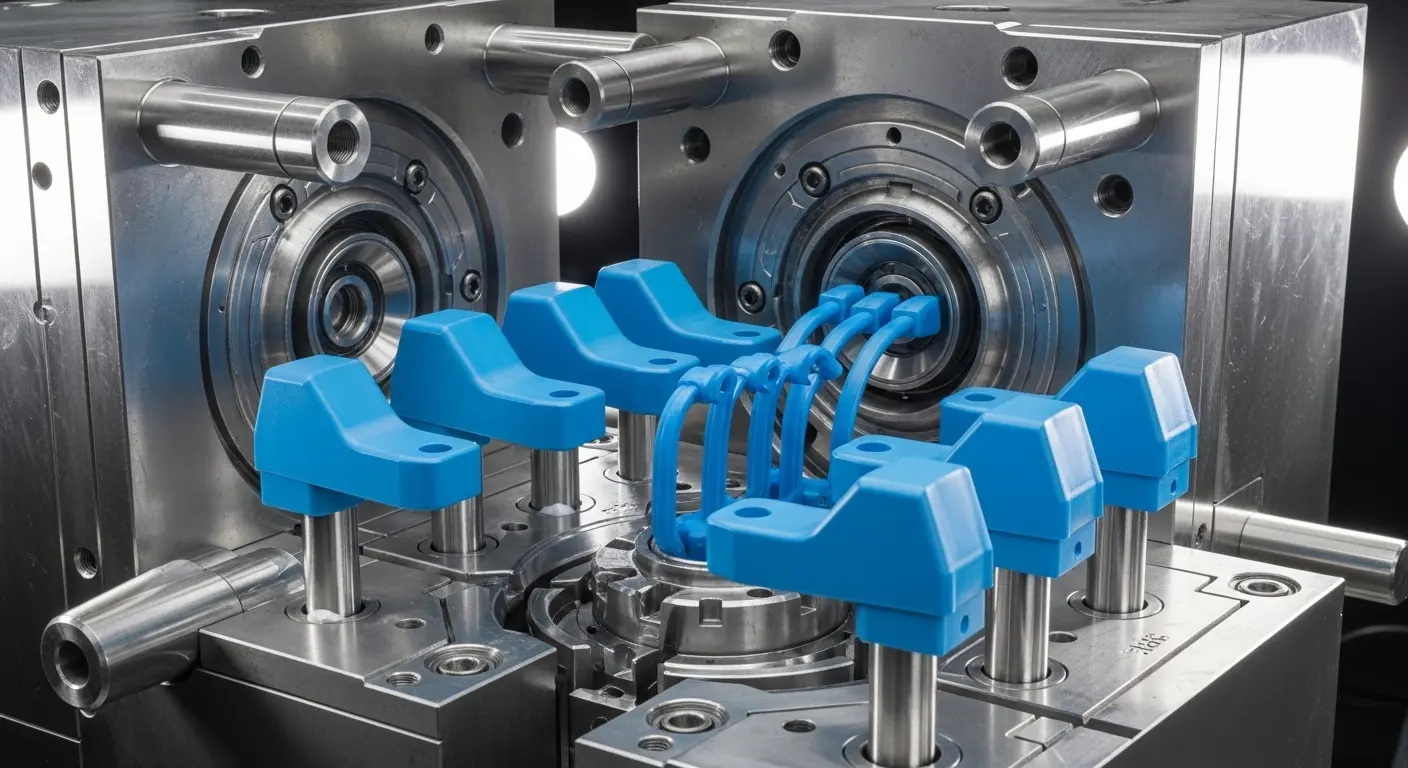
O tempo total do ciclo é determinado pela condutividade térmica do material, pela espessura da parede da peça, pela eficiência do sistema de arrefecimento do molde e pela velocidade mecânica da máquina. Paredes mais espessas exigem tempos de arrefecimento exponencialmente mais longos, o que significa que uma peça com paredes de 4mm demorará significativamente mais do que o dobro do tempo a ser produzida do que uma peça com paredes de 2mm.
Fatores de Quebra do Tempo do Ciclo
- Tipo de material: Os plásticos cristalinos (como o PE) geralmente demoram mais tempo a arrefecer do que os amorfos (como o ABS).
- Espessura da parede: Duplicar a espessura normalmente quadruplica o tempo de arrefecimento.
- Material do molde: Os moldes de alumínio arrefecem mais rapidamente do que os de aço, mas são menos duráveis para grandes volumes.
- Dinâmica da Máquina: Máquinas elétricas de alta velocidade podem poupar segundos ao "ciclo seco" (abertura e fecho).
Compreender os benefícios do processo de moldagem por injeção de k revela frequentemente que, embora o ciclo seja mais complexo, poupa tempo no "backend" ao eliminar a necessidade de montagem ou colagem secundária.
Defeitos Comuns e Como os Passos do Processo os Corrigem
| >Defeito | Causa provável no | processoFixar |
| o sink marca | pressão/tempo de habitação insuficiente | Aumentar a pressão ou o tempo de retenção. |
| Deformação | do Arrefecimento Não Uniforme | Redesenho para espessura uniforme da parede. |
| Flash Força de fixação insuficiente | Aumentar a tonelagem ou reparar a vedação do molde. | |
| Short Shots | Pressão de injeção demasiado baixa / Resina demasiado fria | Aumentar a velocidade de injeção ou a temperatura de fusão. |
| Marcas de queimadura Gás | aprisionado (sifões de ar) | Abrandar a injeção ou melhorar a ventilação do bolor. |
Como otimizar o processo de moldagem por injeção pelo custo?
Para otimizar o processo em relação ao custo, foque-se nos princípios de "Moldagem Científica", que utilizam dados de sensores dentro do molde para criar uma "janela de processo" repetível. Ao minimizar a fase de arrefecimento através de DFM avançado (Design for Manufacturing) e garantir que a máquina está perfeitamente dimensionada para o molde, pode alcançar o menor custo por unidade possível, mantendo a qualidade a 100%.
A otimização não é um evento único; é um ciclo contínuo. Sempre que começamos uma nova corrida, fazemos um "estudo de plano curto" para encontrar o ponto exato onde a cavidade está 95% cheia. Isto garante que não estamos a sobrecarregar o molde, o que poupa material e reduz o stress na ferramenta.
Pensamento Final
Dominar os passos do processo de moldagem por injeção de plástico é um exercício de gestão da física e termodinâmica. Desde o momento em que os pellets entram no funil até ao último "clique" dos pinos ejetores, cada segundo é um equilíbrio entre pressão, temperatura e tempo. Ao aprofundar a mecânica de cada nível, os engenheiros podem desenhar peças que não são apenas funcionais, mas que "nasceram para serem fabricadas". Quer seja fundador de uma startup ou um gestor de compras experiente, compreender este processo é a sua ferramenta mais poderosa para garantir o sucesso do produto num mercado global competitivo.
