



O que é o Wire EDM: Um Guia Completo para Fabrico de Precisão
Na maquinação de precisão e na fabricação avançada, certas técnicas destacam-se pela sua capacidade de produzir peças altamente precisas e intrincadas que os métodos tradicionais de corte não conseguem alcançar. Um desses processos é a Wire EDM, uma técnica de maquinação não tradicional que utiliza descarga elétrica para cortar formas complexas com precisão excecional.
Este artigo explora o que é a Wire EDM, como funciona, as vantagens que traz para a fabricação de alta precisão, aplicações típicas e como se enquadra nos fluxos de trabalho modernos da fabricação. Quer seja engenheiro, maquinista ou gestor de produção, compreenderEDM por fio de precisãoPode ajudá-lo a escolher o processo de corte ideal para componentes exigentes.
O que é o Wire EDM?
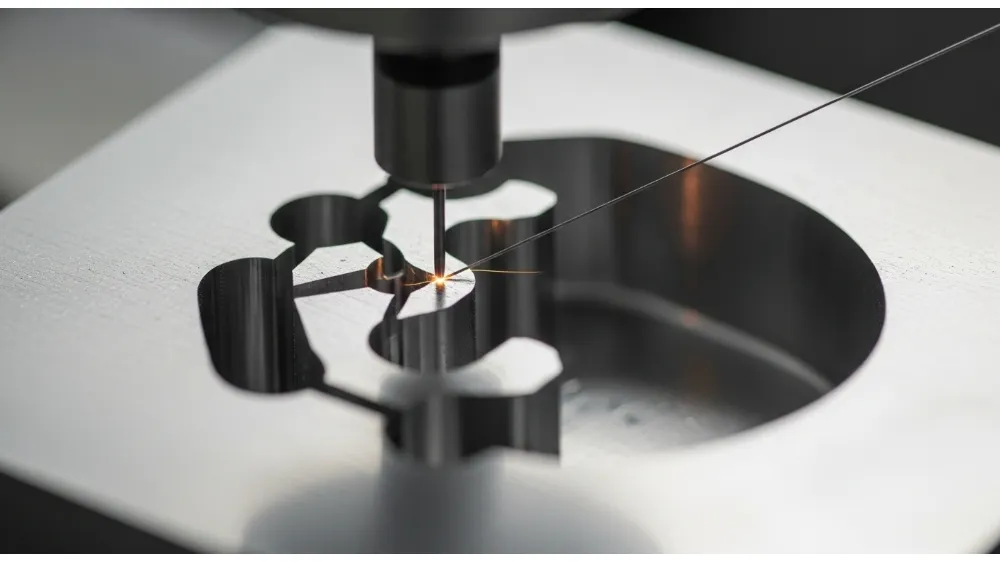
Wire EDM — abreviatura de Wire EDMMaquinagem por descarga elétrica por fio— é um método de corte que utiliza um fio fino e eletricamente carregado para erodir material de uma peça através de rápidas descargas elétricas (faíscas). Em vez de uma lâmina mecânica cortar fisicamente o material, o processo depende de energia elétrica controlada para vaporizar pedaços microscópicos de metal, criando cortes intrincados e sem rebarbas.
Ao contrário da fresagem ou serra convencionais, a EDM por fio não requer contacto físico entre a ferramenta e a peça. Isto torna-o especialmente adequado para materiais duros, frágeis ou sensíveis ao calor, como aços endurecidos, superligas, titânio e ligas exóticas amplamente utilizadas na indústria aeroespacial, médica e fabrico de ferramentas.
Como Funciona o Processo de EDM por Fio
No cerne da EDM por fio está a descarga elétrica controlada. Aqui está uma explicação simplificada do processo:
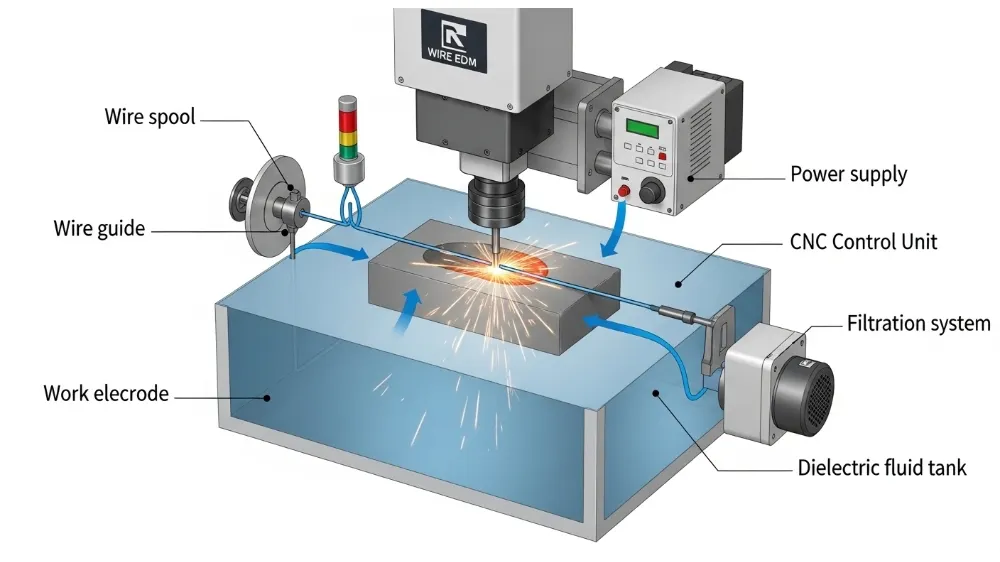
- Um fio fino alimentado continuamente (geralmente latão, tungsténio ou molibdénio) atua como elétrodo.
- O fio nunca toca na peça de trabalho; Mantém-se sempre uma faísca controlada.
- A peça e o fio são submersos num fluido dielétrico (normalmente água desionizada), que ajuda a arrefecer a zona de trabalho e a eliminar partículas erodidas.
- Impulsos elétricos saltam o espaço entre o fio e a peça, fazendo com que pequenas quantidades de metal derretam e vaporizem.
- O sistema CNC guia com precisão o fio ao longo de caminhos programados para produzir a geometria desejada.
Esta combinação de descarga elétrica e controlo preciso permiteEDM por fio de precisãocortar características que seriam difíceis ou impossíveis com métodos mecânicos.
Componentes Chave dos Sistemas de EDM por Fio
Uma máquina típica de EDM por fio inclui:
- Fonte de alimentação:Emite pulsos elétricos precisos que controlam a intensidade da faísca.
- Sistema de controlo servo:Mantém uma separação constante da faísca e tensão dos fios.
- Alimentador de fio:Fornece continuamente fio novo para evitar imprecisões relacionadas com o desgaste.
- Sistema de descarga dielétrica:Mantém a área de corte limpa e fresca.
- Controlador CNC:Traduz a geometria da peça em caminhos de movimento precisos.
A precisão na EDM por fio resulta da sincronização destes sistemas, permitindo que as peças sejam usinadas com tolerâncias frequentemente medidas em micrómetros.
Materiais Adequados para EDM por Arame
Uma das maiores vantagens da EDM por fio é a sua capacidade de trabalhar com materiais difíceis de maquinar por meios tradicionais:
- Aços para ferramentas endurecidos(frequentemente acima de 40 HRC)
- Carbureto de tungsténio
- Ligas de titânio
- Superligas inconel e à base de níquel
- Ligas de cobre e alumínio
- Grafite e outros materiais condutores
O único requisito é que a peça de trabalho seja eletricamente condutora. Materiais como cerâmicas, plásticos e compósitos geralmente não podem ser cortados com Wire EDM a menos que sejam revestidos ou tornados condutores.
Vantagens da EDM por fio de precisão
Precisão Extremamente Elevada
A EDM por fio pode atingir tolerâncias dentro de ±0,001 mm e acabamentos superficiais que minimizam a necessidade de operações secundárias. Este nível de precisão é fundamental para peças como matrizes, moldes, implantes médicos e componentes aeroespaciais.
Capacidade de Geometria Complexa
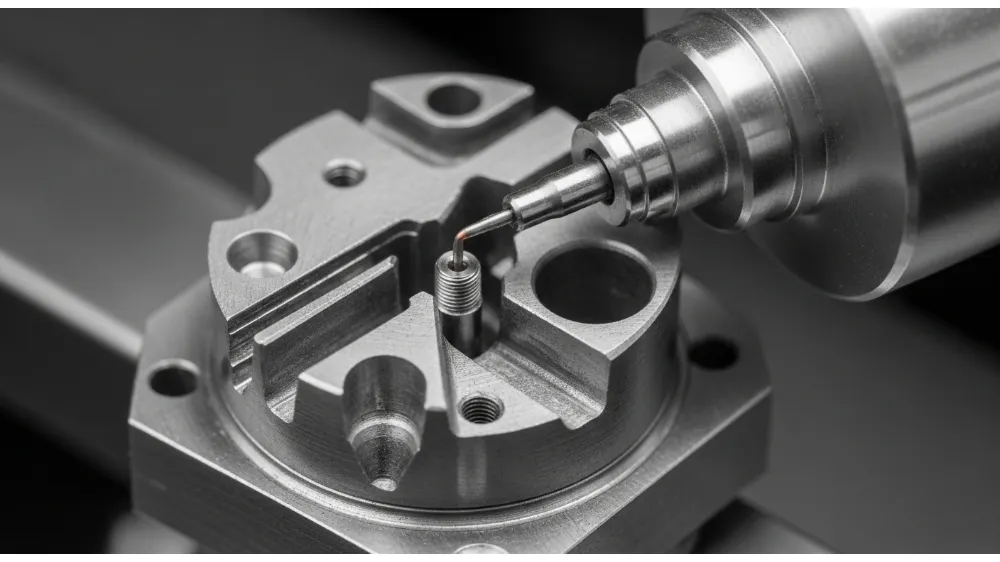
Por utilizar um fio fino e descargas elétricas, a EDM por fio pode cortar características internas intrincadas, cantos acentuados e paredes finas que são desafiantes para fresagem ou torneamento.
Tensão Mecânica Mínima
Como não há contacto direto com a ferramenta,EDM por fio de precisãonão exerce forças de corte sobre a peça. Isto significa que não é introduzida distorção ou tensão, preservando a integridade dimensional, especialmente para componentes finos ou delicados.
Trabalhos em Materiais Duros
A EDM por fio destaca-se na maquinação de aços endurecidos e superligas sem necessidade de amolecer ou recozer o material antes do corte.
Excelente Qualidade de Superfície
A natureza controlada da erosão por faísca produz acabamentos finos na superfície, reduzindo a necessidade de polimento ou retificação em muitas aplicações.
Limitações e Compromissos
Embora o Wire EDM ofereça vantagens convincentes, não é perfeito para todos os cenários:
- Remoção Lenta de Material:A erosão elétrica é mais lenta do que o corte mecânico, tornando a EDM por fio menos eficiente para remoção de materiais grandes ou a granel.
- Apenas Materiais Condutores:As peças não condutoras devem ser tornadas condutoras antes da usinagem.
- Custo dos fios e consumíveis:Consumíveis de fio e fluido dielétrico aumentam os custos operacionais.
- Arredondamento das Arestas:A faísca leva a pequenos raios de canto, que devem ser tidos em conta no projeto.
Apesar destas limitações,EDM por fio de precisãoé frequentemente o único método viável para peças de alta precisão e complexas.
Comparação com outros métodos de maquinação
EDM por fio vs fresagem CNC
A fresagem CNC utiliza brocas de ferramenta para remover fisicamente material. É mais rápido para remoção geral de materiais e componentes maiores, mas enfrenta desafios ao cortar ligas extremamente duras ou características internas intrincadas. A EDM por fio preenche esta lacuna com precisão superior e a capacidade de cortar perfis complexos com pouco esforço mecânico.
EDM por fio vs EDM de afundação de matrizes
Ambos são processos EDM, mas:
- EDM por fio:Utiliza fio contínuo e é ideal para cortar peças.
- O EDM a afundar-se:Utiliza elétrodos moldados para erodir cavidades e moldes.
A EDM por fio é preferida para aplicações de corte contínuo e peças que exijam tolerâncias apertadas nos perfis.
Aplicações da EDM por fio na fabricação moderna
A EDM por fio é amplamente utilizada em indústrias que exigem precisão e fiabilidade.
Indústria Aeroespacial
As peças aeroespaciais frequentemente requerem geometrias complexas em superligas duras que são difíceis de maquinar convencionalmente. Componentes de injetores de combustível, componentes de turbina e suportes de precisão beneficiam do Wire EDM.
Fabrico de Ferramentas e Matrizes
Moldes, punções, matrizes e inserções de ferramentas intrincadas são frequentemente cortados usando Wire EDM devido à sua elevada precisão e repetibilidade.
Dispositivos Médicos
Implantes e instrumentos médicos — como próteses personalizadas, ferramentas cirúrgicas e componentes de precisão — exigem tanto a precisão como a qualidade da superfície que a Wire EDM oferece.
Fabrico Automóvel
A EDM por fio é usada para cortar peças de transmissão de precisão, sensores, conectores e componentes protótipos, especialmente quando são necessárias dureza e pequenas características.
Programação e Controlo: Como o CNC Guia o Wire EDM
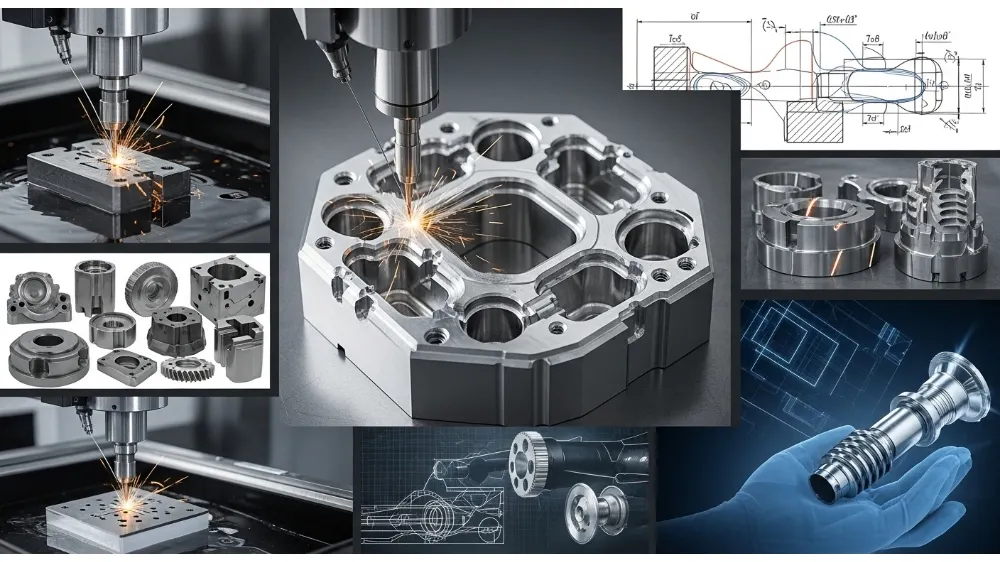
A EDM por fio baseia-se em programação CNC avançada para seguir caminhos de corte precisos. O software CAD/CAM converte desenhos 3D em instruções de movimento, ajustando parâmetros como:
- Taxa de alimentação por fio
- Durações do pulso ligar/desligar
- Controlo do servo gap
- Incrementos de avanço para passagens finais
Os operadores otimizam estas definições com base no tipo de material, geometria da peça e acabamento superficial desejado.
Fluidos Dielétricos e Seleção de Fios
O fluido dielétrico (frequentemente água desionizada) desempenha múltiplas funções: arrefece a zona de corte, limpa partículas erodidas e estabiliza o comportamento de descarga elétrica. O fio em si influencia a qualidade do corte; Os tipos comuns de fio incluem fio de latão revestido para acabamentos finos ou fios mais grossos para cortes mais rápidos.
Dicas para Operações Bem-Escritas de Eletrocardiograma por Cabo
- Programe sempre caminhos de entrada e saída para evitar a rotura do fio.
- Use múltiplas passagens (desbaste e acabamento) para obter a melhor qualidade de superfície.
- Monitorize a limpeza dielétrica para evitar curtos-circuitos e a instabilidade de corte.
- Mantenha uma tensão constante dos fios para perfis de corte precisos.
- Escolha o diâmetro do fio com base no tamanho da característica e nos requisitos de acabamento.
Custos e Considerações para os Fabricantes
As máquinas de EDM por fio têm custos por peça mais elevados devido a consumíveis e taxas de corte mais lentas em comparação com a maquinação convencional. No entanto, para componentes de alta precisão, a redução das operações secundárias e a melhoria da qualidade das peças muitas vezes compensam o custo adicional.
Perguntas Frequentes (FAQ)
P1: Que materiais pode o Wire EDM cortar?
R: A EDM por fio pode cortar qualquer material eletricamente condutor, incluindo aços endurecidos, titânio, superligas, ligas de cobre e grafite.
P2: O Wire EDM é adequado para produção em massa?
R: Sim, quando a precisão pesa mais do que o tempo de ciclo, e quando a repetibilidade e precisão são críticas. A automação ajuda a escalar a produção.
P3: Que espessura pode suportar o Wire EDM?
R: As espessuras práticas de corte variam desde folhas finas até peças com várias centenas de milímetros, dependendo da capacidade da máquina.
P4: Quão preciso é o Wire EDM?
R: As tolerâncias típicas estão dentro dos micrómetros, e os acabamentos superficiais são frequentemente superiores aos métodos de corte mecânicos.
P5: O Wire EDM cria zonas afetadas pelo calor?
R: O calor mínimo é localizado e o fluido dielétrico arrefece rapidamente a área, resultando numa distorção térmica negligenciável.
P6: Que indústrias utilizam mais a Wire EDM?
R: A indústria aeroespacial, fabrico de dispositivos médicos, peças de precisão automóvel e fabrico de ferramentas/matrizes utilizam frequentemente a EDM por fio para componentes de alta precisão.
Conclusão
O Precision Wire EDM é uma tecnologia poderosa e indispensável na manufatura moderna, oferecendo níveis de precisão incomparáveis, a capacidade de cortar geometrias complexas e compatibilidade com materiais duros ou sensíveis ao calor. Embora mais lento e dispendioso do que alguns métodos tradicionais, as suas vantagens em precisão, qualidade da superfície e corte sem esforços tornam-no uma ferramenta essencial para os setores aeroespacial, médico e de engenharia de alta precisão.
Ao compreender o que é a EDM por fio de precisão, como funciona e onde é mais eficaz, engenheiros e fabricantes podem tomar melhores decisões sobre estratégias de maquinação que maximizem a qualidade, minimizem o desperdício e reduzam o risco de produção.
