



10 Formas de Reduzir os Custos de Moldagem por Injeção de Plástico
Dominar como reduzir os custos de moldagem por injeção é o ponto de viragem definitivo para qualquer projeto de hardware, passando de um protótipo de impressão em massa de protótipo de impressão 3D para produção em massa. Embora a moldagem por injeção seja o método mais económico para grandes volumes, a "aderência" inicial às ferramentas pode ser uma barreira significativa. Ao focar-se no Design for Manufacturing (DFM) e na escolha estratégica de materiais, pode muitas vezes reduzir o seu investimento inicial de capital em 30% ou mais.
1. Simplificar a Geometria da Peça
Quanto mais complexa for uma peça, mais caro é o molde. Remover características estéticas não funcionais ou nervuras internas complexas reduz a quantidade de maquinação CNC necessária para criar a ferramenta. Se uma funcionalidade não acrescenta valor ao utilizador, provavelmente está apenas a aumentar o seu resultado financeiro.
2. Manter uma espessura uniforme da parede
Paredes uniformes são o "santo graal" da moldura. Permitem um arrefecimento consistente, o que evita empenamentos e marcas de afundamento. Secções mais espessas demoram exponencialmente mais tempo a arrefecer; Ao afinar as paredes e usar nervuras para maior resistência, pode reduzir os tempos de ciclo até 50%, reduzindo diretamente o preço por peça.
3. Incorporar ângulos de rascunho adequados
O draft é o ligeiro afunilamento aplicado nas laterais de uma peça para ajudar a deslizar para fora do molde. Sem um ângulo de tiragem (tipicamente 1,5 a 2 graus), a peça cola-se, levando a uma elevada taxa de sucata e a potencial de danos na superfície cara do molde.
4. Peças Auto-Acoplantes de Projeto
Em vez de desenhar um "topo" e um "fundo" que exijam dois moldes separados, desenhe uma única peça que possa virar e encaixar em si mesma. Esta abordagem "concha" reduz efetivamente para metade os custos das ferramentas, já que só precisa de pagar por uma base de molde.
5. Eliminar Undercuts
Os undercuts são características que impedem que uma peça seja retirada diretamente de um molde. Exigem "slides" ou "lifters" — peças mecânicas móveis dentro da ferramenta. Evitar estas características mantém o design do molde num "tirão direto", o que é significativamente mais barato de construir e manter.
6. Selecionar Resinas Padrão
A menos que a sua peça vá para um ambiente extremo, mantenha-se em resinas "commodities" de alto volume como ABS, Polipropileno (PP) ou Polietileno (PE). Estes materiais são mais fáceis de processar, têm prazos de entrega mais curtos e são significativamente mais baratos do que plásticos de engenharia especializados como o PEEK.
7. Usar moldes multi-cavidades para volume
Se estiver a produzir 50.000+ peças, um molde de cavidade única é ineficiente. Um molde de 4 ou 8 cavidades produz múltiplas peças em cada ciclo de máquina. Embora a ferramenta custe mais à partida, o custo de mão de obra e tempo de máquina por peça desce drasticamente.
8. Moldes de Família de Alavancagem
Um "Molde Familiar" contém diferentes partes do mesmo conjunto (como a frente e a parte de trás de um comando) numa base de molde. Esta é uma ótima forma de obter várias peças únicas pelo preço de uma mesma ferramenta, desde que as peças sejam semelhantes em tamanho e material.
9. Escolha alumínio para volumes baixos
Se só precisas de alguns milhares de peças, não pagues por um molde de aço temperado. As ferramentas de alumínio são muito mais rápidas de usinar e oferecem uma dissipação de calor superior. Isto faz deles a escolha perfeita para projetos de moldagem por injeção de baixo volume.
10. Parceria com especialistas em DFM
A melhor forma de poupar dinheiro é detetar erros antes de cortar o aço. A parceria com Top 10 Fabricantes de Prototipagem Rápida permite-lhe obter uma análise profissional de DFM. Podem identificar condições de "aço fino" ou gargalos de arrefecimento que, de outra forma, levariam a reparações dispendiosas mais tarde.
Como é que simplificar a geometria da peça reduz custos?
Simplificar a geometria da peça reduz custos ao permitir um design de molde menos complexo, que exige menos horas de maquinação CNC e menos trabalho manual de bancada. Eliminar características estéticas não funcionais ou texturas complexas reduz o risco de defeitos de moldagem e reduz significativamente o preço inicial da ferramenta de aço ou alumínio.
Já vi muitos designers tratarem o molde como uma impressora 3D, adicionando nervuras internas complexas e logótipos em relevo por todo o lado. Numa ocasião, um cliente tinha uma superfície interna texturizada que nenhum utilizador alguma vez veria. Ao remover essa textura e suavizar as nervuras internas, cortámos [dados: $4.000] do orçamento de ferramentas e reduzimos a taxa de sucata em 5%. A complexidade na moldagem não é gratuita — tem um imposto vitalício sobre o preço da peça.
Porque é que a espessura uniforme da parede é crítica para o orçamento?
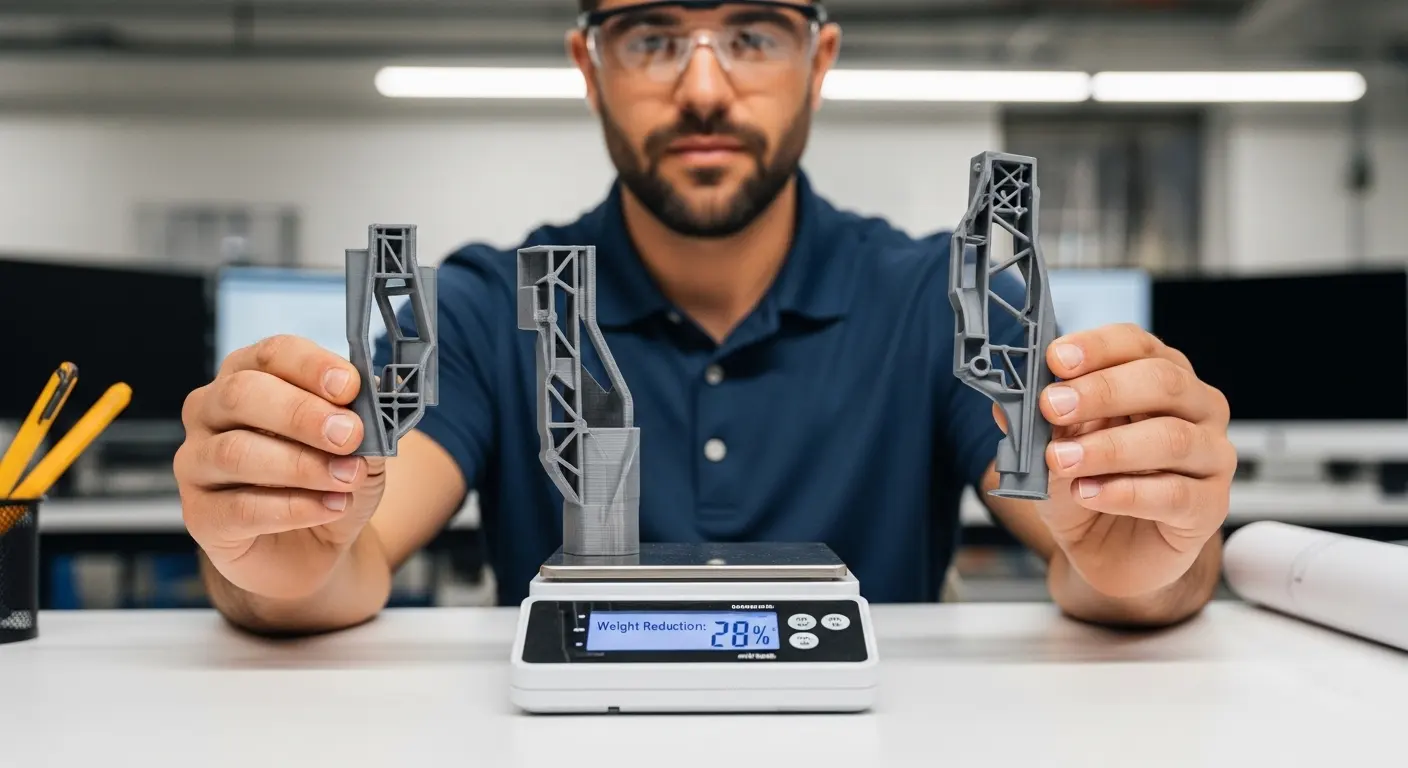
Uma espessura uniforme da parede é fundamental porque garante um arrefecimento consistente em toda a peça, prevenindo marcas de afundamento, empenamento e tensões internas. Peças com paredes uniformes podem ser produzidas com tempos de ciclo mais rápidos, o que reduz diretamente a taxa horária da oficina e diminui a quantidade de resina plástica necessária por peça.
Quando tens secções grossas, o plástico demora mais a solidificar. No mundo da moldagem, tempo é dinheiro. Uma peça com uma parede de 4mm pode demorar 60 segundos a arrefecer, enquanto uma parede de 2mm demora 20 segundos. Se estiver a operar 100.000 peças, essa diferença no tempo de ciclo é a diferença entre lucro e prejuízo.
| espessura da | parede tempo típico de arrefecimento | impacto no custo por |
| peça 1,0 mm | 10 - 15 segundos | muito baixo |
| 2,0 mm | 20 - 30 segundos | padrão |
| 4,0 mm | 60+ segundos | alto |
Podem os ângulos de draft reduzir as suas despesas de produção?
Sim, os ângulos de tiragem reduzem os custos de produção ao facilitar a ejeção fácil das peças do molde, o que previne a deformação das peças e reduz o desgaste da ferramenta. Sem o correio adequado (normalmente entre 1,5 a 2 graus), as peças podem aderir ao molde, levando a tempos de ciclo mais longos, taxas de sucata mais elevadas e manutenção frequente do molde.
Dica: Se estiveres a usar um acabamento texturizado, precisas de ainda mais rascunho. Uma textura "pesada" semelhante ao couro pode exigir 5 graus de tiragem para evitar que a peça arraste e arranhe ao sair do molde.
Como é que as peças auto-acasaladas poupam em ferramentas?
As peças auto-encaixáveis poupam em ferramentas ao permitir que um único molde produza ambas as metades de uma caixa, reduzindo efetivamente o investimento em ferramentas para metade. Ao desenhar os lados esquerdo e direito de um produto para serem idênticos e interligados, elimina a necessidade de duas bases de molde separadas e caras.
Isto é um clássico "movimento profissional" na eletrónica de consumo. Em vez de pagar por dois moldes de 10.000 dólares, paga-se por um molde de 12.000 dólares que é um pouco mais complexo mas produz todo o conjunto. Este é frequentemente um caminho melhor do que moldagem por injeção de baixo volume com duas ferramentas separadas.
Porque deve evitar os undercuts no design de moldes?
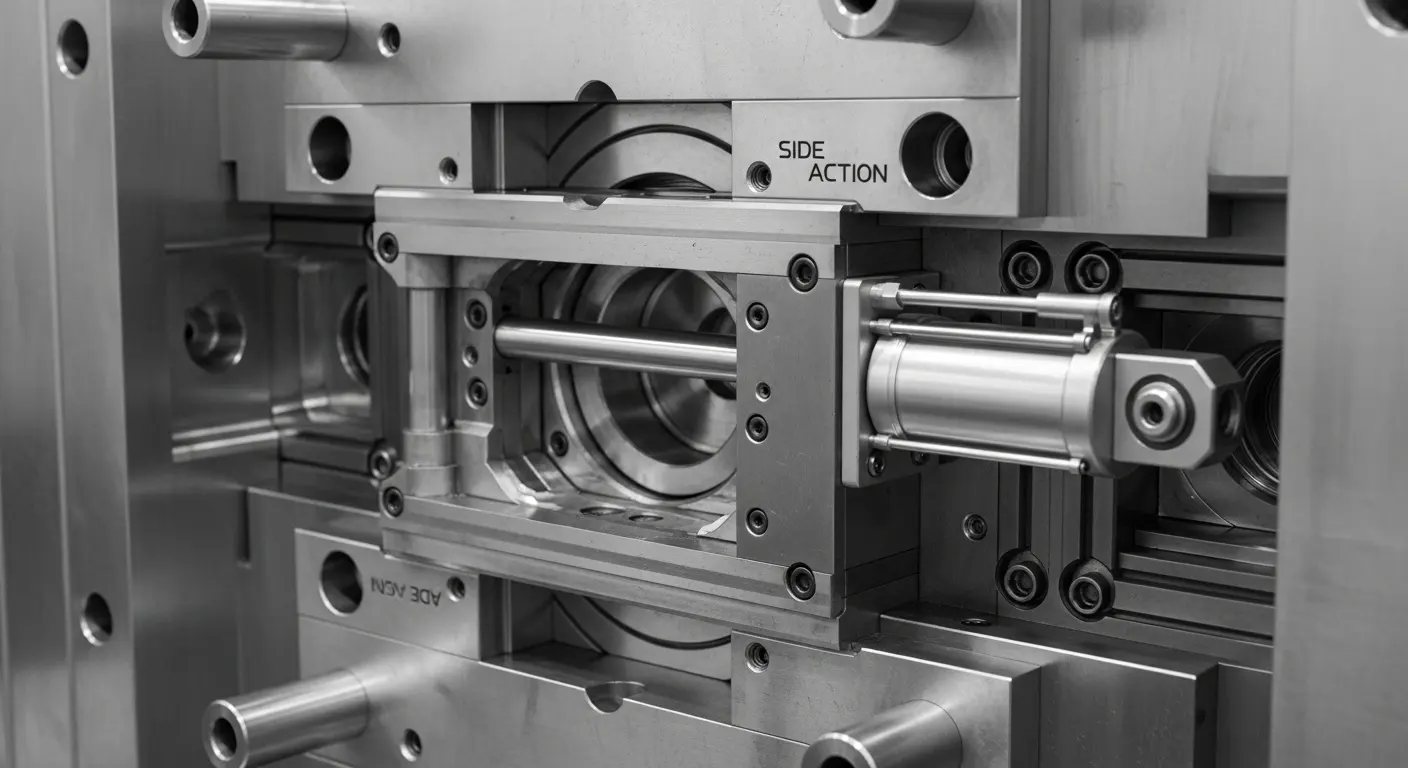
Deve evitar os undercuts porque requerem "ações laterais", "lifters" ou "slides" dentro do molde para permitir a ejeção da peça. Estas peças móveis mecânicas aumentam significativamente a complexidade do design do molde, acrescentam milhares de dólares ao custo das ferramentas e aumentam a probabilidade de falha mecânica durante uma produção.
Se conseguires redesenhar um encaixe de encaixe para ser um "orifício passante" ou uma aba simples, faz isso. Trabalhei uma vez com uma equipa que insistia numa porta de entrada lateral para um cabo. Ao simplesmente rodar a orientação da peça e usar um "desligamento" no molde, eliminámos um ferrolho hidráulico de 3.500 dólares. Pergunte sempre: "Esta funcionalidade pode ser alcançada com um puxão reto?"
Como é que a seleção de materiais influencia o resultado final?
A seleção do material influencia o resultado final através do custo da matéria-prima por libra e do impacto do material no tempo de ciclo e nas taxas de sucata. Escolher uma resina padrão de alto volume como Polipropileno (PP) ou ABS em vez de resinas de engenharia especializadas como PEEK ou ULTEM pode reduzir os custos dos materiais em [dados: 200-500%].
Ao comparar moldagem vs. 3d impressão, lembre-se que as resinas para impressão 3D são muito mais caras do que as pastilhas de moldagem por injeção. No entanto, se escolher uma resina difícil de processar, o tempo de inatividade da máquina vai consumir qualquer poupança que tenha feito no plástico bruto.
Vale a pena os moldes de múltiplas cavidades o custo inicial mais elevado?
Os moldes de múltiplas cavidades valem o custo para grandes volumes porque produzem múltiplas peças num único ciclo de máquina, reduzindo drasticamente a mão de obra e o tempo de máquina por peça. Embora a ferramenta inicial seja mais cara, o custo "amortizado" por peça é muito inferior ao de usar um molde de cavidade única para milhares de unidades.
- Cavidade Única: Melhor para testes e com volumes baixos (< 1.000 peças).
- 2-4 Cáries: Bom para produção média.
- Cáries 8-16+: Essenciais para bens de consumo de massa.
O que é um molde familiar e quando deve usá-lo?
Um molde familiar é uma base de molde único que contém cavidades para diferentes partes do mesmo conjunto. Deve usar um molde familiar quando as suas peças forem de tamanho semelhante, feitas do mesmo material e necessárias em quantidades iguais, permitindo-lhe produzir um "kit" completo de peças em cada ciclo.
No entanto, tem cuidado. Se uma peça da "família" for muito maior do que as outras, arrefecerá a uma velocidade diferente, podendo causar problemas de qualidade para as peças mais pequenas. Expert Top 20 Fabricantes de Prototipagem Rápida podem equilibrar os "runners" no molde para garantir pressão e arrefecimento uniformes em todas as peças.
Deve escolher alumínio ou aço para o seu molde?
Deves escolher alumínio para volumes baixos a médios (até 10.000 peças) porque é mais rápido de usinar e dissipa melhor o calor, levando a tempos de ciclo mais curtos. Deves escolher aço endurecido para produção em massa em grande volume (100.000+ peças) porque é muito mais durável e pode suportar a natureza abrasiva dos plásticos preenchidos com vidro.
Os moldes de alumínio são a arma secreta do moldagem por injeção de baixo volume. Podem ser cortados em metade do tempo do aço, colocando-te em produção semanas mais cedo.
Como é que a parceria com o fabricante certo reduz custos?
Fazer parceria com o fabricante certo reduz custos graças à sua experiência em DFM (Design para Fabrico) e à sua capacidade de otimizar o processo produtivo. Um parceiro de alta qualidade identificará oportunidades de poupança no seu design antes mesmo de a ferramenta ser cortada, evitando alterações dispendiosas a meio do projeto e garantindo o maior "rendimento na primeira passagem" possível.
Trabalhar com uma empresa que compreende todo o ciclo de vida — desde impressão 3D até à produção em massa — é inestimável. Eles podem orientá-lo sobre quando mudar de um processo para outro para manter os custos unitários ao mínimo absoluto.
Pensamento Final
Compreender como reduzir os custos de moldagem por injeção não é sobre cortar custos; trata-se de engenharia inteligente. Ao simplificar a sua geometria, escolher os materiais certos e aproveitar a experiência dos fabricantes de topo, pode lançar um produto de alta qualidade no mercado por uma fração do custo tradicional. A parte mais cara é aquela que tem de ser redesenhada depois de o molde ser construído. Invista o seu tempo na fase de design e o seu resultado final irá agradecer-lhe durante a fase de produção.
