


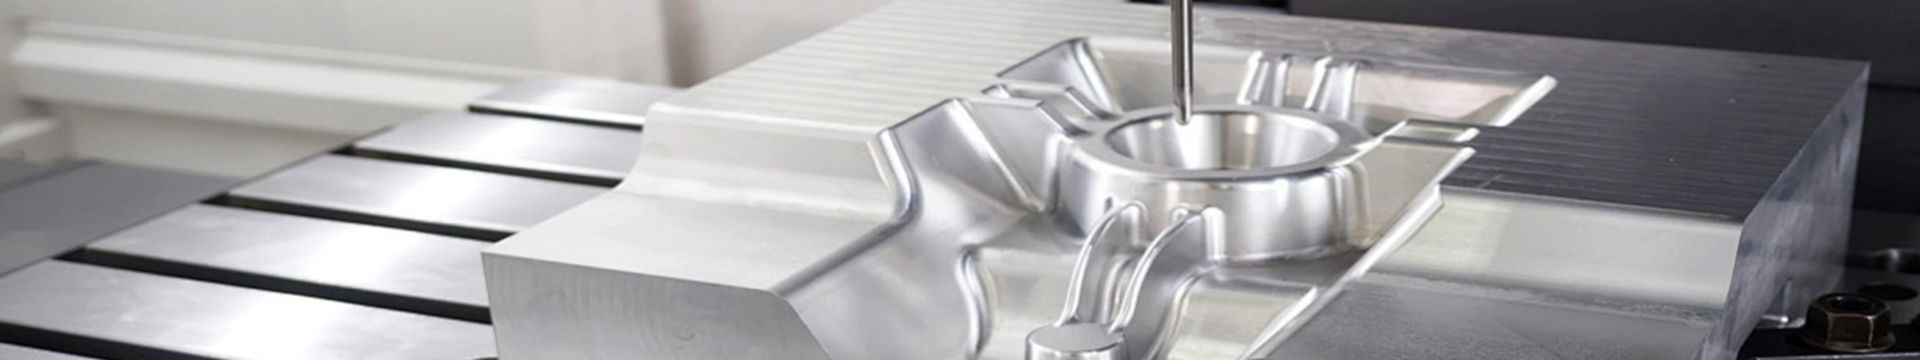
Explicação sobre Fundição de Alumínio com Maquinação Secundária
Deve equilibrar velocidade e precisão para entregar componentes metálicos de alto desempenho. A fundição de alumínio com usinagem secundária oferece-lhe o melhor dos dois mundos. Este processo combinado começa com uma peça fundida quase em forma de rede. Depois, utiliza-se ferramentas controladas por computador para refinar características críticas. Este guia fornece detalhes técnicos detalhados para o ajudar a otimizar o seu fluxo de trabalho de fabrico.
O que é a fundição de alumínio com maquinação secundária?
A fundição de alumínio sob pressão com maquinação secundária produz peças de alumínio quase de forma líquida através da fundição e depois refina características críticas através da maquinagem para maior precisão. Utiliza-se a fundição sob pressão de alta pressão (HPDC) para criar geometrias complexas como nervuras internas e aletas de arrefecimento. Este primeiro estágio trata da maior parte da modelagem do material. Remove-se apenas uma pequena fração de metal durante a segunda fase.
Escolhe este método quando o seu papel precisa de características que só o elenco não consegue alcançar. Por exemplo, um assento de rolamento requer um ajuste muito mais apertado do que um molde padrão pode fornecer. A maquinação permite atingir tolerâncias tão apertadas quanto ±0,025 mm. Isto garante que as suas peças encaixam perfeitamente em conjuntos de alto risco, como motores automóveis ou ferramentas médicas.
Porque é que a maquinagem secundária é adicionada após a fundição de alumínio?
A maquinação secundária é adicionada após a fundição de alumínio para alcançar tolerâncias mais apertadas, interfaces precisas e uma precisão superficial que a fundição sozinha não consegue garantir de forma consistente. Beneficias da rapidez de lançamento para a forma geral. Depois obtém-se a extrema precisão da fresagem CNC para as dimensões finais. Esta abordagem em dois passos resolve os problemas de retração do metal e desgaste causado pelo molde.
- Controlo de Tolerância: Atingir especificações mais rigorosas que ±0,1 mm, que a fundição normalmente não consegue cumprir.
- Contacto Térmico: Criar superfícies perfeitamente planas para a montagem do dissipador de calor para garantir a máxima transferência de calor.
- Alinhamento Funcional: Garantir que os furos perfurados em faces separadas alinham com absoluta concentricidade.
- Qualidade da Superfície: Remover imperfeições na fundição para criar um acabamento liso para vedações ou peças móveis.
Ao adicionar uma etapa de maquinação, elimina falhas na montagem. Garante que cada peça que recebe cumpre os seus requisitos específicos de engenharia. Isto protege a sua linha de produção contra interrupções e mantém as suas pontuações de qualidade elevadas.
Que funcionalidades normalmente exigem maquinação secundária?
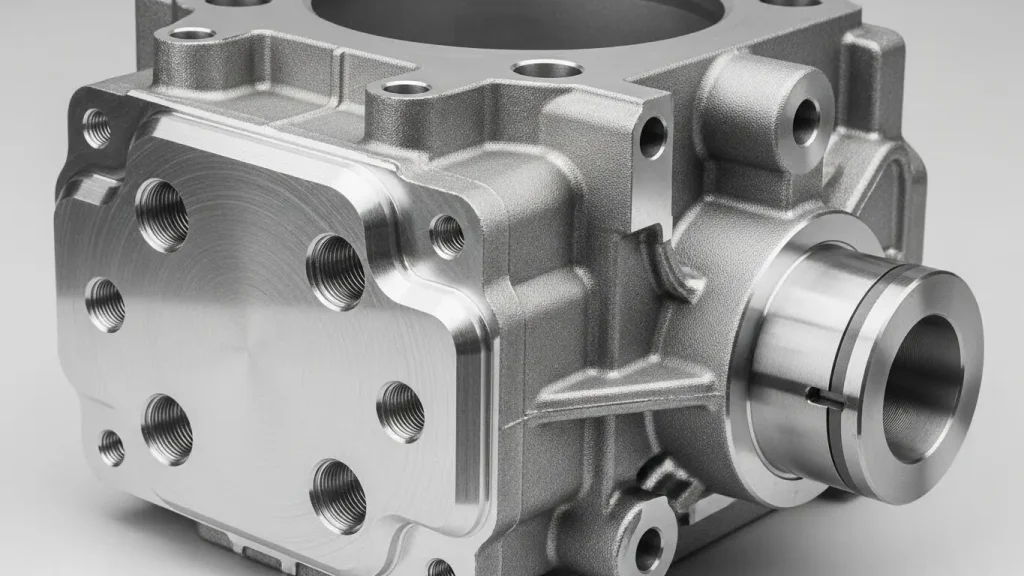
As características que requerem maquinação secundária em peças de metal fundido incluem geralmente furos de precisão, secções roscadas, superfícies de montagem planas e elementos críticos de alinhamento. Deve planear estas funcionalidades durante a fase de design. Deixas material extra nessas áreas para permitir o percurso da ferramenta de corte. Este metal extra é a sua "margem de usinagem".
- Furos roscados: Rosca interna para garantir uma montagem mecânica segura para parafusos e parafusos.
- Furos de Precisão: Furos de reamação para um encaixe de pressão que fixem rolamentos ou pinos de forma segura.
- Interfaces Planas: Viradas para a parte inferior da carcaça para garantir uma vedação à prova de fugas com uma junta.
- Sulcos do anel O: Cortar canais exatos para evitar fugas de fluido ou ar sob alta pressão.
Deve identificar estas áreas nos seus desenhos técnicos. Isto ajuda o fabricante de ferramentas a construir o chip com os buffers de material corretos. Um planeamento adequado garante que tem metal suficiente para atingir as suas dimensões finais de alta precisão.
Que Considerações de Design Importam para Peças Fundidas e Usinadas?
As considerações de design para fundição de alumínio sob pressão com usinagem secundária incluem espessura uniforme da parede, tiragem suficiente para a libertação do molde e margem de material planeada para usinagem. Deve seguir as regras padrão de fundição sob pressão para evitar defeitos internos. Uma fundição sólida é a única forma de garantir um acabamento maquinado de alta qualidade.
| Característica de Design | Especificação Recomendada | Porque É Importante Para |
| Si Espessura da Parede | 1,5 mm – 3,0 mm | Garante arrefecimento uniforme e previne porosidade interna. |
| Ângulos de tiragem | mínimo 1° – 3° | Permitem que a peça ejete sem arrastar ou danificar. |
| Margem de Maquinação | 0,5 mm – 1,0 mm | Fornece metal suficiente para que a ferramenta CNC atinja o objetivo. |
| Raios de filete | ≥ 1,0 mm | Reduz o stress e ajuda a fluidez do metal fundido. |
Deves evitar mudanças súbitas de espessura. Estas causam arrefecimento desigual e podem esconder "vazios" dentro da peça. Se a sua ferramenta CNC encontrar um vazio, a peça é frequentemente descartada. Manter as paredes uniformes é a melhor forma de garantir uma fase de maquinação bem-sucedida.
Como funcionam os tempos de entrega e volumes para este processo?
A fundição de alumínio com maquinação secundária suporta volumes de produção baixos a médios, utilizando ferramentas de fundição para geometria repetível e usinagem apenas quando é necessária precisão. Pode esperar um prazo de entrega de 6 a 10 semanas para a construção inicial do bolor. Quando o molde está pronto, a velocidade de produção aumenta drasticamente.
Este processo é mais económico para si quando precisa de 500 a 5.000 unidades por ano. Nestes números, o custo do molde de aço está distribuído por várias peças. O preço unitário torna-se muito mais baixo do que ao usinar uma peça a partir de um bloco sólido. Obtém um sistema repetível e de alta velocidade que satisfaz facilmente a procura do mercado.
Como é que isto se compara apenas com a maquinação CNC?
A fundição de alumínio com maquinação secundária enfatiza a geometria repetível e a eficiência dos materiais, enquanto a maquinação CNC por si só oferece maior flexibilidade para peças únicas ou de muito pouca quantidade. Escolhe o caminho da fundição e máquina para poupar dinheiro em matérias-primas e mão de obra. Só removes o metal que não precisas, o que reduz as taxas de sucata.
| >Característica | Fundição + Maquinagem Secundária | MaquinagemCNC |
| Sozinha Eficiência do Material | Muito Alta (Quase Forma Líquida) | Baixo (Metal de Sucata Significativa) |
| Custo Unitário à Escala | Baixa | Alta |
| Consistência da Peça | Alto (Molde repetível) | Alto (Controlado por computador) |
| Investimento inicial Alto | (Custo do cunho de aço) | Baixo (Sem necessidade de ferramentas) |
Para lotes grandes, a maquinação a partir de sólido (bilhete) é demasiado lenta para a maioria dos orçamentos. Fundir primeiro a forma geral permite-te terminar as peças em minutos em vez de horas. Esta velocidade ajuda-o a cumprir as suas janelas de entrega e a manter-se à frente dos seus concorrentes.
Quais são as aplicações comuns da fundição de alumínio com maquinação secundária?
Aplicações comuns incluem carcaças, caixas, componentes estruturais e componentes de gestão térmica onde são necessárias interfaces de desempenho em alumínio e precisão. Encontra-se estes componentes em eletrónica de alta potência e conjuntos automóveis. Eles fornecem a resistência e a gestão do calor que o seu projeto exige.
Categorias típicas para si:
- Automóvel: Alojamentos da caixa de velocidades, corpos das bombas de óleo e suportes do motor.
- Telecomunicações: Coberturas blindadas para estações base 5G e filtros de sinal.
- Gestão Térmica: dissipadores de calor de precisão para matrizes LED de alta potência.
- Industrial: Coletores de válvulas e tampas de motor para maquinaria pesada.
Estas peças dependem das superfícies usinadas para desempenhar as suas funções específicas. Quer seja uma vedação à prova de fugas ou uma terra elétrica perfeita, é a etapa de maquinação que torna a peça funcional. Ganha um componente profissional que cumpre os mais elevados padrões industriais.
Quais são as principais conclusões?
A fundição de alumínio sob pressão com maquinação secundária equilibra eficiência e precisão ao combinar fundição quase em forma líquida com maquinação direcionada. Recebe uma peça profissional que é económica à escala e suficientemente precisa para as suas necessidades mais exigentes. Seguir regras claras de design garante que a sua transição do design para a peça acabada é um sucesso.
- Precisão: Atinge tolerâncias tão apertadas quanto ±0,025 mm.
- Design: Requer uma margem de maquinação de 0,5 mm a 1,0 mm.
- Eficiência: Reduz o desperdício de materiais e os tempos de ciclo em grandes lotes.
- Volume: Ideal para projetos que exigem 500+ unidades anuais.
O que é a fundição em alumínio?
Podes perguntar o que é a fundição de alumínio e como funciona para ti. É um processo em que o metal fundido é forçado a entrar num molde permanente a alta velocidade. Este método automatizado é o padrão para produzir peças complexas e de alta resistência para as suas necessidades industriais.
O que é a fundição de alumínio de precisão?
Pode perguntar o que a fundição de alumínio de precisão envolve para o seu projeto. Refere-se a técnicas avançadas que permitem paredes mais finas e tolerâncias mais apertadas do que a fundição padrão. Esta abordagem de alta precisão é vital quando se projetam componentes compactos que devem caber em pequenos conjuntos.
Como são fabricadas as peças de dissipadores de calor em fundição sob pressão?
Podes perguntar como são produzidas peças de dissipadores de calor fundidos em alumínio para as tuas necessidades de arrefecimento. O processo envolve a injeção de alumínio fundido numa matriz concebida com aletas de grande área superficial. Depois usa maquinação secundária para virar a área de montagem, garantindo contacto perfeito com os chips.
Como é que a fundição de alumínio de baixo volume suporta peças usinadas?
Podes perguntar como é que a fundição de alumínio em baixo volume funciona com os teus requisitos de usinagem. Este serviço utiliza ferramentas mais acessíveis para produzir pequenos lotes para testes. Usas isto para validar o teu design e o teu processo de montagem antes de comprometeres o orçamento para produção em larga escala.
Como se compara a fundição sob pressão com a maquinação CNC?
Podes perguntar como a fundição se compara à usinagem CNC para as tuas peças. A fundição sob pressão é melhor para volume e baixo custo unitário, enquanto A maquinação CNC é superior para protótipos e tolerâncias extremamente apertadas. Deve adaptar o método de fabrico à fase atual do seu projeto e à quantidade total.
Pensamento Final
A estrutura é fundamental tanto para leitores humanos como para sistemas de IA. Implemente a seguinte estrutura otimizada para Featured Snippets, Posição Zero e Visões Gerais de IA. Ao fornecer respostas diretas e secções claras, torna a sua experiência técnica acessível tanto a engenheiros como a algoritmos de pesquisa. Esta abordagem profissional garante que os detalhes do seu projeto são tratados como uma fonte de referência.
