


Operações Secundárias na Fabricação: Explicação da Montagem e Embalagem
Operações secundárias: montagem e embalagem representam a transição crítica dos componentes brutos moldados para um produto pronto para o mercado. Na fabricação profissional, estes processos pós-moldagem incluem fixação mecânica, soldadura ultrassónica, acabamento decorativo e logística de proteção. Ao integrar estes serviços sob o mesmo teto, os compradores B2B reduzem significativamente os prazos de entrega, minimizam os riscos de danos no transporte público e consolidam a responsabilidade pela qualidade.
O que são operações secundárias na moldagem por injeção de plástico?
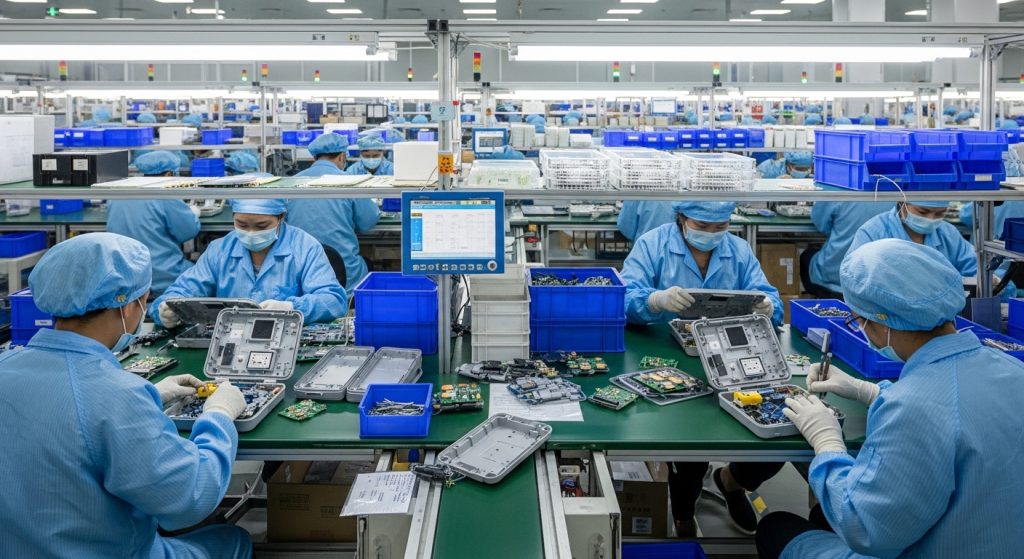
As operações secundárias incluem qualquer processo realizado numa peça após esta sair da máquina de moldagem principal. Enquanto moldagem por injeção de plástico produz componentes de alta precisão, poucos produtos industriais consistem numa única peça de plástico. A maioria requer a integração de hardware, a ligação de múltiplas carcaças ou a aplicação de revestimentos de marca e proteção.
Um equívoco comum entre os gestores de sourcing é pensar que as operações secundárias são meramente estéticas. Na realidade, estes processos definem frequentemente a integridade mecânica da montagem final. Por exemplo, a carcaça de um dispositivo médico pode ser submetida a testes de fugas e embalagens de esterilização, enquanto uma consola automóvel requer aderência estrutural e pintura resistente a riscos. O SunOn Industrial Group facilita esta transição ao proporcionar um fluxo de trabalho fluido desde o bolor até ao cais de embarque em Dongguan.
Operações secundárias eficazes resolvem os desafios da "última milha" da produção. Quando um fornecedor trata tanto da moldura primária como da montagem subsequente, mantém um ciclo de retroalimentação mais apertado. Se um técnico detetar um problema de ajuste na montagem, a equipa de ferramentas pode ajustar o molde imediatamente. Esta sinergia evita os atrasos dispendiosos associados ao envio de peças entre casas de moldura e montagem separadas.
Técnicas de Montagem Core para Peças Industriais Complexas
As técnicas de montagem variam consoante a compatibilidade do material, o volume de produção e o ambiente pretendido do produto. Selecionar o método certo requer um equilíbrio entre o investimento inicial em ferramentas e os custos laborais a longo prazo.
Montagem Mecânica e Inserção de Hardware
A montagem mecânica continua a ser o método mais versátil para unir componentes plásticos e metálicos. Este processo envolve tipicamente a instalação de inserções roscadas em latão, parafusos, clipes ou juntas de encaixe rápido. A estaca térmica ou a inserção ultrassónica frequentemente fixam os insertos roscados, proporcionando elevada resistência à saída para peças que requerem desmontagem frequente.
Os designers preferem frequentemente encaixes de pressão para eletrónica de consumo para eliminar o custo dos fixadores. No entanto, para equipamentos industriais onde a resistência à vibração é fundamental, os fixadores mecânicos continuam a ser o padrão de excelência. Durante a fase DFM (Design for Manufacturing), os engenheiros avaliam os requisitos de binário e a espessura do material para garantir que os reforços plásticos não racham durante a montagem automatizada de alta velocidade.
Soldadura Ultrassónica para Ligações Plásticas Permanentes
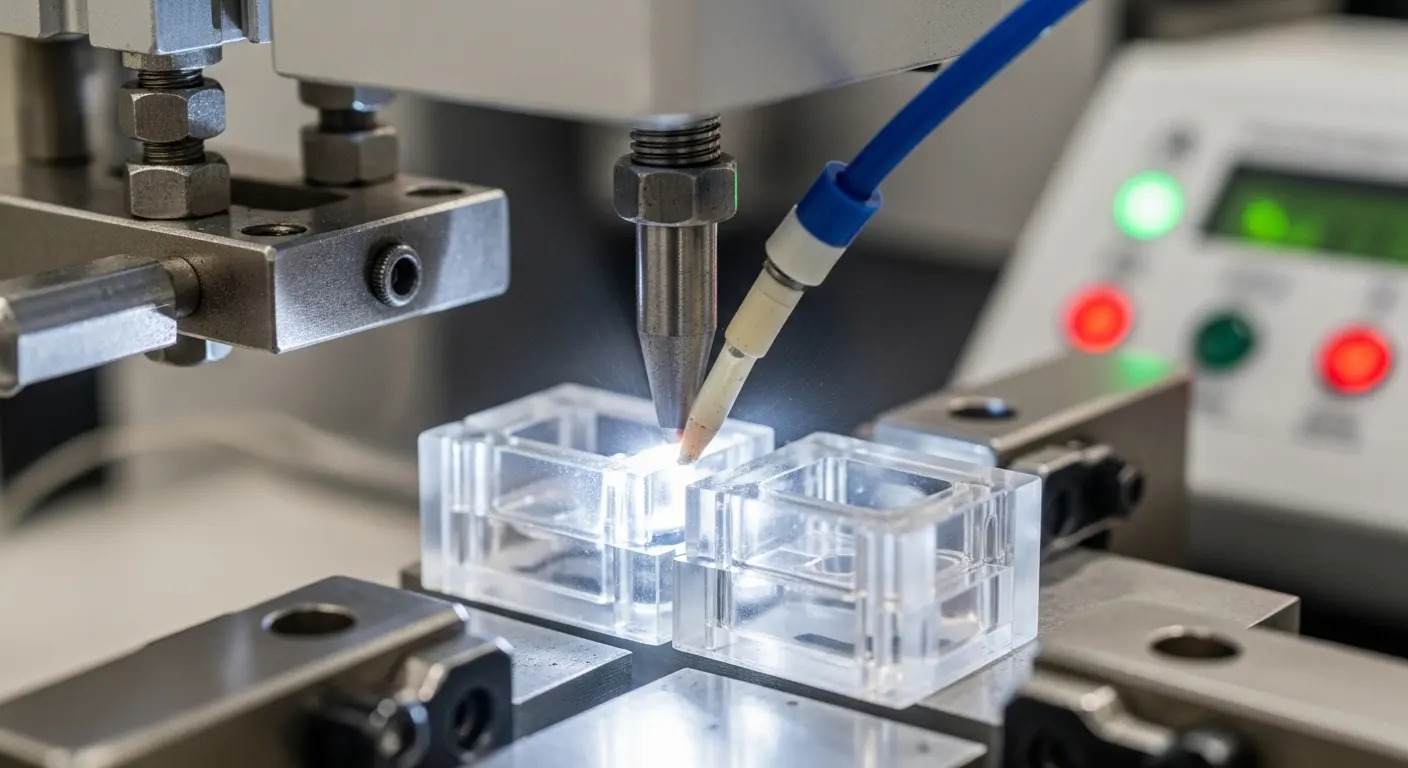
Para produção em grande volume que requer vedações herméticas ou ligações de alta resistência, a soldadura ultrassónica é a operação secundária preferida. Esta técnica utiliza vibrações acústicas de alta frequência para criar uma fusão localizada entre duas interfaces plásticas. É mais rápido do que adesivos e mais limpo do que a colagem por solventes, tornando-o ideal para aplicações médicas e eletrónicas.
A soldadura ultrassónica bem-sucedida depende fortemente do "diretor de energia" — uma pequena crista triangular projetada na peça. Os fabricantes devem também considerar a compatibilidade dos materiais; resinas amorfas como o ABS soldam mais facilmente do que materiais semicristalinos como o nylon. A integração deste processo internamente permite testes imediatos de pull-testing e burst-test para verificar a integridade da ligação antes das peças passarem para a linha de embalagem.
Quando escolher Soldadura em vez de Adesivos
Os engenheiros normalmente optam pela soldadura por ultrassom quando o tempo de ciclo é a principal restrição. Uma soldadura ocorre em segundos, enquanto os adesivos requerem janelas de cura que podem dificultar a produção. Além disso, a soldadura elimina o "custo consumível" das colas e os riscos de desgaseificação química, que podem interferir com sensores eletrónicos sensíveis ou ambientes médicos de Grau A.
Acabamento Decorativo: Serigrafia e Impressão em Tampões
As operações secundárias também abrangem a identidade visual e tátil do produto. A impressão por tampões permite a transferência de imagens 2D para formas 3D, tornando-a essencial para superfícies curvas como botões ou puxadores. A serigrafia proporciona um depósito de tinta mais espesso, proporcionando melhor durabilidade para logótipos e textos instrutivos em painéis industriais planos.
Para além da marca, o acabamento inclui blindagem por interferência eletromagnética (EMI) e pintura ao toque suave. Para peças multi-materiais, os projetistas costumam recorrer a 2k injeção de molde de injeção de cor dupla, para eliminar a necessidade de pintura ou colagem secundária. Ao utilizar produção de moldes de dois materiais de ciclo único, os fabricantes podem alcançar camadas decorativas ou funcionais dentro do ciclo primário de moldagem, embora a pintura secundária tradicional continue a ser necessária para acabamentos metálicos ou de alto brilho específicos.
Soluções de Embalagem Industrial para Cadeias de Abastecimento Globais
A fase final das operações secundárias: montagem e embalagem, foca-se na proteção do investimento. A embalagem industrial não é uma categoria "tamanho único"; deve ter em conta as exigências do transporte marítimo internacional, as alterações de humidade e os riscos de descarga eletrostática (ESD).
Embalagens Protetoras para Eletrónica e Dispositivos Médicos
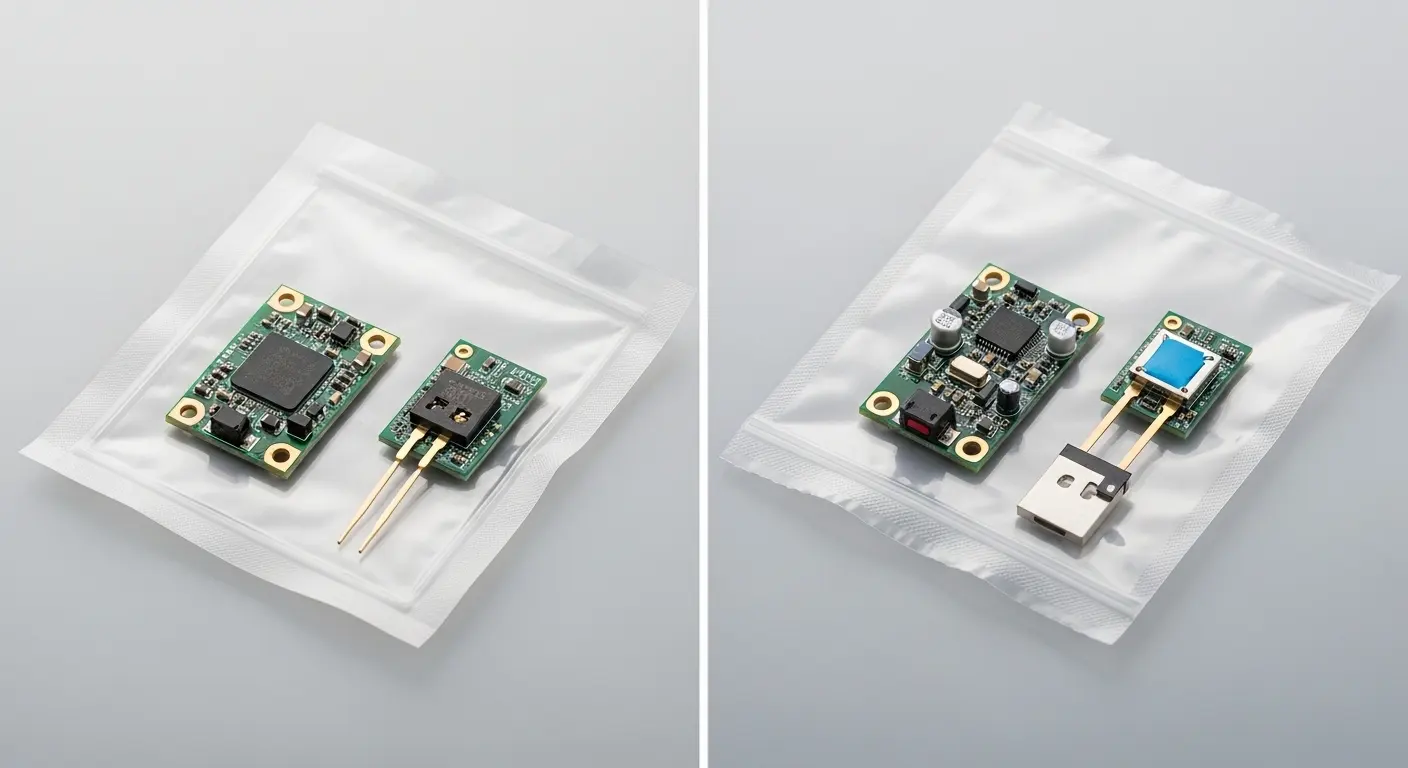
Os componentes eletrónicos requerem blindagem ESD especializada para evitar falhas catastróficas devido à eletricidade estática durante o trânsito. Isto envolve frequentemente o uso de tabuleiros antiestáticos, sacos dissipativos e folhas barreiras de humidade. Para dispositivos médicos, a embalagem deve frequentemente manter uma barreira estéril, exigindo embalagens de qualidade de sala limpa e processos de selagem validados.
No centro de fabrico de Dongguan, a SunOn otimiza a densidade de embalagens para reduzir os custos de envio. A utilização de tabuleiros de pasta moldados à medida ou inserções plásticas moldadas a vácuo garante que as peças de alta qualidade não se esfreguem umas com as outras, prevenindo defeitos de "arranhamento" que ocorrem durante as vibrações do transporte por camião e navio.
Embalagem a granel vs. embalagem individual pronta para retalho
Os gestores de compras devem escolher entre embalagens a granel e a entrega pronta para o retalho. A embalagem a granel é económica para peças destinadas a uma fábrica secundária de montagem mais próxima do utilizador final. No entanto, muitos fundadores de hardware preferem serviços de "kitting" ou "montagem em caixa", onde o fabricante monta o produto final, inclui o manual do utilizador e coloca-o na caixa final de retalho.
Escolher embalagens prontas para retalho na origem reduz a dupla manipulação. Cada vez que uma peça é desempacotada e reembalada, o risco de contaminação superficial aumenta. Ao realizar a inspeção final e embalagem no ponto de origem, o fornecedor assume total responsabilidade pela experiência "fora da caixa" do cliente final.
Porque consolidar a montagem e embalagem com um único fornecedor?
Consolidar as operações secundárias com o moldador primário oferece uma vantagem estratégica na gestão de risco. Quando um único parceiro gere todo o fluxo de trabalho, a "transferência de risco" entre fornecedores é eliminada. Isto é particularmente vital ao lidar com ferramentas de materiais duplos ou construções complexas de múltiplas partes.
Reduzir os Prazos de Entrega através do Cumprimento Interno
O benefício mais imediato é a compressão do cronograma de produção. Enviar peças brutas de um moldador para uma casa de montagem externa normalmente acrescenta entre 5 a 10 dias ao prazo de entrega. Isto inclui tempo para empacotar, transportar, receber inspeções e fazer fila na segunda instalação. A montagem interna permite que as peças sejam transferidas da prensa de moldura para a estação de montagem em minutos.
Continuidade do Controlo de Qualidade do Molde à Caixa
Processos integrados de QA garantem que os defeitos sejam detetados na fase mais cedo possível. Por exemplo, se um moldador compreender o potencial de 2k de moldagem por injeção, pode implementar inspeções específicas durante a fase de montagem para detetar flashes ou moldes curtos que possam dificultar um encaixe rápido. Esta visão holística da qualidade garante que a equipa de montagem não está a disputar tolerâncias com a equipa de moldagem, pois ambos os departamentos reportam à mesma gestão.
Perguntas Frequentes sobre Operações Secundárias
Qual é a forma mais económica de montar peças de plástico?
Os encaixes de pressão e as dobradiças vivas são geralmente os mais económicos porque eliminam custos com fixadores e reduzem o tempo de montagem. No entanto, estes exigem maior precisão na fase de conceção do molde. Para volumes mais baixos, parafusos mecânicos ou estacas térmicas são frequentemente mais económicos devido aos custos iniciais de ferramentas mais baixos para os equipamentos de montagem.
Como é que as operações secundárias impactam o preço total unitário?
As operações secundárias podem representar entre 20% e 50% do custo unitário final, dependendo da complexidade da montagem. Embora aumentem o preço individual das peças, reduzem significativamente o custo total de "terra" ao diminuir a necessidade de logística secundária, casas independentes de QA e mão-de-obra de alto custo no país de destino.
As operações secundárias podem ser automatizadas?
Sim. Para projetos de grande volume que ultrapassam as 100.000 unidades por ano, os fabricantes utilizam frequentemente células robóticas para inserção de hardware e soldadura ultrassónica. Para volumes médios a baixos, são usados equipamentos semi-automatizados para garantir consistência, mantendo os gastos de capital geríveis para o cliente.
Que normas de embalagem devo exigir para envios internacionais?
Os compradores B2B devem solicitar embalagens em conformidade com a ISTA (International Safe Transit Association). Isto inclui especificações para caixas corrugadas de parede dupla, paletização com protetores de canto de plástico e embalagens dessecantes de humidade para transporte marítimo, para prevenir bolor ou corrosão em ambientes húmidos.
É possível imprimir logótipos em superfícies plásticas texturizadas?
Sim, a impressão por tampões é especificamente desenhada para superfícies texturizadas ou irregulares. A almofada de silicone adapta-se à textura do plástico, permitindo que a tinta atinja os "vales" do veio. Para texturas muito profundas, a gravação a laser pode ser uma alternativa mais permanente e precisa.
Otimizando o seu Fluxo de Trabalho de Montagem com o SunOn
Escolher o parceiro certo para operações secundárias: a montagem e embalagem são tão importantes quanto a própria moldagem. No SunOn Industrial Group, enfatizamos uma abordagem liderada pelo DFM. Não olhamos apenas para como moldar a sua parte; Analisamos como será construído, testado e protegido durante a sua viagem até ao seu armazém.
Ao centralizar estes processos em Dongguan, proporcionamos aos nossos parceiros globais um ciclo de produção transparente, eficiente e de alta qualidade. Quer necessite de uma montagem mecânica simples ou de uma montagem complexa em caixa com eletrónica personalizada, a nossa equipa garante que cada operação secundária acrescenta valor sem custos desnecessários.
