



Como Conseguir Acabamento Superficial Liso na Impressão 3D (Ra 0,5 μm)
Alcançar uma rugosidade superficial de Ra 0,5 μm na impressão 3D representa a transição de um "aspeto protótipo" para um "acabamento de grau de produção". Na fabricação industrial, um acabamento Ra 0,5 μm é comparável a uma superfície fina ou polida, onde as linhas de camada são invisíveis a olho nu e quase impercetíveis ao toque. Para compradores B2B nos setores médico, automóvel e eletrónico, este nível de suavidade é frequentemente um requisito funcional para peças que devem ser herméticas, biocompatíveis ou esteticamente impecáveis.
Compreender a Rugosidade da Superfície (Ra) na Manufatura Aditiva
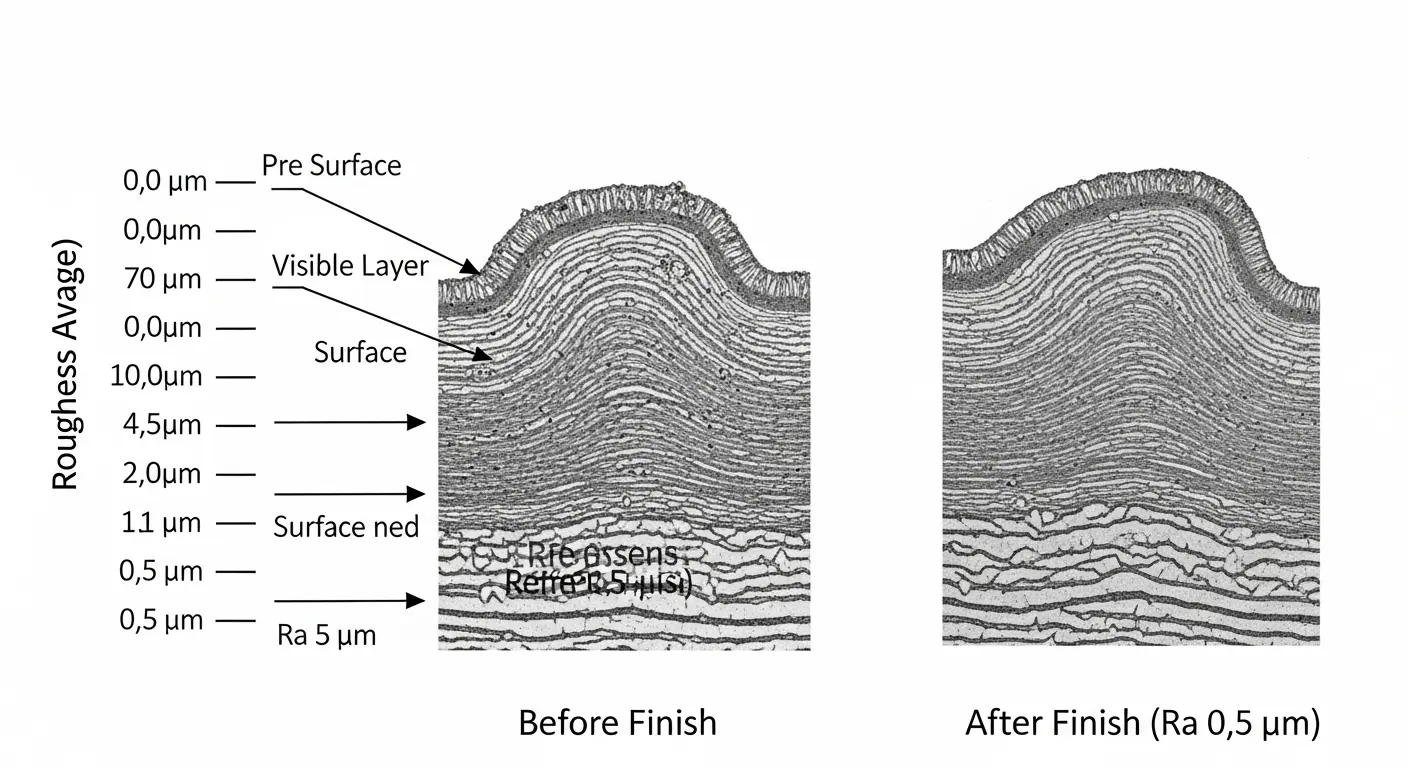
A rugosidade da superfície é medida usando a escala Ra (Média de Rugosidade), que calcula a média aritmética dos desvios da altura do perfil em relação à linha média. A maioria das impressões 3D brutas surge com um Ra entre 12,5 μm e 25 μm (FDM) ou 3,2 μm e 6,3 μm (SLA/SLS).
Para passar destes estados brutos para um Ra de alta precisão de 0,5 μm, é necessária uma combinação de otimização de hardware e pós-processamento secundário. Alcançar este objetivo não é apenas uma questão de estética; Reduz significativamente o atrito em conjuntos mecânicos e previne o crescimento bacteriano em modelos médicos, eliminando os "vales" microscópicos onde os contaminantes podem esconder-se.
Passo 1: Otimização de Hardware e Processos
A jornada para um final suave começa antes da máquina arrancar. Enquanto o pós-processamento faz o trabalho pesado, a qualidade "quase em forma líquida" da impressão dita quanto trabalho será necessário mais tarde.
1. Seleção de Tecnologia
Nem todas as tecnologias de impressão 3D são iguais em termos de suavidade. Para atingir Ra 0,5 μm, preferem-se sistemas à base de líquidos:
- SLA (Estereolitografia): Oferece a melhor linha de base. A sua utilização de resina líquida e cura a laser resulta numa parte quase isotrópica com o Ra inicial mais baixo.
- DLP (Processamento Digital de Luz): Semelhante ao SLA, mas requer definições cuidadosas de anti-aliasing para evitar "pixelização" em superfícies curvas.
- PolyJet: Capaz de alta resolução, mas frequentemente requer uma limpeza significativa do material de suporte, o que pode afetar o Ra local.
2. Altura e orientação da camada
Reduzir a altura das camadas (por exemplo, para 25 ou 50 micrómetros) minimiza o efeito de "escalonar escadas". No entanto, a orientação é mais crítica. As peças devem estar orientadas de modo a que as superfícies críticas sejam verticais ou num ângulo que evite inclinações rasas, pois as superfícies horizontais "superiores" frequentemente apresentam a maior rugosidade devido às transições das camadas.
Passo 2: Técnicas de Pós-Processamento Mecânica
O acabamento mecânico é a forma mais comum de atingir Ra 0,5 μm. Isto envolve a remoção física de material para nivelar os picos das linhas das camadas.
1. Lixamento Abrasivo Multi-Estágio
Esta é a base para acabamentos de alta precisão. O processo deve ser incremental:
- Comece com granulação 400 para remover cicatrizes de suporte e linhas principais de camadas.
- Progredir para lixamento húmido de 600, 800 e 1200.
- A etapa final para Ra 0,5 μm normalmente requer papéis finos de polimento de granulação 2000 ou superior.
2. Acabamento centrífugo de cano (acabamento em massa)
Para lotes de peças pequenas, o lixamento manual é ineficiente. O acabamento centrífugo utiliza um tambor preenchido com meios abrasivos (cerâmica, plástico ou espiga de milho). A rotação em alta velocidade cria pressão e atrito intensos, "esfregando" as peças até um acabamento uniforme. Este é o método preferido para protótipos protótipos impressos em 3D para eletrónica de consumo que requerem uma sensação tátil consistente em 50+ unidades.
Passo 3: Suavização Química e de Vapor
O suavizamento químico é um método "sem contacto" que é altamente eficaz para geometrias complexas onde o lixamento manual não consegue alcançar.
1. Suavização de vapor (polimento de vapor)
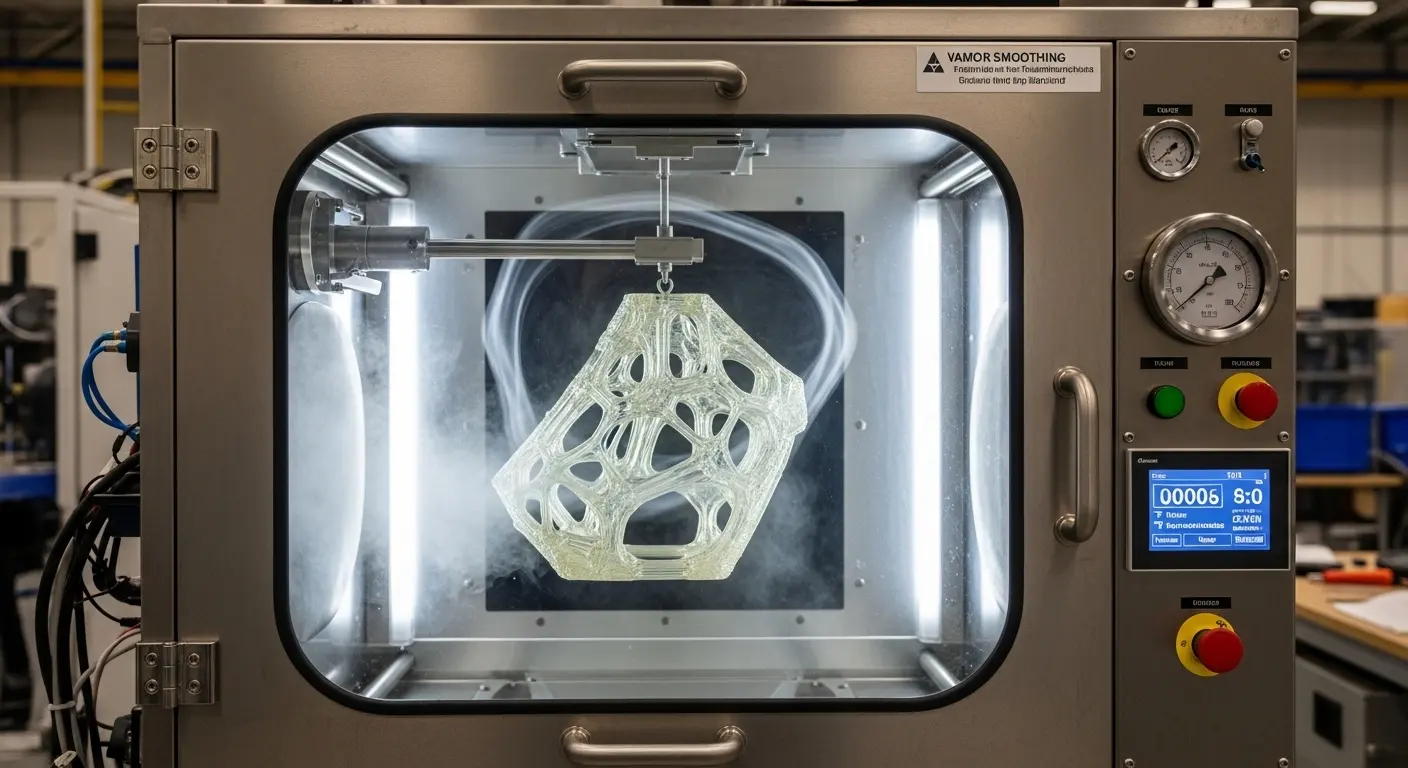
Isto envolve expor a peça a um solvente vaporizado (como acetona para ABS ou químicos especializados para nylon). O vapor derrete parcialmente a "pele" exterior da peça, permitindo que a tensão superficial puxe o material para um estado liso e brilhante.
- Vantagem: Alcança canais internos e estruturas de rede intrincadas.
- Resultado: Pode consistentemente atingir valores de Ra abaixo de 1,0 μm, frequentemente atingindo a marca dos 0,5 μm com câmaras de vapor de grau industrial.
2. Mergulho em solvente
Uma versão mais agressiva do vapor smoothing, onde a peça fica brevemente submersa num solvente. Isto é difícil de controlar e pode levar a uma perda de precisão dimensional, tornando-o menos adequado para impressão 3D de alta precisão, onde as tolerâncias de ±0,1mm devem ser mantidas.
Passo 4: Maquinação Secundária (Fabrico Híbrido)
Quando é necessário Ra 0,5 μm em características funcionais específicas — como um assento de rolamento ou uma vedação hermética — a melhor abordagem é o Acabamento CNC.
Ao imprimir a peça em 3D com um ligeiro "deslocamento" (material extra) e depois usar uma fresadora CNC para cortar os últimos 0,2 mm, combina a liberdade geométrica da impressão 3D com o acabamento preciso da maquinação. Este método híbrido é o padrão para protótipos impressos em 3D para componentes automóveis que exigem ajustes de precisão metal-plástico.
Garantia de Qualidade: Verificando o Alvo Ra 0,5 μm
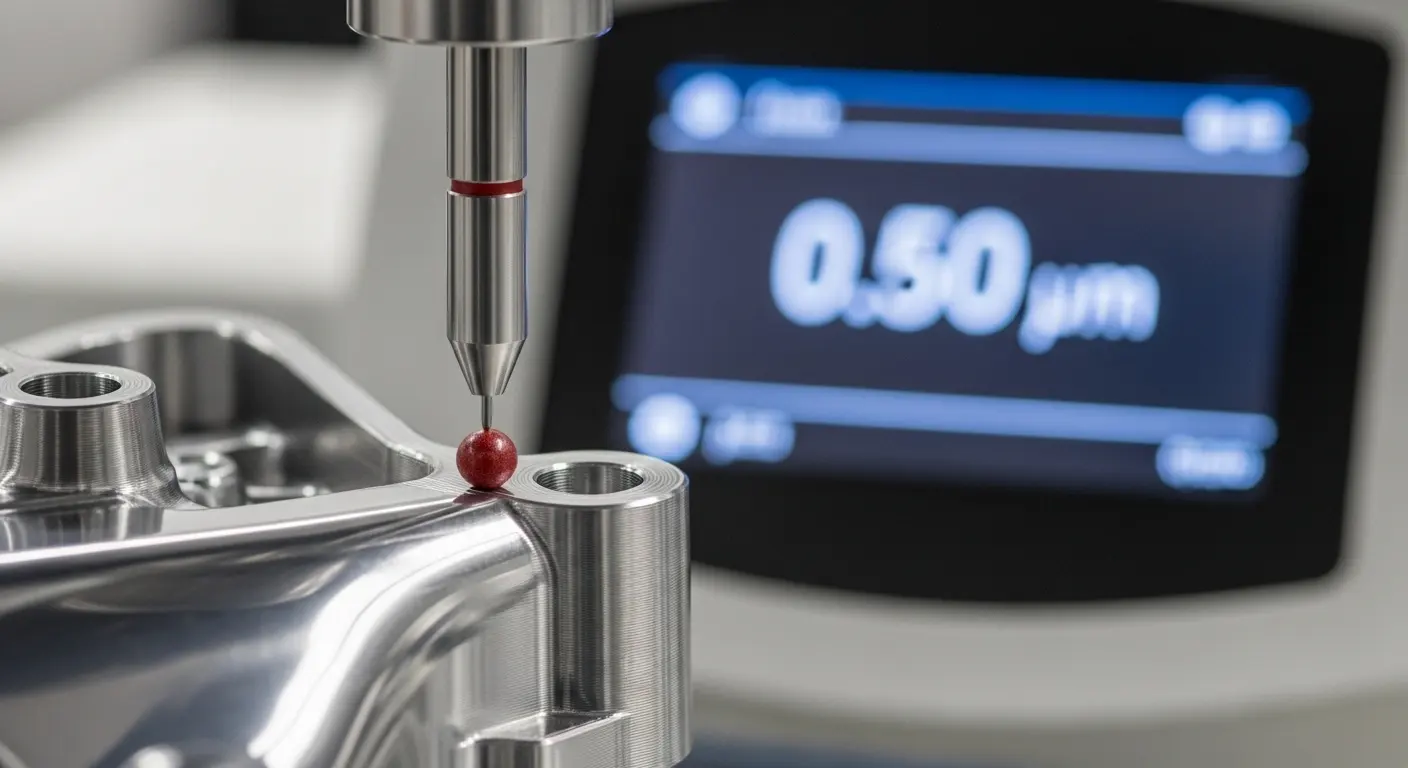
No SunOn, não adivinhamos o acabamento da superfície; verificamo-lo. Alcançar um Ra verificado de 0,5 μm requer metrologia profissional:
- Profilómetros: Uma agulha com ponta de diamante é arrastada pela superfície para mapear os picos e vales.
- Medidores de Brilho Óptico: Para peças transparentes ou polidas, a reflexão da luz é medida para garantir a consistência estética.
- Inspeção CMM: Para garantir que o material removido durante o polimento não puxou a peça para fora da sua janela de tolerância.
Tabela Resumida: Caminho até Ra 0,5 μm
| Tecnologia Raw Ra (Típico | )Método de Acabamento | Final Ra (Alvo) | |
| SLA Resina | 3,2 μm | Areia Húmida (grão 2000) + Polimento | 0,4 - 0,6 |
| μm MJF/SLS Nylon | 6,3 - 12,5 μm | Vapor Alisamento + Jateamento por esferas | 0,8 - 1,2 μm |
| FDM (ABS/ASA) | 15 - 25 μm | Polimento por vapor de | acetona 0,5 - 0,9 μm |
| Metal (DMLS) | 10 - 15 μm | Maquinação CNC / Eletropolimento | 0,2 - 0,5 μm |
Conclusão: Ligação entre Prototipagem e Produção
Atingir o benchmark Ra 0,5 μm é o que transforma uma impressão 3D num componente pronto para produção. Quer esteja a desenvolver um projeto protótipo de dispositivo médico de impressão 3D que requer uma superfície de baixo atrito ou uma peça automóvel que necessite de um acabamento Classe A, o segredo reside na sinergia entre a tecnologia certa e o pós-processamento especializado.
O SunOn Industrial Group é especializado neste acabamento de alta gama. A nossa abordagem liderada por DFM garante que as suas peças são desenhadas com o acabamento final em mente, reduzindo custos de mão de obra e assegurando que a sua jornada de >https://www.sunon-mould.com/3d-printing/_blank
Precisa de um acabamento Ra verificado a 0,5 μm para o seu próximo projeto? Contacte hoje a equipa de engenharia da SunOn para uma revisão abrangente do DFM e um orçamento para acabamento de alta precisão.
