


Alcançar tolerâncias apertadas em moldes de injeção de plástico
Alcançar tolerâncias apertadas em moldes de injeção de plástico requer uma sinergia entre ferramentas de alta precisão, seleção estável de polímeros e rigorosos controlos científicos de moldagem. Enquanto as tolerâncias industriais padrão geralmente se situam dentro de $\pm 0,1$ mm, as tolerâncias "apertadas" ou "precisas" variam de $\pm 0,02$ mm a $\pm 0,05$ mm, e ainda menos para aplicações especializadas. O sucesso nesta área depende do controlo do encolhimento físico do plástico à medida que transita de um estado fundido para uma peça sólida dentro da cavidade do molde. Os engenheiros devem ter em conta todas as variáveis — desde a expansão térmica do aço para ferramentas até à localização específica do portão — para garantir que o componente final satisfaz as exigências rigorosas de indústrias de alto risco, como a médica e automóvel.
O que são as Tolerâncias de Moldagem por Injeção de Precisão?
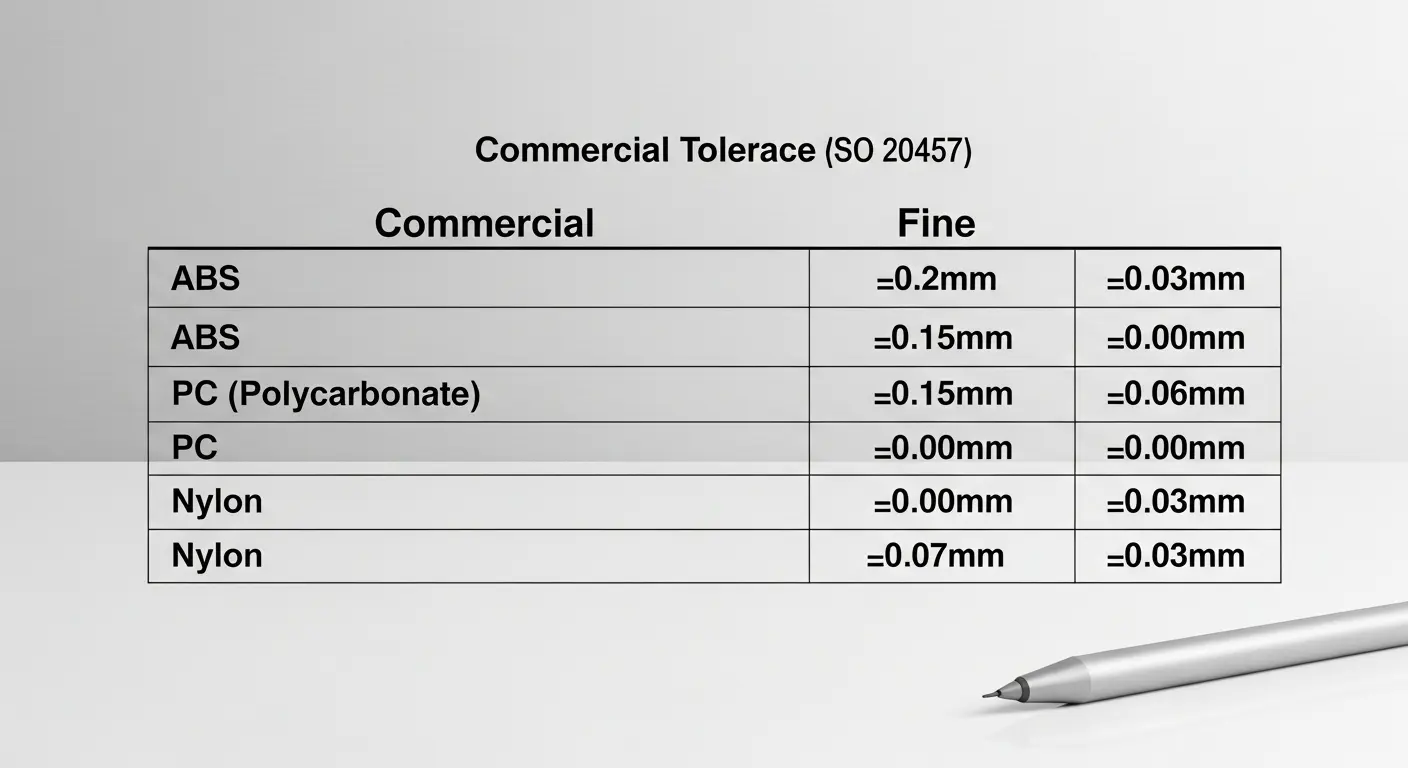
No mundo da manufatura, uma tolerância representa o limite permitido de variação numa dimensão física. Para peças de plástico, alcançar precisão é significativamente mais difícil do que com metal usinado por CNC, pois o plástico é semi-cristalino ou amorfo e altamente sensível ao calor e à pressão. A maioria dos fabricantes globais segue a norma ISO 20457 (anteriormente DIN 16742), que categoriza as tolerâncias em graus "Comerciais" e "Finos".
As tolerâncias comerciais são o padrão para produtos de consumo onde um ligeiro desvio não compromete a função do produto. No entanto, tolerâncias finas são necessárias para componentes que requerem encaixe por pressão, interações intrincadas de engrenagens ou montagem dentro de carcaças apertadas. Quando solicita uma auditoria do processo de moldagem por injeção de moldagem por injeção de plástico, o primeiro passo é determinar se o seu design requer realmente tolerâncias de precisão. Apertar uma tolerância de $\pm 0,1$ mm para $\pm 0,02$ mm frequentemente aumenta os custos de ferramentas entre 20% e 50% porque exige aço mais caro, EDM (Maquinação por Descarga Elétrica) mais precisa e tempos de ciclo mais longos para manter a estabilidade térmica.
As tolerâncias de moldagem por injeção de precisão exigem uma mentalidade de engenharia que vá além do modelo CAD 3D. Um design pode parecer perfeito num ecrã, mas a realidade física do fluxo de polímeros envolve orientação molecular e stress induzido pelo arrefecimento. Fabricantes que se especializam em molde de injeção plástica para dispositivos médicos frequentemente passam semanas na fase DFM simplesmente para garantir que a tolerância escolhida é repetível numa série de um milhão de peças. A repetibilidade é a verdadeira marca da precisão.
4 Fatores Críticos que Afetam as Tolerâncias ao Bolor
Múltiplas variáveis interagem para tirar uma parte da tolerância. Identificar estes fatores cedo na fase de conceção permite aos engenheiros compensá-los através do design da ferramenta, em vez de por tentativa e erro na fábrica.
1. Geometria da Peça e Complexidade de Projeto
A forma da sua peça é o principal fator da estabilidade dimensional. Superfícies grandes e planas são propensas a empenamento, enquanto secções transversais espessas criam "marcas de afundamento" à medida que o plástico interno arrefece mais lentamente do que a pele exterior. Manter uma espessura uniforme da parede é a regra de ouro do design de moldes com tolerância apertada. Se uma peça tiver paredes não uniformes, as diferentes taxas de arrefecimento vão puxar o material em direções diferentes, tornando quase impossível manter uma tolerância de $\pm 0,02$ mm.
Além disso, a localização do portão — onde o plástico entra na cavidade — afeta como o molde se enche e embala. A colocação incorreta da porta pode levar a uma distribuição desigual da pressão, resultando em dimensões que variam de uma extremidade à outra da peça. Projetos de alta precisão utilizam sempre a análise Moldflow para prever estes comportamentos antes do corte do aço.
2. Seleção de Material e Taxas de Retração
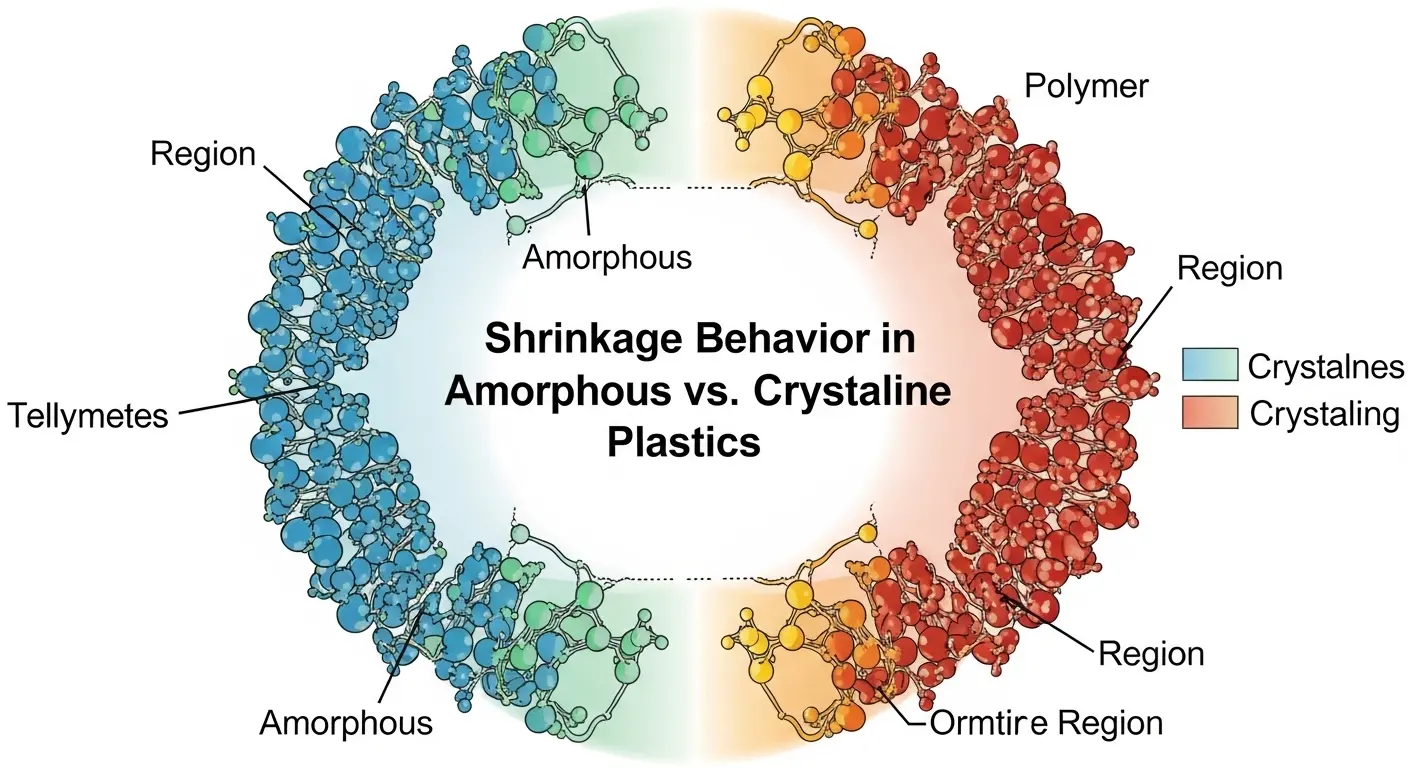
Cada polímero tem uma taxa específica de retração, geralmente expressa em percentagem. Plásticos amorfos como o ABS ou o Policarbonato (PC) têm baixas taxas de encolhimento (cerca de 0,5%), tornando-os relativamente fáceis de manter com tolerâncias apertadas. Em contraste, plásticos cristalinos como o Polipropileno (PP) ou o PEEK apresentam taxas de retração mais elevadas e mais voláteis (1,5% a 3,0%).
A escolha dos materiais também envolve o uso de preenchimentos. Adicionar fibras de vidro ou enchimentos de carbono pode reduzir o encolhimento e aumentar a estabilidade dimensional. No entanto, os preenchimentos também introduzem anisotropia, o que significa que a peça encolhe de forma diferente na direção do fluxo do que ao longo do fluxo. Se a sua equipa de engenharia não tiver em conta este encolhimento direcional, a peça irá deformar-se ou sair da tolerância imediatamente após a ejeção.
3. Precisão das Ferramentas e Seleção de Aço
O molde em si deve ser construído com uma precisão superior à peça que produz. Para tolerâncias apertadas em moldes de injeção de plástico, o fabricante de ferramentas trabalha frequentemente até $\pm 0,005$ mm. Este nível de precisão requer aços de alta qualidade como o S136 ou o H13, que oferecem excelente dureza e condutividade térmica.
A gestão térmica dentro da ferramenta é igualmente vital. Moldes de precisão utilizam arrefecimento conforme — canais de arrefecimento que seguem a forma da peça — para garantir uma remoção uniforme do calor. Se um lado do molde estiver até 5°C mais quente do que o outro, o desequilíbrio térmico resultante fará com que a peça encolha de forma desigual. A sala de ferramentas da SunOn utiliza máquinas CNC de alta velocidade e Sodick EDM para alcançar a precisão submicrométrica necessária para estes moldes de alto desempenho.
4. Controlo de Processamento e Moldagem Científica
Mesmo um molde perfeito pode produzir peças fora de tolerância se o processo de moldagem for instável. Fatores como a pressão de injeção, a temperatura de fusão e o "tempo de retenção" determinam quanto plástico é armazenado na cavidade. Se a pressão flutuar sequer 1%, o peso e as dimensões da peça vão mudar.
É aqui que moldagem científica para tolerâncias apertadas se torna essencial. Em vez de depender da intuição do operador, a moldagem científica utiliza sensores dentro do molde para monitorizar a pressão e a temperatura da cavidade em tempo real. Ao estabelecer uma "janela de processo" robusta, os fabricantes garantem que cada peça produzida é idêntica à primeira.
Como o Design para Fabricabilidade Assegura a Precisão
O Design para a Fabricabilidade (DFM) é a ponte entre um projeto teórico e uma parte funcional. Quando um líder de sourcing ou engenheiro de produto submete um ficheiro CAD, a nossa equipa realiza uma revisão exaustiva para identificar "killers de tolerância". Procuramos cantos afiados que criem concentradores de tensão e nervuras profundas que possam ficar presas no molde.
Uma das estratégias de DFM mais eficazes para precisão é o uso do design "Steel-Safe". Isto significa que os engenheiros desenham o molde de forma a que as dimensões críticas comecem "pequenas" para furos ou "grandes" para eixos. Após o primeiro ensaio (T1), medimos as peças. Se uma dimensão estiver fora da tolerância, podemos facilmente remover alguns microns de aço do molde para trazer a peça dentro das especificações. É muito mais fácil e barato remover metal do que adicioná-lo (o que requer soldar ou voltar a cortar toda a cavidade).
O nosso processo DFM também integra insights do nosso guia de moldagem por injeção de 2k de moldagem por injeção. Ao moldar dois materiais diferentes juntos, a interface de ligação requer um controlo excecional de tolerância para evitar fugas ou falhas estruturais. Ao coordenar simultaneamente o encolhimento de dois polímeros diferentes, ajudamos os fundidores de hardware a evitar os problemas de montagem que afetam os dispositivos multicomponente.
O Papel da Moldagem Científica em Tolerâncias Apertadas
A moldagem científica é uma abordagem baseada em dados que trata a máquina de moldagem por injeção como um instrumento científico, em vez de uma simples prensa. Para alcançar tolerâncias apertadas, seguimos um processo em quatro etapas que desacopla as fases de preenchimento, empacotamento e retenção. Isto permite-nos controlar exatamente quanto material entra na cavidade e como este solidifica.
- Estudo de Viscosidade: Determinamos a velocidade ótima de injeção onde a viscosidade do plástico é mais estável.
- Estudo de Equilíbrio de Cavidades: Garantimos que, num molde de múltiplas cavidades, todas as cavidades se enchem exatamente à mesma velocidade.
- Estudo de Queda de Pressão: Verificamos se a máquina tem pressão suficiente para encher o molde sem "tocar o fundo".
- Estudo de Congelamento da Porta: Determinamos exatamente quando o plástico dentro da porta solidifica, garantindo que nenhum material "reflui" para fora da cavidade, o que causaria uma queda dimensional.
Ao dominar estas variáveis, podemos manter tolerâncias de moldagem por injeção de precisão ao longo de milhões de ciclos. Isto é particularmente importante para o processo de moldagem por injeção 2k e beneficia quando o segundo disparo depende da precisão dimensional do primeiro disparo para formar uma vedação perfeita.
Verificação: Medição de Precisão com CMM e Ferramentas Ópticas
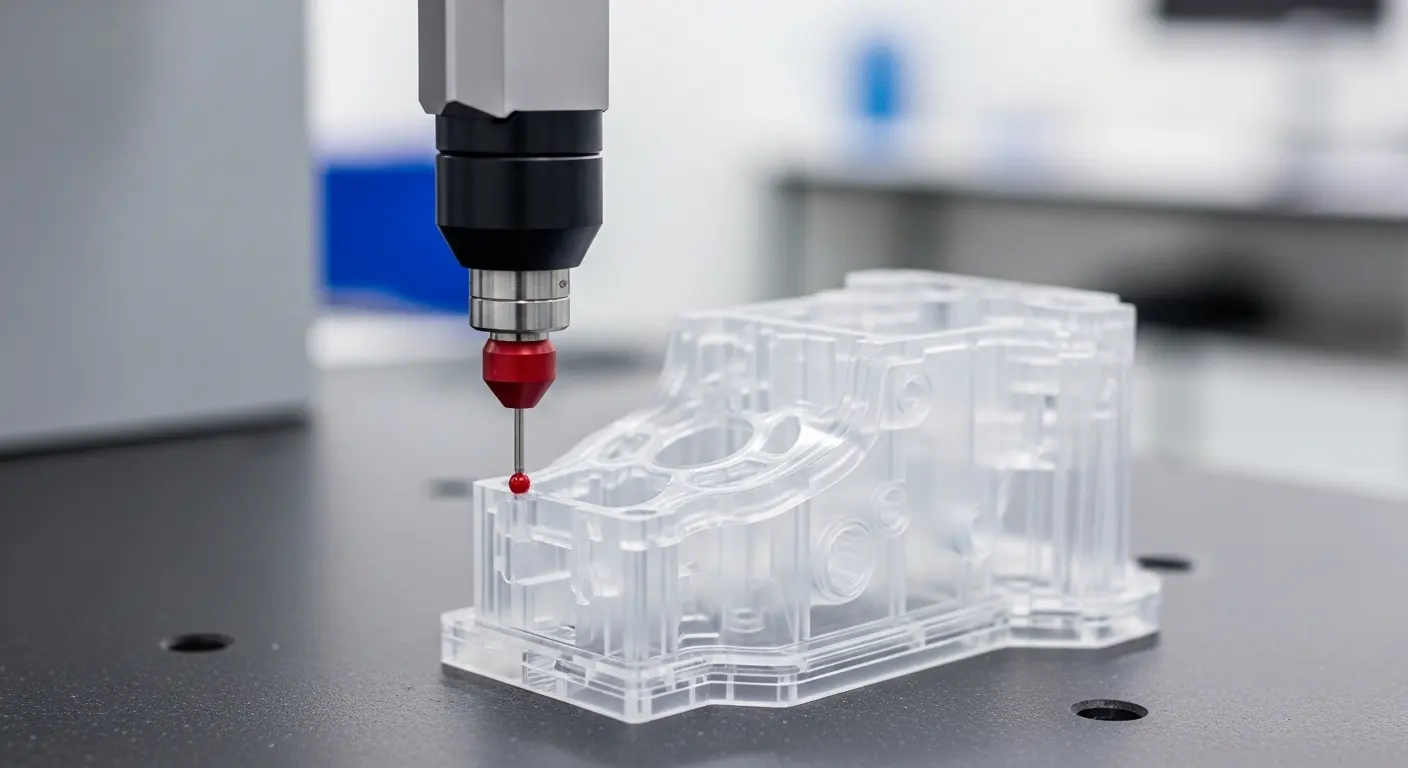
Não se pode alcançar aquilo que não se pode medir. Na fabricação de alta precisão, o laboratório de Garantia de Qualidade (QA) é tão importante quanto o piso de produção. Para verificar tolerâncias rigorosas em moldes de injeção de plástico, utilizamos Máquinas de Medição de Coordenadas (CMM) e Sistemas de Visão (Máquinas de Medição Óptica).
Uma CMM utiliza uma sonda sensível para mapear as coordenadas X, Y e Z de uma peça, comparando-as com o modelo CAD original. Para peças com pequenas características ou materiais macios que possam deformar-se sob uma sonda, utilizamos sistemas ópticos sem contacto. Estas ferramentas fornecem um "Mapa de Calor" da peça, mostrando exatamente onde ela se desvia do design nominal. Estes dados são enviados à equipa de ferramentas para a afinação final do molde, garantindo que a "Amostra Dourada" está verdadeiramente perfeita.
Perguntas Frequentes
Qual é a tolerância mais apertada possível na moldagem por injeção?
A tolerância mais rigorosa para moldagem por injeção de precisão é tipicamente de $\pm 0,025$ mm para peças pequenas e estáveis. Embora $\pm 0,01$ mm seja possível em ambientes de sala limpa altamente especializada com resinas de alta qualidade como o PEEK, requer um controlo extremo sobre o ambiente e o processo, aumentando significativamente o custo por peça.
Como é que a escolha do material afeta a tolerância das peças?
Materiais amorfos (como PC ou ABS) têm retração muito menor e mais previsível do que materiais cristalinos (como Nylon ou PP). Consequentemente, é muito mais fácil manter tolerâncias rigorosas com plásticos amorfos. Se a sua peça exigir precisão, os engenheiros recomendam frequentemente uma resina amorfa preenchida com vidro para maximizar a estabilidade dimensional.
O que é o design de molde "Steel-Safe"?
O design seguro para aço é uma estratégia em que o molde é deliberadamente usinado para deixar uma pequena quantidade de metal nas áreas que possam precisar de ajuste. Após o teste T1, se uma peça for demasiado grande ou demasiado pequena, o fabricante pode "afinar finamente" o molde removendo pequenos pedaços de aço. Esta é uma prática padrão para alcançar tolerâncias de precisão sem o risco de raspar um molde.
Porque é que tolerâncias apertadas são mais caras?
Tolerâncias apertadas exigem aço de ferramenta de qualidade superior, maquinação mais precisa (como EDM de fio lento) e controlo de qualidade mais rigoroso. Além disso, a moldagem de precisão requer frequentemente tempos de ciclo mais lentos para garantir que a peça arrefece perfeitamente de forma uniforme, o que aumenta o tempo de mão de obra e de máquina alocado a cada peça.
O tamanho da peça afeta a capacidade de manter tolerâncias apertadas?
Sim, as tolerâncias são geralmente proporcionais ao tamanho da peça. Uma tolerância de $\pm 0,02$ mm é muito mais fácil de alcançar num componente do tamanho de uma moeda do que num do tamanho do para-choques de um carro. A maioria das normas internacionais, como a ISO 20457, fornece uma escala móvel para tolerâncias baseada na dimensão nominal.
Pode a moldura 2K alcançar tolerâncias apertadas?
Sim, a moldagem 2K (two-shot) pode alcançar tolerâncias muito apertadas, mas requer uma abordagem especializada k de guia de moldagem por injeção. A primeira peça deve ser mantida com alta precisão porque funciona como o "molde" do segundo material. Qualquer erro no primeiro tiro será amplificado no segundo.
Tem um projeto de alta precisão que exija controlo de tolerância especializado? Na SunOn, especializamo-nos em engenharia liderada por DFM para as aplicações mais exigentes. Contacte-nos hoje para uma análise profissional de DFM ou para solicitar um orçamento para o seu projeto de moldura de tolerância apertada. A nossa equipa de engenharia em Dongguan está pronta para o ajudar a passar do protótipo à produção em massa de precisão.
