



Soldadura e Revestimento em Pó: Boas Práticas para Durabilidade
A soldadura e o revestimento em pó representam o padrão de excelência para a criação de componentes industriais que resistem ao tempo e ao stress ambiental. Quando estes dois processos são executados com precisão, criam uma ligação sinérgica que oferece uma resistência à corrosão e um apelo estético incomparáveis. No entanto, alcançar este nível de durabilidade requer mais do que apenas uma conta forte e uma pistola de pulverização. Exige uma compreensão profunda da metalurgia, química de superfícies e das interações físicas entre zonas afetadas pelo calor e resinas poliméricas. Este guia explora as técnicas sofisticadas necessárias para dominar a transição da bancada de soldadura para o forno de revestimento.
Porque é que a relação entre soldadura e revestimento em pó é crítica para a durabilidade?
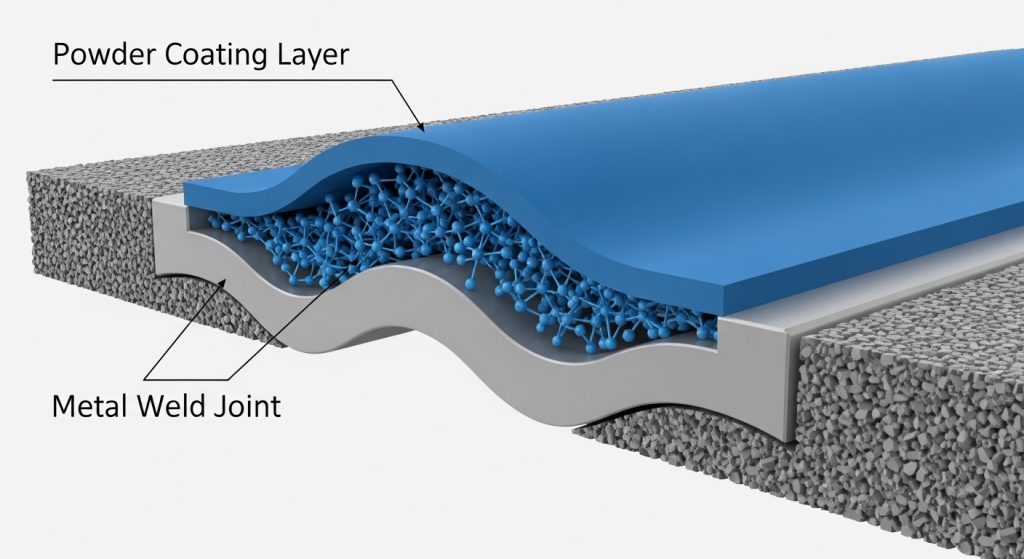
A relação entre soldadura e revestimento em pó é crítica porque a qualidade da soldadura determina diretamente o sucesso da adesão e longevidade do revestimento. Soldaduras mal acabadas contêm contaminantes, escória e porosidade que causam falha prematura do revestimento. Uma transição fluida garante que a camada protetora se mantém intacta sob stress mecânico e ambiental.
Na fabricação profissional, a soldadura não é uma característica autónoma; é a base para o acabamento final. Se uma soldadura for porosa ou contiver gases presos, o calor do forno de revestimento em pó — tipicamente entre 375°F e 400°F — fará com que esses gases se expandam. Isto leva à "libertação de gases", que cria bolhas ou buracos pouco estéticos no acabamento. Para projetos de alta precisão, como aqueles que envolvem alumínio para fundição de peças sob pressão, garantir uma soldadura densa e não porosa é o primeiro passo para evitar falhas sistémicas.
Além disso, a geometria de uma junta soldada afeta o efeito "Gaiola de Faraday" durante o processo de pulverização eletrostática. Cantos apertados ou reentrâncias profundas criadas por soldaduras complexas podem repelir pó, deixando o metal vulnerável à ferrugem. Compreender estas interações baseadas na física é o que distingue uma peça padrão de um componente industrial concebido para décadas de serviço.
Quais são as melhores técnicas de soldadura para peças destinadas ao revestimento em pó?
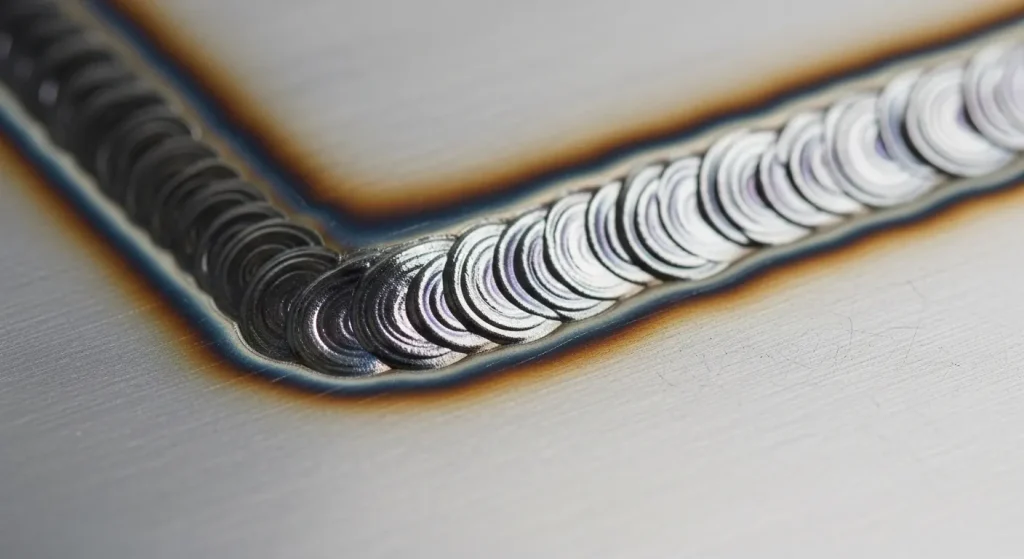
As melhores técnicas de soldadura para revestimento em pó envolvem a utilização de Soldadura por Arco de Tungsténio a Gás (TIG) para precisão e limpeza mínima, ou Soldadura por Arco de Gás Metálico (MIG) com gases de proteção específicos para reduzir salpicos. Priorizar esferas limpas e contínuas em detrimento de soldaduras intermitentes de "tack" previne armadilhas de humidade e garante uma superfície uniforme para a colagem de resina.
A escolha do processo certo depende muitas vezes do material e da velocidade de produção necessária. Aqui está uma análise de como diferentes técnicas impactam o acabamento final:
Soldadura TIG (GTAW) para Estética Superior
Asoldadura TIG é frequentemente preferida para trabalhos em metal de alta qualidade porque produz juntas incrivelmente limpas e livres de escória. Como não há fluxo envolvido, o risco de contaminação química é significativamente menor. Para componentes que requerem serviço de maquinação CNC após a soldadura, o TIG proporciona a precisão necessária para manter tolerâncias apertadas sem desgaste excessivo.
MIG Welding (GMAW) para Eficiência e Resistência
A soldadura MIG é o cavalo de batalha da montagem industrial. No entanto, cria mais "salpicos" — pequenas bolas de metal fundido que se colam à superfície circundante. Se estes não forem removidos, criam "borbulhas" sob o revestimento em pó. Para otimizar MIG para revestimento:
- Use uma mistura de gases de proteção com alto teor de argão para reduzir os salpicos.
- Evite sprays anti-salpicos à base de silício; estes são "venenos" para a adesão do revestimento em pó.
- Certifique-se de que a alimentação do fio é consistente para evitar "lapsos frios" onde a pólvora não possa penetrar.
| Característica | TIG | Soldadura MIG |
| Limpeza | Excelente (Sem Escória) | Velocidade Moderada (Salpicos) |
| Velocidade | Mais lenta | Tempo de Limpeza Mais Rápido |
| Resultado de Revestimento Mínimo | Significativo | |
| Liso, Arquitetónico | Industrial, Robusto |
Como deve preparar as juntas soldadas antes de aplicar o revestimento em pó?
Preparar juntas soldadas requer um processo em três etapas: moagem mecânica para remover rebarbas e salpicos, desengorduramento completo para eliminar óleos e pré-tratamento químico para criar um revestimento de conversão. Esta limpeza rigorosa assegura que o pó se liga quimicamente e mecanicamente ao metal, prevenindo o "rastejamento" da corrosão sob o acabamento.
A preparação da superfície representa 90% do trabalho em qualquer projeto de revestimento. Para conjuntos soldados, a "Zona Afetada pelo Calor" (HAZ) sofre alterações moleculares que podem afetar a forma como os óxidos.
Preparação Mecânica
Cada talão de soldadura deve ser inspecionado quanto a arestas afiadas. O revestimento em pó retira-se naturalmente dos cantos afiados durante o processo de cura (um fenómeno chamado "puxão de borda"), deixando o metal fino e exposto.
- Rectificação: Use um disco de aba de grão 60-80 para alisar o perfil da soldadura.
- Arestas de Raio: Certifique-se de que todos os cantos afiados estão arredondados até pelo menos 2mm de raio.
- Remoção de Salpicos: Use um formão ou roda de arame para garantir que a base metálica está perfeitamente plana.
Pré-tratamento químico
Após a limpeza mecânica, as peças — especialmente as de linhas de produção de peças metálicas para estampagem — devem passar por uma lavagem em várias etapas. Isto normalmente inclui um detergente alcalino para remover óleos de loja e um banho de ferro ou fosfato de zinco. Esta camada química atua como âncora para o pó e fornece uma linha secundária de defesa caso o revestimento seja riscado.
Dica: Se estiver a trabalhar com soldaduras de alumínio, use sempre um desoxidante. O alumínio forma uma camada de "carvão" ou óxido quase instantaneamente após a soldadura, o que pode impedir que o pó adera.
Que defeitos comuns de soldadura causam falhas no revestimento em pó?
Defeitos comuns de soldadura que causam falha incluem a porosidade, que leva à saída de bolhas de gaseificação, e a escória aprisionada, que impede a adesão do revestimento ao metal. O fluxo residual de soldadura ou os agentes anti-salpicos à base de silicone também causam "olhos de peixe" ou crateras no acabamento, pois são quimicamente incompatíveis com resinas em pó.
Compreender estas falhas é essencial para manter uma linha de produção de alta qualidade.
O Problema da Desgaseificação
A libertação de gases é o "assassino silencioso" do revestimento em pó. Quando uma soldadura é porosa — ou seja, tem pequenas bolsas internas de ar — essas bolsas contêm ar e humidade. Quando a peça entra no forno de cura a 400°F, o ar expande-se e força a sair através do pó fundido.
- A solução: Use um primer em pó "OOG" (Exgassing Forgiving). Estes primers permanecem "abertos" por mais tempo no forno, permitindo que os gases escapem antes de a superfície final se vedar.
- Pré-aquecimento: Coloque a peça soldada no forno durante 30 minutos antes de aplicar o revestimento para "cozinhar" os gases.
Escória e Contaminação por Fluxo
Se estiver a usar soldadura Stick (SMAW) ou Flux-Cared (FCAW), o fluxo deixa um revestimento semelhante a vidro na soldadura. Se restar mesmo uma quantidade microscópica, o pó liga-se à escória em vez do metal. Quando a peça vibra ou sofre expansão térmica, a escória solta-se, levando consigo o revestimento. É por isso que os componentes dos moldes de fundição sob pressão de liga alu-zinc geralmente evitam processos de soldadura intensivos em fluxo.
Como é que diferentes tipos de metais afetam o processo de soldadura e revestimento?
Diferentes tipos de metais, como aço carbono, alumínio e aço inoxidável, requerem enchimentos de soldadura únicos e químicas de pré-tratamento para garantir durabilidade. O aço carbono é propenso à oxidação rápida (ferrugem), enquanto o alumínio requer frequências específicas de soldadura AC e conversões sem cromato para evitar que o pó descasque em ambientes húmidos.
Aço ao Carbono
Este é o material mais comum para conjuntos soldados. É fácil de soldar, mas requer a proteção contra corrosão mais agressiva. Recomenda-se frequentemente um primário em pó rico em zinco sobre as juntas de soldadura antes da camada final de cor.
Alumínio e Ligas Fundidas
Soldar metal fundido componentes ou extrusões de alumínio requer uma elevada gestão da condutividade térmica. O alumínio também é mais propenso a libertação de gases porque os metais fundidos são naturalmente mais porosos do que o aço laminado.
- Perspetiva de especialista: Ao soldar alumínio para revestimento, use uma haste de carga 4043 em vez da 5356 se a peça for sujeita a cura em pó a alta temperatura, pois a 5356 pode ocasionalmente tornar-se sensibilizada à corrosão sob tensão.
Quais são as normas da indústria para testar juntas soldadas revestidas?
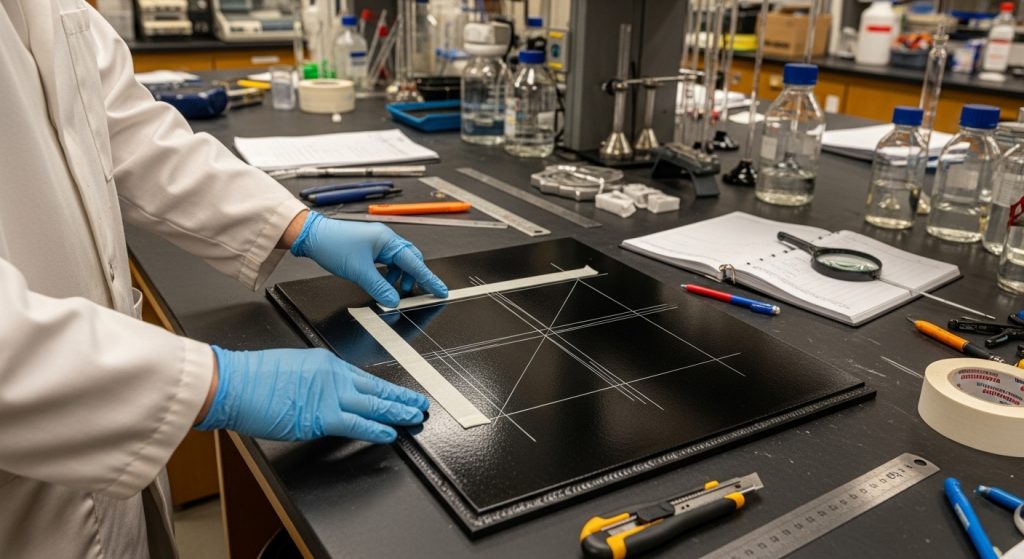
As normas da indústria para ensaios incluem o Ensaio de Adesão Cross-Hatch (ASTM D3359), o Teste de Névoa Salítica (ASTM B117) e o Ensaio de Resistência ao Impacto. Estes protocolos garantem que a ligação entre a soldadura, a zona afetada pelo calor e o revestimento em pó resiste à deformação mecânica e a atmosferas corrosivas sem se delaminar.
Para garantir que as suas peças cumprem os padrões globais de qualidade, implemente estes testes regularmente:
- Teste de Hachura Cruzada: Cortar uma grelha no revestimento e aplicar fita especial para ver se algum "quadrado" do revestimento se solta. Este é o teste supremo para a preparação da superfície.
- Ensaio de Curvatura do Mandril: Dobrar uma amostra soldada revestida num raio específico para verificar se o revestimento racha. Isto testa a flexibilidade da resina.
- Teste de Névoa Salina: Colocar peças numa câmara cheia de nevoeiro salino durante 500 a 2.000 horas. Se a ferrugem aparecer na junta de soldadura antes do tempo especificado, o pré-tratamento ou a técnica de soldadura é defeituosa.
| Nome do ensaio | ASTM Standard | O que |
| mede Cross-Hatch | D3359 | Resistência |
| aderência Spray salino | B117 | Resistência à corrosão |
| MEK Rub | D4752 | grau de |
| cura Teste de impacto | D2794 | Resistência |
Como conseguir um acabamento "Show-Quality" em soldaduras industriais?
Alcançar um acabamento de qualidade de exposição requer "carroçaria" para metal. Isto envolve moer as soldaduras até ficarem niveladas, usar enchimento metálico de alta temperatura para preencher quaisquer cavidades e aplicar um processo em pó em várias etapas, incluindo primário, camada base e verniz. Esta abordagem esconde a natureza "industrial" da soldadura, mantendo a integridade estrutural.
A maioria das pessoas assume que o revestimento em pó esconde defeitos. Na realidade, o processo eletrostático frequentemente destaca-as. Se quiser uma transição perfeitamente suave entre dois tubos soldados:
- Lixar até 180 Grão: Não pares numa moagem bruta. Lixar a área de soldadura até à granulação 180 garante que os padrões de riscos não se notam através do brilho.
- Preenchimentos condutivos: Utilize preenchimentos epóxi especializados e estáveis ao calor que possam conduzir eletricidade. O tradicional "Bondo" atua como isolante, e o pó não se adere a ele.
- O "Double Bake": Aplica um primer, cura parcialmente (cura verde), depois aplica a camada superior e faz uma cura completa. Isto proporciona uma "estrutura" mais espessa que nivela irregularidades na superfície.
Ao seguirem estas melhores práticas, os fabricantes podem garantir que os seus fluxos de trabalho de soldadura e revestimento em pó produzem peças que não são apenas visualmente impressionantes, mas praticamente indestrutíveis no terreno. Quer esteja a trabalhar em estruturas maciças ou em estruturas intrincadas peças de estampagem metálica, a fusão de soldadura especializada e revestimento profissional é a marca máxima de qualidade.
