



Peças de zinco fundido: ligas, DFM, acabamentos e guia RFQ
As peças de zinco fundido são usadas quando um produto requer geometria metálica complexa, dimensões repetíveis, detalhes finos na superfície, características integradas e produção repetida eficiente.
No entanto, especificar apenas "liga de zinco" não é suficiente para uma cotação fiável. A qualidade da liga, o design das paredes, o rascunho, a linha de separação, superfícies cosméticas, os requisitos de revestimento, as margens de usinagem, a inspeção e a quantidade de vida útil esperada podem todos alterar as ferramentas e a estratégia de produção.
Para engenheiros de produto e compradores técnicos, a questão principal não é simplesmente se um componente pode ser fundido sob pressão. Trata-se de saber se a liga e o design selecionados podem ser preenchidos, ejetados, acabados, inspecionados e repetidos sem flashes desnecessários, porosidade, distorção, defeitos de chapa ou maquinação secundária.
SunOn suportaFundição sob pressão personalizada em liga de zincodesde a revisão de peças e engenharia de moldes até à fundição de testes, acabamento, inspeção e produção repetida.
Peças de zinco fundido num olhar
| Requisito do Projeto | Realização Típica |
|---|---|
| Peças decorativas ou funcionais gerais | Análise de Zamak 3 |
| Maior resistência e dureza | Compare Zamak 5 ou outra liga adequada |
| Melhoria do preenchimento de características delicadas | Avalie o Zamak 7 ou um grau de alta fluidez |
| Requisitos mecânicos ou de fluência mais elevados | Considere o ZA-8 onde o processo é adequado |
| Textura fina, letras ou detalhes cosméticos | Controla o acabamento da cavidade e as condições de enchimento |
| Componente exterior chapado | Defina zonas de polimento, pilha de chapa e estética |
| Roscas ou diâmetros críticos | Compare as características de montagem com a maquinação CNC secundária |
| Alta quantidade de repetição | Revê as ferramentas de produção e a estratégia de cavidades |
| Validação inicial do projeto | Considere ferramentas de protótipo ou ponte |
| Aprovação formal de qualidade | Definir amostras, inspeção, revestimento e requisitos de teste |
O que são peças de zinco fundido?
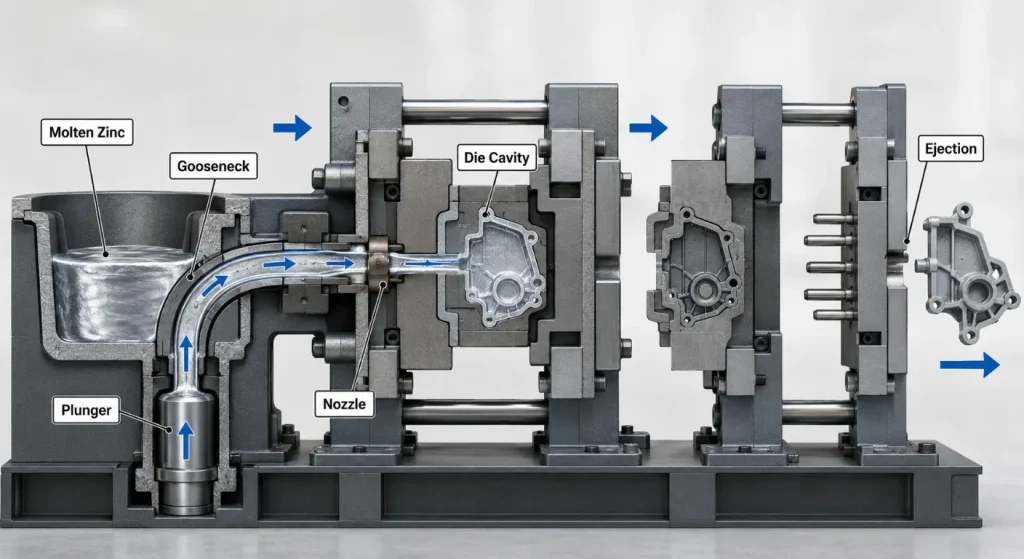
As peças de zinco em fundição são produzidas pela injeção de liga de zinco fundida numa matriz de aço de precisão sob pressão. O metal preenche a cavidade, solidifica-se e é ejetado antes de ser aparado e qualquer processamento secundário necessário.
O processo pode integrar funcionalidades como:
- Costelas e bosses
- Furos de montagem
- Texturas decorativas
- Letras e logótipos
- Características das dobradiças
- Perfis internos e externos
- Inserts roscados
- Detalhes de snap ou retenção
- Localizações do rolamento e do pivô
- Estruturas de blindagem elétrica
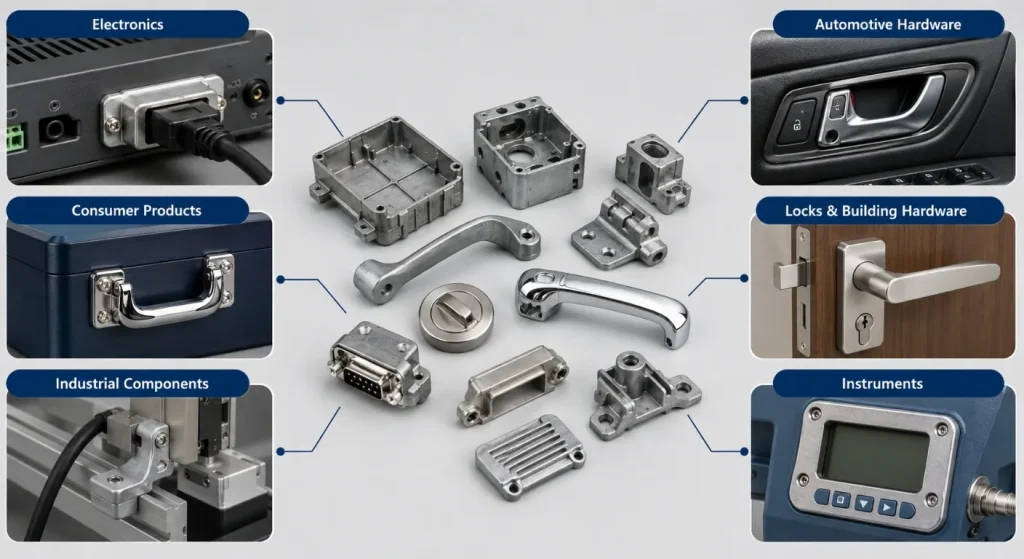
As aplicações comuns incluem:
- Caixas eletrónicas e elétricas
- Conectores e componentes de blindagem
- Ferragens interiores automóveis
- Maçanetas, fechaduras e fechos
- Controlos e acessórios de aparelhos
- Caixas de instrumentos
- Quadros industriais
- Engrenagens pequenas e elementos mecânicos
- Ferragens decorativas para consumidores
A Associação Internacional de Zinco descreve as ligas de fundição de zinco como materiais de engenharia que combinam resistência, tenacidade, rigidez, desempenho do rolamento, calibrabilidade e capacidade de acabamento. O desempenho real de um componente acabado ainda depende da liga, espessura da parede, condições de fundição, envelhecimento, geometria e temperatura de serviço.
Escolha de uma liga de zinco para fundição sob pressão
A RFQ deve indicar a designação completa da liga e o padrão de material aplicável.ASTM B86abrange fundições comerciais de zinco e ligas zinco-alumínio, incluindo Liga 3, Liga 5, Liga 7, Liga 2, ZA-8, ZA-12 e ZA-27.
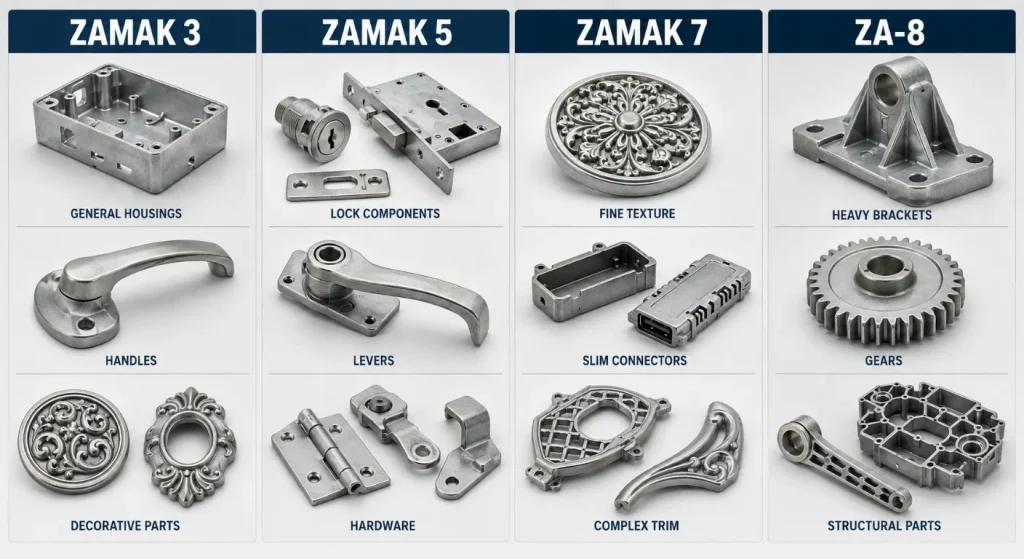
Castelo 3
O Zamak 3 é uma liga inicial comum para peças fundidas em zinco em geral.
Pode adequar-se:
- Alojamentos decorativos
- Pegas e ferragens
- Componentes eletrónicos
- Chaves gerais
- Peças de eletrodomésticos
- Componentes de consumo banhados
É frequentemente selecionado pelo seu equilíbrio entre castabilidade, comportamento dimensional, desempenho mecânico e resposta final.
Castelo 5
O Zamak 5 contém mais cobre do que o Zamak 3 e pode ser considerado quando é necessária maior dureza, resistência ou resistência ao desgaste.
As possíveis aplicações incluem:
- Hardware mecânico
- Suportes carregados
- Componentes da alavanca
- Peças de fechadura
- Acessórios sensíveis ao desgaste
O aumento do desempenho mecânico deve ser avaliado juntamente com a estabilidade dimensional, ductilidade, revestimento e condições de serviço.
Castelo 7
Zamak 7 é uma liga de alta pureza desenvolvida para melhorar a fluidez e a fundição de características delicadas ou difíceis de preencher.
Pode ser considerado para:
- Secções finas ou detalhadas
- Peças cosméticas
- Geometria decorativa complexa
- Componentes que requerem preenchimento suave
Uma liga de alta fluidez não pode compensar uma comporta inadequada, uma ventilação deficiente, mudanças abruptas de espessura ou um comprimento de fluxo irrealista.
PRO-8
O ZA-8 contém mais alumínio do que as ligas convencionais de Zamak e pode ser considerado quando os requisitos mecânicos excedem os do Zamak 3 ou do Zamak 5.
OGuia de ligas da International Zinc Associationidentifica o ZA-8 como uma liga de maior resistência que pode ser processada por fundição em câmara quente e acabada usando procedimentos comuns de liga de zinco.
A seleção da liga deve considerar:
- Carga estática e dinâmica
- Temperatura de serviço
- Espessura da parede
- Requisitos de impacto
- Desgaste
- Exposição à corrosão
- Revestimento ou pintura
- Estabilidade dimensional
- Processo de produção
- Documentação regulatória
Porque é que o zinco é usado em peças de fundição sob pressão detalhadas
As ligas de zinco têm uma fluidez útil para reproduzir detalhes finos, texturas, nervuras, salientes e secções relativamente finas. As ligas de zinco convencionais são também frequentemente processadas através de fundição em câmara quente, onde o sistema de injeção é imerso na liga fundida.
O processo de câmara quente pode suportar uma produção repetida eficiente porque a transferência de metal para o chip é integrada no ciclo da máquina.
No entanto, o zinco não é automaticamente o melhor material para todas as peças de fundição sob pressão.
Os designers devem também considerar:
- O zinco tem uma densidade maior do que o alumínio e o magnésio.
- Cargas a longo prazo e temperaturas elevadas podem afetar o desempenho dimensional ou mecânico.
- Ambientes corrosivos podem necessitar de um revestimento adequado.
- Estruturas muito grandes e leves podem preferir alumínio ou magnésio.
- Poucas quantidades podem não justificar ferramentas de produção.
- Qualidade interna altamente crítica pode exigir um planeamento especial de processos e inspeções.
Para uma comparação direta de materiais, consulte o SunOnGuia de fundição de zinco versus alumínio.
Diretrizes de Projeto para Peças Fundidas em Zinco
Manter Transições Controladas nas Paredes
Mudanças abruptas de secções finas para espessas podem afetar o preenchimento, arrefecimento, encolhimento, aparência superficial e qualidade interna.
Os designers devem usar:
- Paredes relativamente consistentes
- Transições graduais
- Costelas para rigidez
- Secções com núcleo em vez de massa sólida desnecessária
- Reforço local apenas quando a função o requer
As propriedades mecânicas também podem variar com a espessura da fundição e as condições de arrefecimento, pelo que um valor manual não deve ser tratado como idêntico para todos os componentes.
Adicionar Draft Adequado
O tiragem ajuda a libertação da fundição do cunho de aço sem força excessiva, riscos, aderência ou deformação.
O recrutamento obrigatório depende de:
- Profundidade de superfície
- Geometria interna ou externa
- Liga
- Textura
- Método de ejeção
- Requisitos dimensionais
Usar filetes e raios
Transições acentuadas podem interromper o fluxo do metal e criar concentrações de tensão na fundição ou arestas frágeis no molde.
Raios adequados podem melhorar:
- Preenchimento
- Fabricabilidade de ferramentas
- Ejeção
- Força de lançamento
- Acabamento de superfície
Desenhe Nervuras e Bosses com Cuidado
As nervuras podem aumentar a rigidez sem adicionar uma secção espessa e sólida. Os saliências suportam parafusos, pivôs, insertos, rolamentos e elementos de montagem.
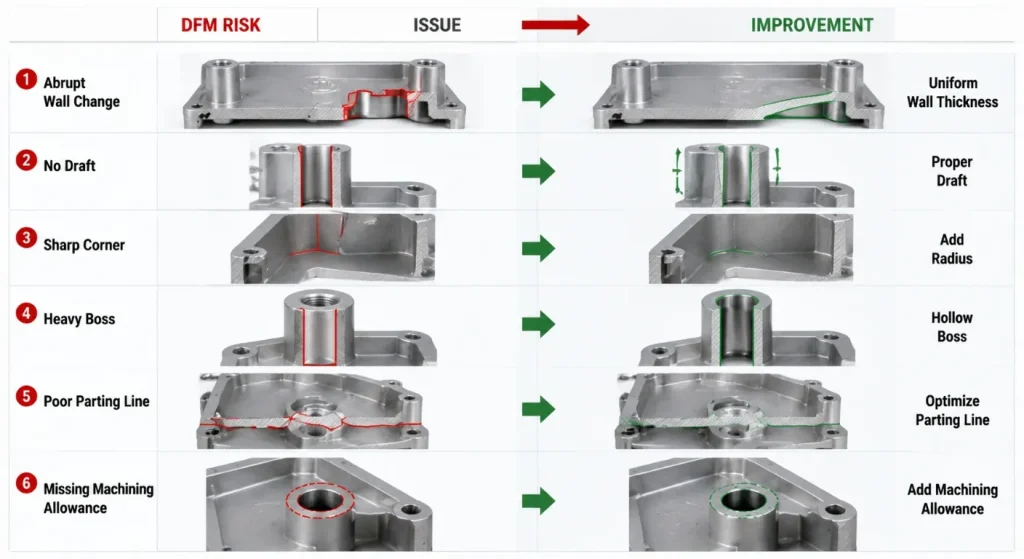
ORegras de conceção de fundição de zinco IZANote-se que as nervuras podem estar ligadas a projéteis para distribuir cargas concentradas numa área maior.
Costelas e bosses devem ser avaliados para:
- Ligação à parede
- Raio de filete
- Fluxo de metais
- Ejeção
- Secções locais espessas
- Acesso à maquinação
- Aparência do revestimento
Planeie a Linha de Despedida
A linha de despedida influencia:
- Flash
- Aparência cosmética
- Aparar
- Relações dimensionais
- Requisitos para escorregas
- Direção da ejeção
- Custo do bolor
As superfícies de produto visíveis devem ser identificadas cedo para que portões, marcas de ejeção, transbordos, ventilações e linhas de separação possam ser localizados adequadamente.
Ferramentas, Portões, Ventilação e Ejeção
O molde converte o desenho de fundição num processo de produção repetível.
Pode incluir:
- Metades da cobertura e do dado ejetor
- Inserções de cavidade e núcleo
- Slides e núcleos móveis
- Sistema de corredores e portões
- Condutas e transbordos
- Pinos ejetores
- Canais de arrefecimento
- Pinos de núcleo substituíveis
- Ferramentas de corte
O sistema de portão e condutor deve fornecer metal à cavidade sem turbulência desnecessária, solidificação prematura ou preenchimento inadequado.
As ventilações e transbordos ajudam a gerir o ar deslocado, as frentes metálicas iniciais e as condições de enchimento. Devem ser projetados de acordo com o caminho de fluxo esperado, em vez de serem adicionados apenas após o surgimento de defeitos.
Os pinos ejetores devem libertar a peça sem marcas excessivas, dobras ou deformação local. Fundições estéticas finas e características detalhadas podem exigir um suporte particularmente cuidadoso durante a ejeção.
A estratégia de ferramentas é abordada de forma mais abrangente no projeto da SunOnGuia para moldes de fundição sob pressão.
Câmara quente e outras vias de fundição de zinco
A maioria das fundições convencionais de zinco são produzidas pelo processo de câmara quente. A International Zinc Association explica que o sistema de câmara quente utiliza um pescoço de ganso imerso para alimentar a liga fundida no chip.
O ZA-8 também pode ser fundido em câmara quente. Ligas ZA de maior teor de alumínio podem requerer diferentes rotas de fundição, incluindo câmara fria ou métodos por gravidade, dependendo da liga específica e do projeto.
O processo deve ser selecionado de acordo por:
- Liga exata
- Tamanho da peça
- Desenho das paredes
- Disponibilidade da máquina
- Quantidade
- Requisitos de qualidade
- Estratégia de ferramentas
- Processamento secundário
Não presuma que todas as ligas de zinco ou zinco-alumínio utilizam a mesma máquina, design de molde ou condições de processamento.
Maquinação e Montagem Secundária CNC
A fundição de zinco pode produzir peças detalhadas quase em forma líquida, mas algumas características podem ainda exigir usinagem.
Operações secundárias comuns incluem:
- Furos de precisão para reamar
- Vedação de fresagem ou faces de montagem
- Perfuração de furos críticos
- Roscagem de rosca
- Localização de controlo dos rolamentos
- Remoção de material de gate ou linha de separação
- Adição de inserts
- Conjunto mecânico
As roscas embutidas podem ser práticas para alguns projetos, enquanto roscas usinadas podem ser preferidas quando a classe da rosca, o alinhamento, a profundidade ou a repetibilidade são críticos.
O desenho da parte deve distinguir:
- Dimensões tal como fundido
- Dimensões usinadas
- Datums de maquinação
- Margem de maquinação
- Requisitos finais de inspeção
Acabamento superficial para peças de zinco fundido sob pressão
As fundições de zinco podem suportar uma vasta gama de acabamentos decorativos e funcionais.
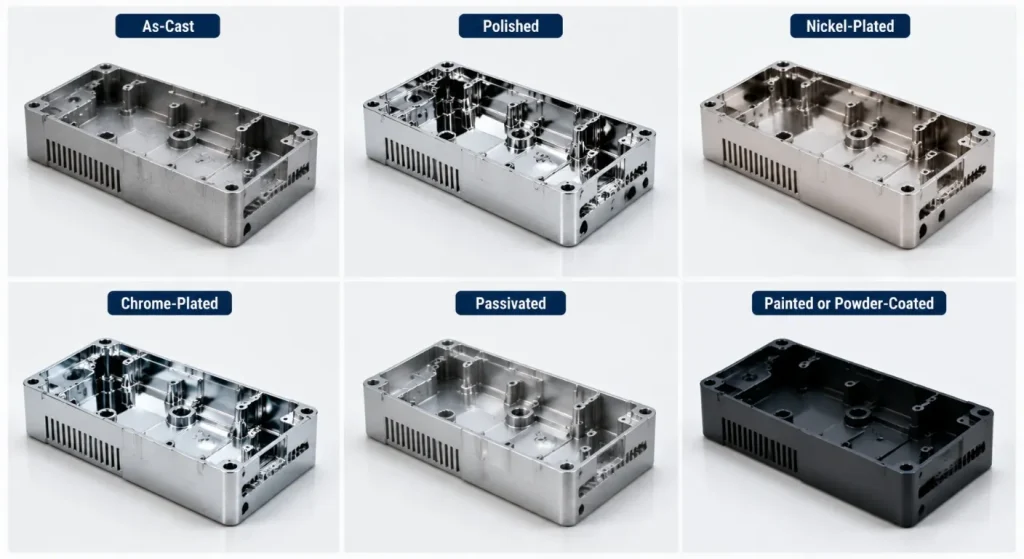
Acabamento Talado e Mecânico
Dependendo do requisito, as peças podem receber:
- Corte e desbarba
- Tumbling
- Acabamento vibratório
- Polimento
- Polimento
- Escovagem
- Lixamento local
A qualidade do elenco antes do acabamento continua importante. O revestimento ou pintura não consegue esconder de forma fiável marcas profundas de fluxo, amolgadelas, porosidade ou um mau controlo da linha de separação.
Galvanoplastia
OGuia de acabamento IZAexplica que ligas de zinco para fundição podem ser polidas e banhadas. Os sistemas decorativos podem incluir camadas de cobre, níquel, crómio, latão, prata ou ouro, dependendo da aparência e dos requisitos de serviço.
A RFQ deve definir:
- Especificação do revestimento
- Sistema de camadas
- Cor e brilho
- Requisito de corrosão
- Zonas cosméticas
- Marcas de cremalheira ou de contacto
- Proteção de rosca
- Espessura do revestimento
- Teste de aderência
- Amostra aprovada ou padrão de cor
Passivação, Pintura e Revestimento em Pó
A conversão química ou passivação pode suportar proteção contra corrosão com espessura relativamente baixa do revestimento.
A pintura e o revestimento em pó também podem ser considerados, mas a preparação da superfície, o desgasificação, a temperatura de cura, a espessura do revestimento e o mascaramento devem ser avaliados antes do orçamento.
Controlo de Qualidade para Peças Fundidas em Zinco
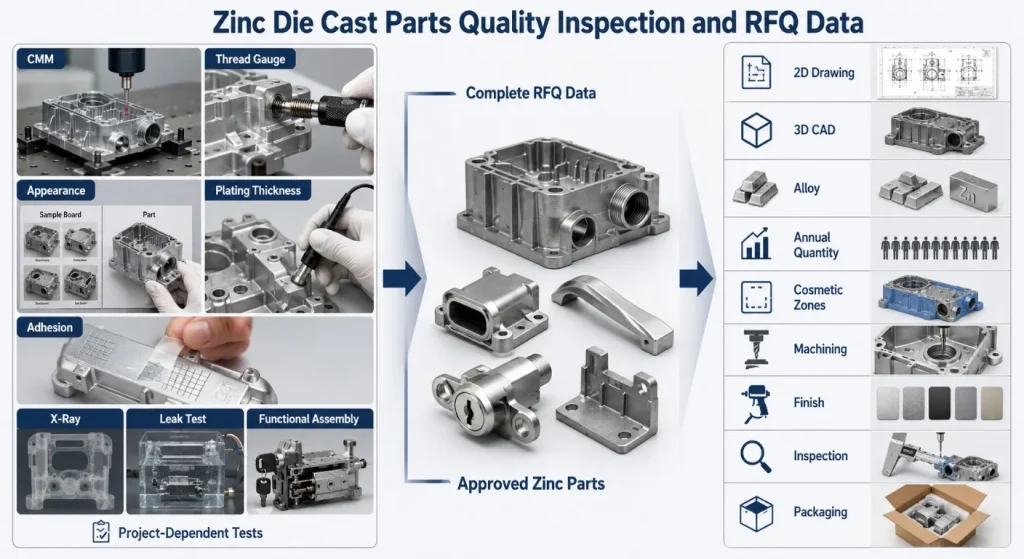
A inspeção deve refletir a função e a aparência do componente.
Os controlos possíveis incluem:
- Verificação da composição da liga
- Inspeção dimensional do primeiro artigo
- Medição de CMM
- Bitolas de rosca e diâmetro
- Inspeção de planicidade
- Padrões de superfície visual
- Medição da espessura do revestimento
- Teste de aderência
- Ensaios de corrosão quando especificados
- Raios-X ou TAC para requisitos internos definidos
- Teste de fuga ou pressão
- Teste de montagem funcional
- Inspeção de embalagens
Nem todas as peças requerem todos os testes. O plano de inspeção deve identificar as características que afetam a função, aparência, segurança, vedação, montagem ou aceitação pelo cliente.
Da Crítica Parcial à Produção
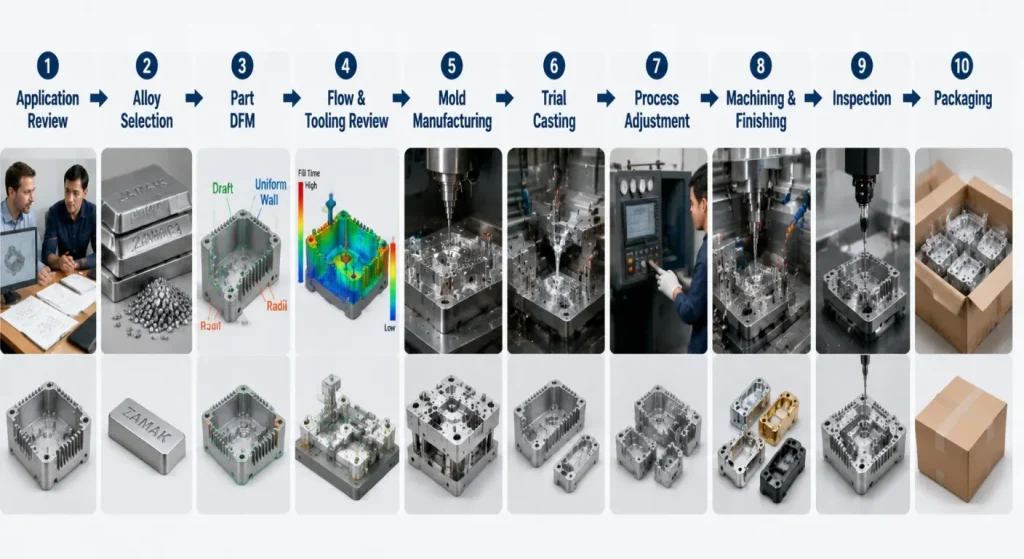
Um projeto controlado de peças de zinco fundido segue normalmente estas etapas:
- Análise de Candidaturas:Confirma função, ambiente, cargas, aparência e quantidades.
- Seleção de Liga:Defina a liga de zinco exata e a especificação aplicável.
- Parte DFM:Revise a espessura da parede, o rastro, as nervuras, os reforços, a linha de separação e a usinagem.
- Revisão de Fluxo e Ferramentas:Planeia portões, corredores, ventilações, transbordos, escorregas e ejeção.
- Fabrico de Bolor:Produz e monta o cunho e as ferramentas de apara.
- Elenco de Julgamento:Avalie o preenchimento, flash, ejeção, dimensões e qualidade da superfície.
- Ajuste de Processos:Refinar os parâmetros de fundição e as ferramentas onde necessário.
- Processamento Secundário:Maquinação completa, polimento, revestimento, pintura ou montagem.
- Inspeção:Verifique os requisitos dimensionais, cosméticos, de revestimento e funcionais.
- Embalagem e Entrega:Proteja as superfícies estéticas e mantenha a identificação das peças.
O que incluir numa RFQ de peças de zinco fundido sob pressão
Fornecer:
- Desenho de engenharia 2D controlado
- Modelo CAD 3D
- Função e aplicação da peça
- Liga de zinco necessária
- Quantidades anuais e ao longo da vida
- Dimensões críticas e GD&T
- Superfícies cosméticas
- Alvos de parede e peso
- Características moldadas e usinadas
- Roscas e insertos
- Requisitos de revestimento, pintura ou revestimento
- Requisitos de corrosão e adesão
- Requisitos de inspeção e reporte
- Montagem e testes funcionais
- Embalagem e rotulagem
- Local de produção alvo
- Destino e cronograma de entrega
Para fatores mais amplos de avaliação de fornecedores, consulte a SunOnGuia do fabricante de peças em metal fundido.
Perguntas Frequentes sobre Peças Fundidas em Zinco
1. Qual liga de zinco é melhor para peças de metal fundido?
O Zamak 3 é um ponto de partida prático para muitos componentes gerais. Zamak 5, Zamak 7, ZA-8 e outros graus devem ser selecionados quando o projeto requer diferentes características de resistência, fluidez, desgaste, dimensões ou de processamento.
2. As peças de zinco fundido são mais resistentes do que as de alumínio?
A resposta depende da liga, espessura da parede, temperatura, carga e geometria da peça. As ligas de zinco podem proporcionar resistência, rigidez e desempenho de impacto úteis, enquanto o alumínio oferece menor densidade e pode ser melhor para componentes maiores, leves ou de maior temperatura.
3. As peças de zinco fundido podem ter paredes finas?
Ligas de zinco podem preencher secções relativamente detalhadas e finas, mas não existe uma espessura mínima universal da parede. O tamanho da peça, comprimento de fluxo, liga, design da comporta, capacidade da máquina, nervuras, requisitos cosméticos e condições de enchimento devem ser analisados em conjunto.
4. As peças de zinco fundido precisam sempre de revestimento?
Não. Algumas peças podem permanecer fundidas ou usar revestimento de conversão, pintura ou revestimento em pó. O revestimento é normalmente selecionado pela aparência decorativa, proteção contra corrosão, desgaste, contacto elétrico ou um acabamento específico do produto.
5. Podem as roscas ser fundidas diretamente em peças de zinco?
Algumas roscas e características roscadas podem ser formadas durante a fundição, mas as roscas críticas podem ainda exigir roscagem, cortes de rosca, insertos ou maquinação secundária. A classe da rosca, carga, alinhamento, espessura do revestimento e frequência de montagem devem orientar a decisão.
6. Que informação é necessária para um orçamento de fundição de zinco?
Fornecer ficheiros 2D e 3D, ligas, quantidades, dimensões críticas, zonas estéticas, maquinação, rosca, acabamento, testes de revestimento, inspeção, montagem, embalagem e requisitos de entrega. Distinguir claramente as características tal como fundidas e pós-usinadas.
Conclusão
Peças fiáveis de zinco fundido começam com a liga correta, um design fundido e requisitos cosméticos e funcionais claramente definidos.
O Zamak 3 suporta muitas aplicações gerais, enquanto o Zamak 5, Zamak 7, ZA-8 e outras ligas respondem a diferentes combinações de resistência, fluidez, desgaste e requisitos de produção. Nenhuma liga deve ser selecionada apenas pelo nome.
Transições de parede, tiragem de ar, nervuras, reforços, linhas de separação, portões, ventilações, ejeção, margens de maquinação e acabamentos devem ser planeados como um só sistema.
Para solicitar uma revisão do projeto,contacte a SunOnCom os seus desenhos, ligas, quantidades, dimensões críticas, padrões cosméticos, acabamentos, inspeção e requisitos de embalagem.
