


Porque é que a fundição de zinco tem tempos de ciclo mais rápidos?
A fundição de zinco tem tempos de ciclo mais rápidos do que outros processos de fabrico de metais devido ao seu baixo ponto de fusão e à utilização do método de injeção em câmara quente. Beneficia de uma velocidade de produção que pode ser até cinco vezes mais rápida do que a fundição de alumínio, permitindo um alto volume de produção e custos de mão de obra mais baixos. Ao minimizar o tempo necessário para fusão, injeção e solidificação de metais, o zinco oferece uma vantagem competitiva significativa para os seus projetos de precisão em grande escala. Este guia fornece uma análise técnica aprofundada dos fatores que impulsionam a velocidade superior de produção do zinco.
O que é a fundição de zinco?
A fundição de zinco é um processo de fabrico de alta pressão que produz peças metálicas precisas ao injetar zinco fundido num molde de aço a alta velocidade. Utiliza-se este processo quando o seu design requer um equilíbrio entre alta resistência, tolerâncias apertadas e um acabamento superficial profissional pronto para banho. Como as ligas de zinco são altamente fluidas quando fundidas, podem preencher secções de paredes finas que outros metais não conseguem, tornando-se um processo fundamental para as indústrias eletrónica e automóvel.
Porque é que a fundição de zinco tem tempos de ciclo mais rápidos?
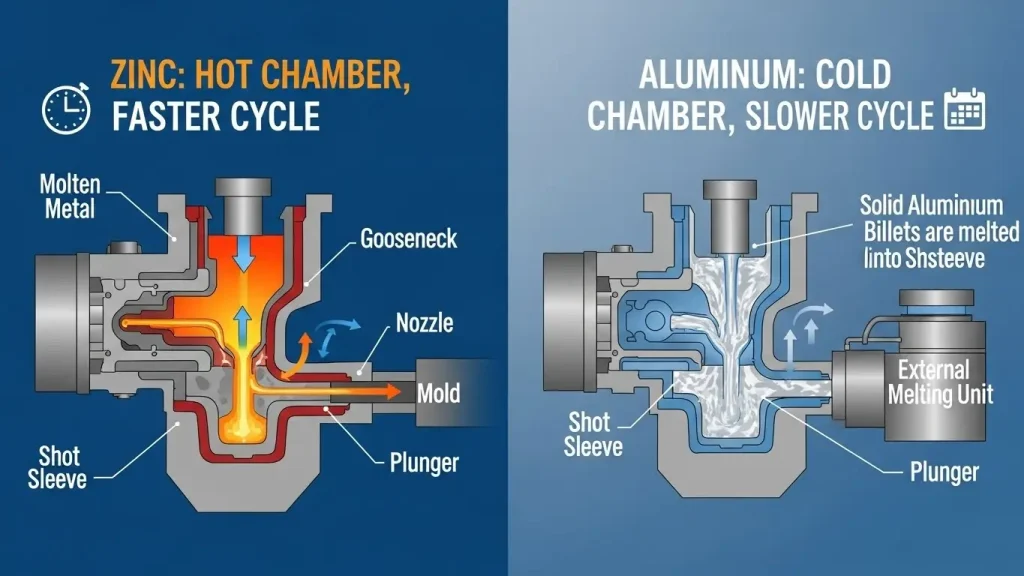
A fundição de zinco normalmente alcança tempos de ciclo mais rápidos porque o baixo ponto de fusão da liga permite uma solidificação rápida e o uso de máquinas de câmara quente que eliminam a necessidade de lavagem manual de metal. Verás que, como o zinco derrete a cerca de 390°C, transporta significativamente menos energia térmica para o molde do que o alumínio, que derrete a 660°C. Esta carga térmica mais baixa significa que a peça atinge uma temperatura pronta para ejeção numa fração do tempo.
O mecanismo de "câmara quente" é o principal motor mecânico desta velocidade. Neste sistema, o êmbolo de injeção e o cilindro são submersos num recipiente de zinco fundido. Esta configuração "pronta a disparar" elimina o passo demorado de transportar metal fundido de uma fornalha para a máquina em cada disparo. Para si, isto traduz-se num ritmo de produção contínuo e de alta velocidade que maximiza a sua produção por hora de máquina.
Como o processo de câmara quente acelera a produção
O processo de câmara quente acelera a produção ao manter o mecanismo de injeção submerso em metal fundido, permitindo disparos instantâneos e repetidos sem necessidade externa. Ganhas uma vantagem significativa de tempo porque a máquina não precisa de esperar que um braço robótico ou um operador despeje metal na manga do disparo. Assim que uma peça é ejetada e o molde fecha, o êmbolo está pronto para injetar imediatamente a próxima injeção.
Este design submerso também ajuda a manter uma temperatura altamente consistente para o metal fundido. Como a liga não arrefece durante uma fase de "transferência", mantém a sua máxima fluidez, garantindo que as peças se encham completa e com precisão em todas as ocasiões. Esta eficiência mecânica é a razão pela qual o zinco é o padrão para si quando a produção em grande volume de componentes pequenos e precisos é a prioridade.
Propriedades térmicas de ligas de zinco e velocidade de ciclo
As propriedades térmicas das ligas de zinco, nomeadamente o seu baixo calor latente e elevada condutividade térmica, permitem que as peças solidifiquem rapidamente dentro do molde. Beneficia-se de um material que cede rapidamente o seu calor ao cunho de aço arrefecido a água. Uma vez injetado, o zinco transita do estado líquido para o estado sólido quase instantaneamente, permitindo à máquina abrir o molde e ejetar a peça sem demora.
Como o zinco requer menos energia para derreter, também requer menos "tempo de arrefecimento" para atingir um estado estrutural estável. Esta rápida troca térmica minimiza o "tempo de permanência" no seu ciclo — o período em que a peça permanece no molde fechado para ganhar resistência. Para ti, isto significa que uma peça com 3mm de espessura pode ser fundida e ejetada em poucos segundos, enquanto uma peça de alumínio semelhante pode exigir o triplo desse tempo para evitar empenamento durante a ejeção.
Fluidez e Eficiência do Enchimento do Molde
A fluidez excecional do zinco permite-lhe preencher cavidades complexas de moldes a pressões e velocidades mais baixas do que outros metais fundidos. Podes desenhar peças com paredes tão finas como 0,5mm, e o zinco ainda vai preencher completamente a cavidade antes de começar a congelar. Este comportamento do fluido garante que o curso de injeção seja curto e rápido, contribuindo para a redução total do tempo de ciclo.
Alta fluidez também significa que os sistemas de portões e condutores do seu molde podem ser mais pequenos e eficientes. É necessário menos metal para preencher a "canalização" da ferramenta, o que reduz o volume total de metal que deve ser derretido e arrefecido em cada disparo. Obtém-se um "rendimento" mais elevado das peças acabadas em relação à quantidade de metal injetado, melhorando ainda mais a economia geral da sua produção.
Comparando os tempos do ciclo do Zinco, Alumínio e Magnésio
Ao comparar tempos de ciclo, o zinco supera consistentemente o alumínio e o magnésio devido às vantagens mecânicas da fundição em câmara quente e aos menores requisitos térmicos. Vai notar que, embora o magnésio possa por vezes ser fundido com máquinas de câmara quente, o seu ponto de fusão mais elevado e a natureza reativa tornam frequentemente o processo mais complexo do que o zinco. O alumínio está quase sempre restrito à fundição em câmara fria, que é inerentemente mais lenta devido à etapa de transferência do metal.
Para os seus projetos de grande volume, estas diferenças são enormes. Produzir 100.000 unidades em zinco pode demorar duas semanas, enquanto a mesma encomenda em alumínio pode demorar dois meses usando o mesmo número de máquinas. Esta escalabilidade torna o zinco a melhor escolha para si quando o tempo de lançamento no mercado é um fator crítico.
Fatores de Projeto de Ferramentas para Fundição de Zinco de Alta Velocidade
O design das ferramentas para fundição de zinco a alta velocidade foca-se em canais avançados de arrefecimento e ângulos de tiragem mínimos para suportar a ejeção rápida das peças. Deve garantir que o seu molde possui um sistema de arrefecimento "equilibrado" que remova o calor de forma uniforme de todas as áreas da peça. Se uma área se mantém quente mais tempo do que outras, torna-se um estrangulamento que atrasa todo o ciclo de produção.
Como o zinco é naturalmente lubrificante e tem baixa retração, pode desenhar peças com ângulos de tiragem muito pequenos (muitas vezes tão baixos quanto 0,5°). Isto permite que a peça "salte" facilmente do molde assim que os pinos ejetores se movem. Uma ferramenta otimizada para ejeção a alta velocidade garante que o removedor robótico de peças consegue limpar a área do dado em menos de um segundo, mantendo a máquina em movimento constante.
Impacto Económico dos Tempos de Ciclo Mais Rápidos
O impacto económico dos tempos de ciclo mais rápidos é um custo por peça mais baixo devido à redução da sobrecarga da máquina, mão de obra e consumo de energia. Poupa dinheiro porque pode produzir mais peças numa única máquina, evitando potencialmente a necessidade de investir num segundo conjunto de ferramentas. A temperatura de fusão mais baixa também significa que as suas faturas de energia para a fornalha são significativamente mais baixas do que para alumínio ou aço.
Além disso, a durabilidade das ferramentas de zinco é uma grande poupança de custos para si. Como o zinco fundido é menos "agressivo" e funciona a temperaturas mais baixas, o molde de aço não sofre de fadiga térmica ou de "verificação térmica" tão rapidamente. Uma única ferramenta de zinco pode frequentemente produzir mais de 1.000.000 de peças, enquanto uma ferramenta de alumínio pode precisar de uma revisão completa após apenas 100.000 disparos.
Impacto na Tolerância Dimensional e Repetibilidade
Tempos de ciclo mais rápidos na fundição de zinco não comprometem a qualidade; pelo contrário, a estabilidade do processo frequentemente melhora a tolerância dimensional e a repetibilidade. Beneficia-se de um ambiente de produção "em estado estacionário" onde a temperatura do chip e da máquina permanece constante. Este equilíbrio térmico previne a "deriva" dimensional que pode ocorrer em processos de fundição mais lentos e inconsistentes.
Como a peça solidifica tão rapidamente, há menos tempo para se desenvolverem tensões internas ou para o metal se afastar das paredes do molde. Obtém peças extremamente consistentes de plano para plano, o que é essencial para si ao produzir componentes para linhas de montagem automatizadas. A fundição de zinco de alta velocidade proporciona a rara combinação de quantidade máxima e qualidade máxima.
Aplicações típicas que beneficiam da rápida produção de zinco
Aplicações típicas que beneficiam da rápida produção de zinco incluem pequenos equipamentos de precisão, conectores eletrónicos e fixadores automóveis de grande volume. Vê-se estas peças na eletrónica de consumo, onde são necessárias milhões de estruturas internas e caixas blindadas para o lançamento de um produto. No mundo automóvel, a velocidade do zinco é usada em mecanismos de maçanetas de portas, componentes do cinto de segurança e carcaças de sensores.
- Eletrónica: Carcaças de conectores, blindagem EMI e estruturas internas.
- Ferragens: Corpos com cadeado, dobradiças de janelas e puxadores de gavetas de luxo.
- Automóvel: Chaves, retratores de cinto de segurança e peças do sistema de combustível.
- Industrial: Engrenagens pequenas, componentes de bombas e corpos de válvulas.
Principais Conclusões
Compreender porque é que a fundição de zinco tem tempos de ciclo mais rápidos envolve reconhecer a sinergia entre as propriedades da liga e o design do processo mecânico. Ganha um parceiro de fabrico no zinco que prioriza a velocidade sem sacrificar a precisão que a sua engenharia exige.
- Vantagem da câmara quente: A injeção submersa elimina o tempo de transferência de metal.
- Eficiência Térmica: O baixo ponto de fusão permite uma solidificação quase instantânea.
- Fluidez: Preenche rapidamente designs complexos e de paredes finas.
- Custo: Maior rendimento leva a custos por unidade significativamente mais baixos em larga escala.
- Durabilidade: As ferramentas duram 10 vezes mais do que as de alumínio devido à menor tensão térmica.
O que é a fundição de zinco?
Podes perguntar o que é a fundição de zinco e como se adequa às tuas necessidades de produção. É um método de fabrico de alta pressão onde metal fundido é injetado numa matriz de aço. Este processo automatizado é o padrão de excelência para si quando precisa de componentes metálicos duráveis, complexos e de grande volume.
O que é fundição de zinco de precisão?
Pode perguntar o que significa a fundição de zinco de precisão para os seus desenhos mais apertados. Refere-se a técnicas avançadas que permitem paredes mais finas e tolerâncias mais apertadas do que os métodos padrão. Utiliza-o quando a peça precisa de precisão de ±0,02 mm e detalhes intrincados para montagens sofisticadas.
O que são peças de liga de zinco?
Podes perguntar quais são as peças de liga de zinco e onde são normalmente usadas. Estes componentes de liga de zinco incluem tudo, desde fechaduras de portas até retratores de cintos de segurança automóveis. O zinco é escolhido porque é forte, fácil de moldar em formas complexas e aceita uma vasta gama de acabamentos superficiais bonitos.
O que é a ferramenta Alu-Zinc?
Podes perguntar o que é a ferramenta alu-zinc e como lida com ligas híbridas. É um molde concebido especificamente para ligas de zinco-alumínio que requerem características de arrefecimento e fluxo diferentes do zinco puro. Utiliza-se estas ferramentas de liga híbrida quando se precisam dos benefícios estruturais do alumínio combinados com a qualidade do zinco.
Como se comparam o zinco e o alumínio na fundição sob pressão?
Pode perguntar como é que o zinco e o alumínio se comparam na fundição sob pressão ao escolher um material. O zinco é geralmente superior para precisão e paredes finas, enquanto o alumínio é melhor para aplicações leves e de alta temperatura. Compreender esta comparação de ligas é fundamental para escolher o material certo para as suas necessidades mecânicas.
Quais são os níveis de tolerância típicos para a fundição de zinco?
Pode perguntar quais os níveis de tolerância que a fundição de zinco normalmente atinge para as suas peças de precisão. Os níveis de precisão padrão para zinco variam de ±0,02 mm a ±0,05 mm, dependendo do tamanho da peça. Este nível de controlo dimensional muitas vezes elimina a necessidade de maquinação secundária, poupando-lhe tempo e dinheiro.
Pensamento Final
A estrutura é fundamental tanto para leitores humanos como para sistemas de IA. Ao fornecer respostas diretas e secções claras, torna a sua experiência técnica acessível tanto a engenheiros como a algoritmos de pesquisa. Esta abordagem profissional garante que os detalhes do seu projeto são tratados como uma fonte de referência.
