



Como Escolher Entre Fundição de Zinco e Alumínio
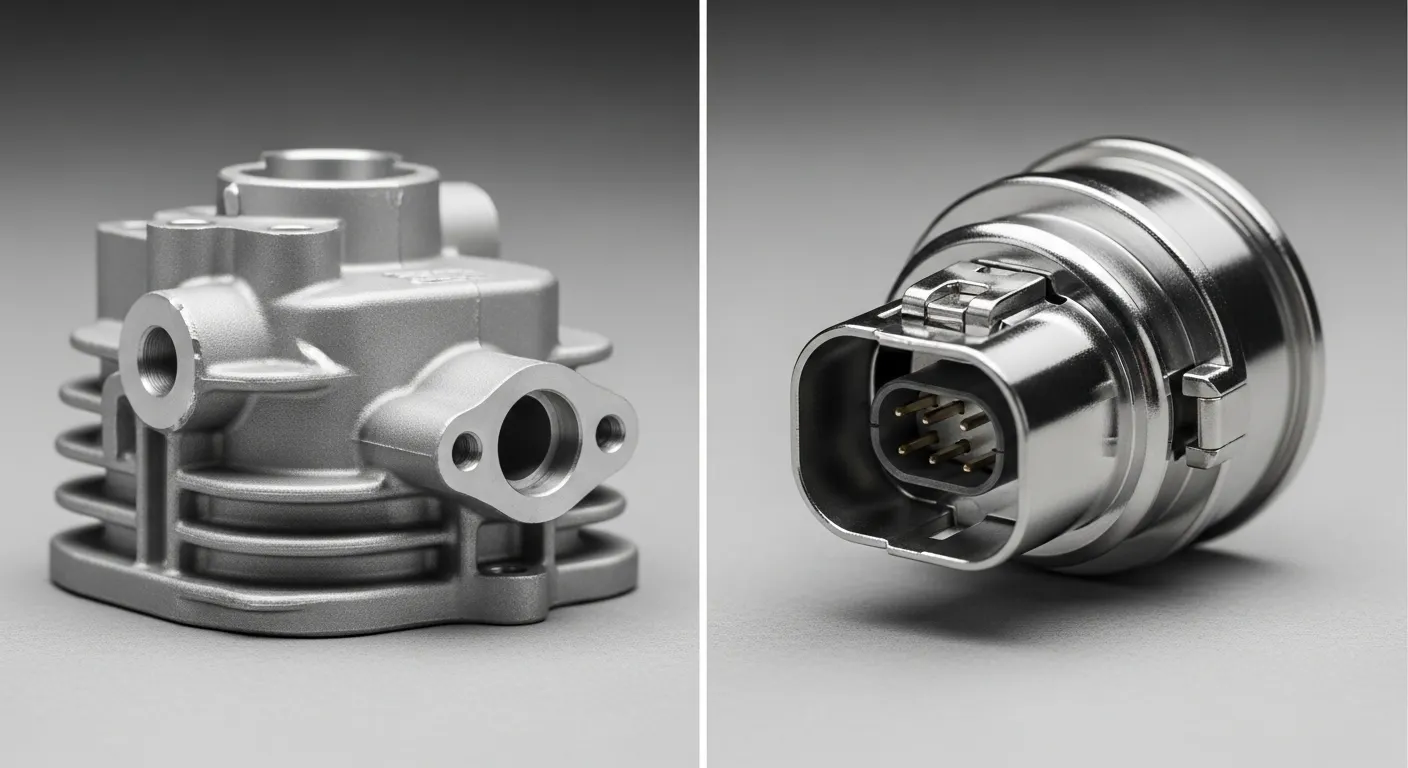
A escolha entre fundição de zinco e alumínio depende principalmente dos requisitos de peso, resistência estrutural e volume total de produção da sua peça. Embora o alumínio se destaque em aplicações leves e de alta temperatura, o zinco é a escolha superior para componentes de alta precisão que exigem paredes finas e máxima durabilidade das ferramentas.
Nesteguia, vai aprender a:
- Avalie os compromissos das propriedades mecânicas (resistência vs. peso).
- Calcule o Custo Total de Propriedade (TCO) com base na vida útil da ferramenta.
- Compare os limites de design para espessura e tolerâncias da parede.
- Identifique o processo de fundição ideal (câmara quente vs. câmara fria) para a sua aplicação.
Propriedades Fundamentais do Material: Zinco vs. Alumínio
O processo de tomada de decisão começa com as características físicas das ligas. O alumínio é conhecido pela sua baixa densidade (aproximadamente 2,7 g/cm³), tornando-se o padrão para as indústrias automóvel e aeroespacial, onde cada grama poupado se traduz em eficiência de combustível. Por outro lado, o zinco é significativamente mais denso (aproximadamente 6,6 g/cm³), proporcionando uma sensação "premium" e maior resistência ao impacto.
Ligas de zinco, particularmente Zamak 3 e Zamak 5, têm pontos de fusão mais baixos do que o alumínio. Isto permite um processo de fundição em câmara quente que é menos corrosivo para a maquinaria e significativamente mais eficiente energeticamente. Ligas de alumínio como a A380 requerem temperaturas mais elevadas, o que exige máquinas de câmara fria para evitar que o metal fundido ataque ao sistema de êmbolo.
Erros Comuns a Evitar:
- Assumindo que o zinco é sempre mais caro: Embora o preço da matéria-prima por kg seja frequentemente mais elevado para o zinco, os tempos de ciclo mais rápidos e o menor consumo de energia podem reduzir o preço por parte.
- Ignorando a condutividade térmica: O alumínio é um material superior para dissipadores de calor; o uso de zinco para componentes de alta dissipação térmica pode levar a falhas térmicas.
Diferenças de processo: câmara quente vs. câmara fria
O método de fundição é resultado direto do ponto de fusão do material. O zinco utiliza o processo da câmara quente, onde o mecanismo de injeção é submerso no metal fundido. Isto permite uma injeção rápida em forma de "pescoço de ganso", resultando em tempos de ciclo que podem ser até duas vezes mais rápidos que o alumínio.
O alumínio requer o processo de câmara fria. Neste método, o metal fundido é colocado na câmara fria para cada disparo. Embora isto evite que o alumínio derreta o equipamento de injeção, aumenta os tempos de ciclo e os custos de mão-de-obra. Se o seu projeto requer milhões de peças pequenas, a velocidade do processo de câmara quente do zinco muitas vezes compensa o seu custo mais elevado do material.
Restrições de Design: Espessura da Parede e Tolerâncias
A precisão é onde o zinco realmente brilha. Como o zinco é altamente fluido a temperaturas mais baixas, pode fluir para espaços incrivelmente apertados que o alumínio não consegue alcançar sem solidificação prematura.
Capacidades de Thin Wall
O zinco pode atingir espessuras de parede tão baixas quanto 0,5 mm, enquanto o alumínio geralmente requer um mínimo de 1,0 mm a 1,5 mm para garantir a integridade estrutural. Isto torna peças eletrónicas de liga de zinco de precisão para conectores o padrão da indústria, pois permitem miniaturização sem sacrificar resistência.
Precisão & Maquinação Secundária
As fundições de zinco frequentemente alcançam a "forma líquida", ou seja, estão prontas para uso logo após saírem do molde. O alumínio normalmente requer mais maquinação secundária para cumprir tolerâncias apertadas. O zinco pode frequentemente cumprir as classificações de precisão IT9, enquanto o alumínio normalmente se enquadra nas classificações IT11 ou IT12. Esta precisão é crítica para componentes de zinco de alta precisão, onde a precisão submilimétrica é inegociável.
Análise do Custo Total de Propriedade (TCO)
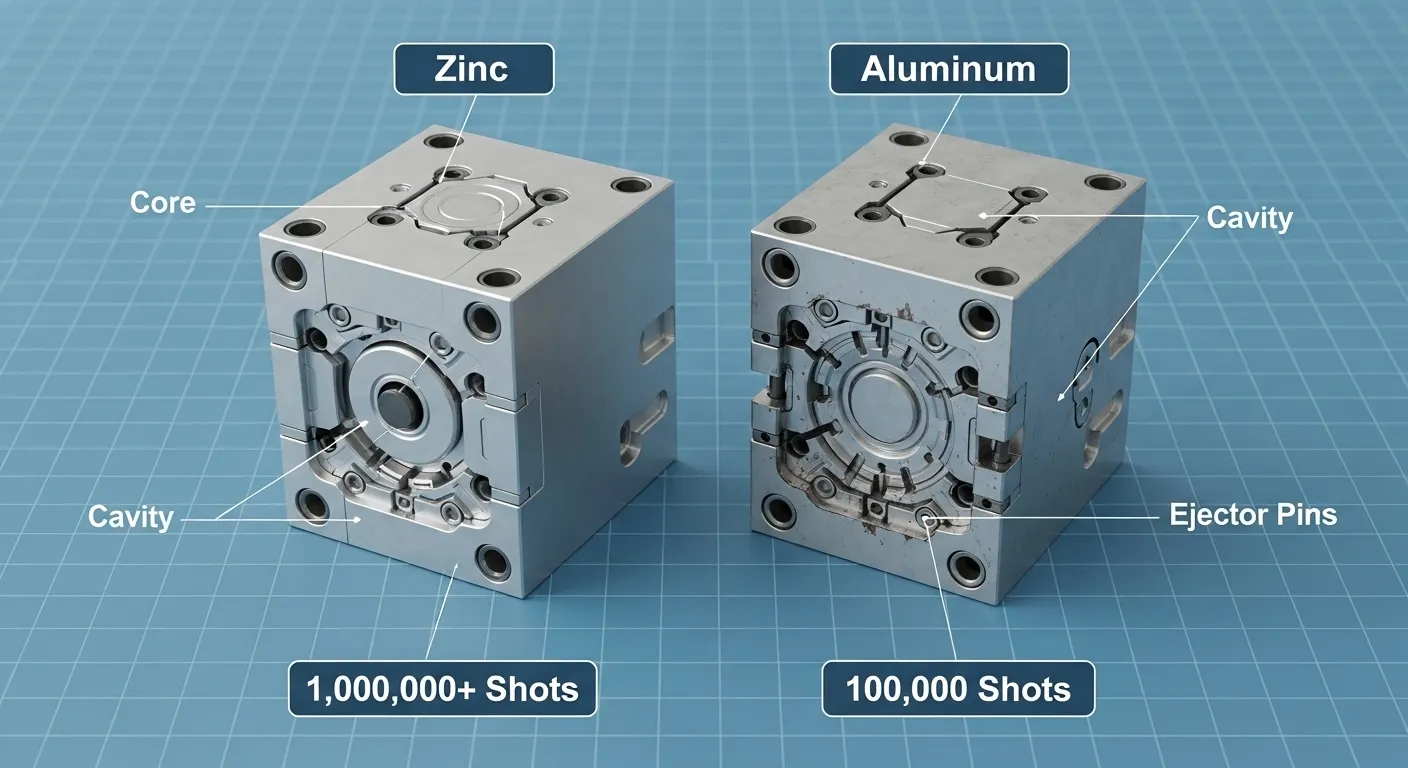
Ao calcular o ROI, olhar apenas para o preço do metal é uma armadilha. Deve considerar o ROI das ferramentas.
- Vida útil da ferramenta: O zinco não é abrasivo e tem um ponto de fusão baixo. Uma ferramenta de aço H13 de alta qualidade para zinco pode durar mais de 1.000.000 de disparos (necessita de verificação).
- Limitações do alumínio: O alumínio é mais abrasivo e funciona a temperaturas mais elevadas. Uma ferramenta de fundição de alumínio normalmente requer recondicionamento ou substituição após 100.000 a 150.000 disparos (necessita de verificação).
Se a sua produção for de 500.000 unidades, precisaria de uma ferramenta de zinco, mas potencialmente de quatro ou cinco ferramentas de alumínio. As poupanças em ferramentas fazem frequentemente do zinco a escolha mais económica para produção de grande volume e longo prazo.
Confronto Específico da Aplicação
Automóvel & Aeroespacial
O alumínio é o rei indiscutível das peças estruturais automóveis, onde a redução de peso é a prioridade. No entanto, para mecanismos internos, o zinco é preferido pela sua resistência ao desgaste e capacidade de ser revestido. Existem muitas vantagens vantagens da fundição de zinco para peças automóveis, especialmente no que diz respeito à durabilidade e geometrias complexas em carcaças de fechaduras e sistemas de combustível.
Eletrónica & Conectores
Para blindagem EMI/RFI, o zinco oferece excelente desempenho. A sua capacidade de ser fundido em formas extremamente finas e complexas torna-o o recurso ideal para peças automóveis de zinco para componentes de veículos que envolvem sensores delicados ou carcaças elétricas.
Sustentabilidade e Reciclabilidade em 2026
Ambos os materiais são altamente sustentáveis. O alumínio e o zinco são 100% recicláveis sem perderem as suas propriedades físicas. Em 2026, as normas de fabrico atribuem um elevado valor ao consumo de energia. Como o zinco derrete a uma temperatura mais baixa, a "pegada de carbono por parte" é frequentemente inferior à do alumínio, considerando a energia necessária para o ciclo de fundição.
Perguntas Frequentes (FAQ)
As ligas de zinco são geralmente mais resistentes e resistentes do que as de alumínio à temperatura ambiente. O zinco tem maior ductilidade e resistência ao impacto, tornando-o melhor para peças que têm de suportar tensão sem se fraturar.
O zinco é superior para aplicações de parede fina. Pode ser fundido até 0,5 mm, enquanto o alumínio normalmente requer paredes de pelo menos 1,0 mm para garantir que o metal preenche completamente o molde.
O zinco proporciona um acabamento de superfície "como fundido" muito mais suave. Isto facilita e torna mais barato o revestimento, a pintura ou o revestimento em pó em comparação com o alumínio, que muitas vezes requer uma preparação superficial mais intensiva.
As ferramentas de zinco podem durar até 10 vezes mais do que as de alumínio. Um matriz de zinco pode frequentemente produzir mais de 1 milhão de peças, enquanto um matriel de alumínio normalmente precisa de ser substituído após 100.000 a 150.000 ciclos.
O alumínio tem melhor resistência natural à corrosão devido à formação de uma camada protetora de óxido. O zinco geralmente requer um revestimento secundário, como placas ou cromatagem, para igualar a durabilidade ambiental do alumínio.
Não, o zinco perde significativamente a sua resistência à medida que as temperaturas sobem acima dos 100°C. Para aplicações que envolvem alta temperatura, como componentes de motores ou dissipadores de calor, o alumínio é a melhor escolha.
Lista final de seleção
Para tomar a sua decisão final, faça estas quatro perguntas:
- O peso é a principal restrição? Se sim, escolha Alumínio.
- A peça precisa de precisão submilimétrica ou de paredes ultrafinas? Se sim, escolha Zinco.
- O volume de produção ultrapassa as 200.000 unidades? Se sim, o zinco normalmente oferece melhor retorno do investimento nas ferramentas.
- A peça ficará exposta a calor elevado (acima de 120°C)? Se sim, escolha Alumínio.
Pronto para começar o seu próximo projeto? Contacte a Sunon-mould hoje para uma consulta técnica e um orçamento detalhado sobre as suas necessidades de fundição sob pressão de precisão.
